
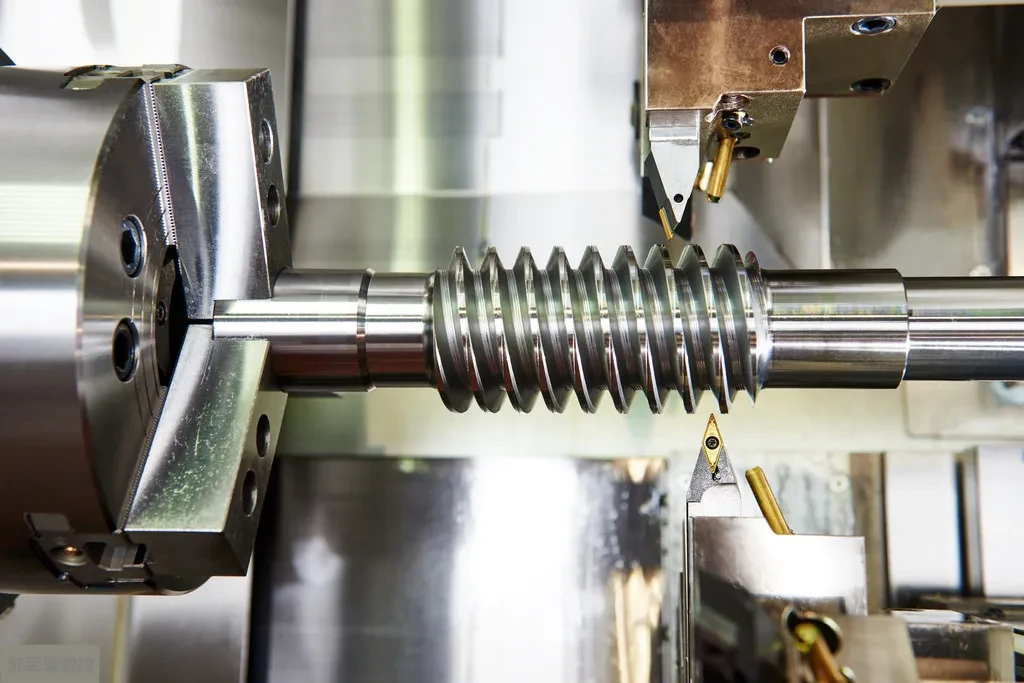
En el campo del mecanizado mecánico, el torneado de roscas trapezoidales métricas de gran paso ha sido durante mucho tiempo una tarea desafiante.
Los métodos tradicionales de herramientas de conformado presentan numerosos problemas, entre ellos mala calidad de la superficie, baja eficiencia de mecanizado y altos costos de herramientas.
Hoy presentamos una solución de mecanizado revolucionaria: la utilización de las plaquitas de torneado externo estándar de 35° más comunes.
Mediante métodos de programación y procesos innovadores, mecanizamos de forma eficiente roscas trapezoidales de gran paso con un ángulo de rosca de 30° , ¡resolviendo perfectamente este problema común en la industria!
Situación actual
El ángulo de hélice de las roscas trapezoidales métricas es de 30°.
Para roscas con pasos comprendidos entre 1.5 y 8 mm , se pueden adquirir plaquitas de rosca trapezoidales de carburo estándar para operaciones de torneado.
Sin embargo, para roscas trapezoidales de paso grande que superen los 8 mm , no existen insertos de carburo estándar disponibles.
Por lo tanto, las herramientas de formulario suelen ser la única opción.
Este enfoque tradicional tiene limitaciones importantes:
1. Mala calidad del acabado superficial
2. Velocidades de corte limitadas que resultan en una baja eficiencia de mecanizado.
3. Costos elevados y plazos de entrega prolongados para herramientas de moldeo personalizadas.
4. Altos requisitos de cualificación para los operadores
Un principio fundamental en las herramientas de torno CNC dicta que se deben priorizar las herramientas de torneado estándar, incluidas las plaquitas estándar, siempre que sea posible, y recurrir a herramientas de forma solo cuando sea absolutamente necesario.
¿Cómo podemos mecanizar roscas trapezoidales de 30° utilizando insertos estándar de 35° ?
Solución innovadora
Al seleccionar insertos de torneado estándar con un ángulo de ataque de 35 grados, abordamos con éxito este desafío a pesar de que el ángulo de flanco de 30 grados de la rosca trapezoidal métrica parece incompatible a primera vista.
Esto se logró mediante una disposición especializada de herramientas y un diseño de trayectoria de mecanizado.
Ejemplo de mecanizado: Torneado de una rosca trapezoidal de paso 10 mm .
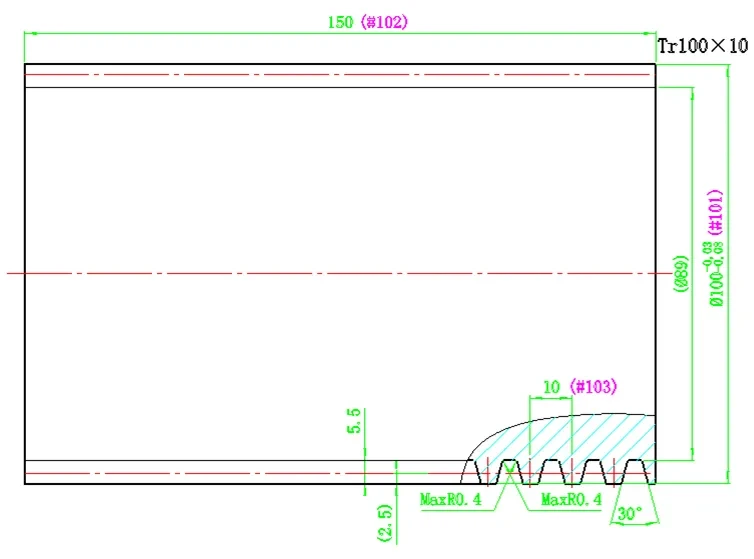
Cuerpo de herramienta estándar e insertos estándar
Utiliza el cuerpo de herramienta estándar más común y plaquitas en forma de diamante de 35° ( VCMT160404 ), lo que elimina la necesidad de herramientas especiales y reduce significativamente los costos de utillaje.
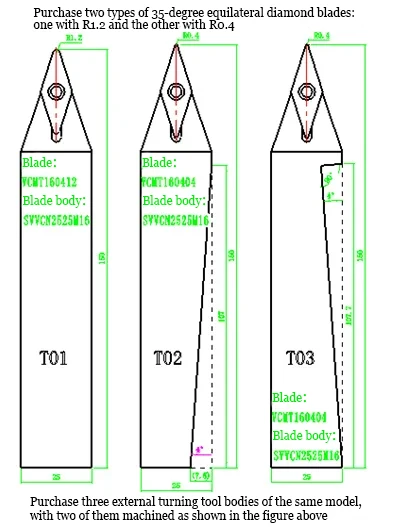
Operación colaborativa de tres herramientas
Mediante la disposición precisa y el funcionamiento coordinado de tres herramientas en el portaherramientas, se completan el mecanizado en bruto, el acabado del lado izquierdo y el acabado del lado derecho respectivamente.
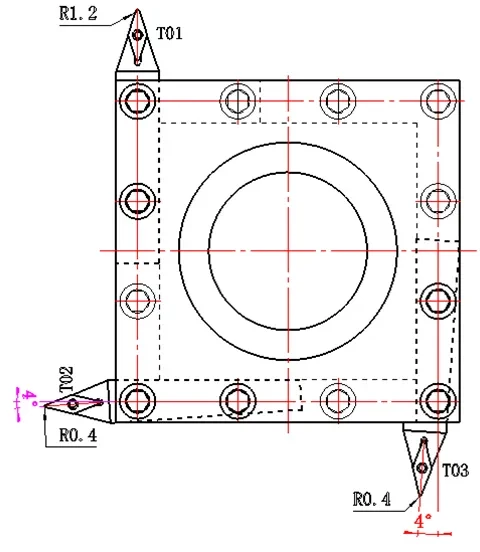
Proceso de mecanizado
Herramienta T1: Torneado desbaste con 20 pasadas en un ángulo de avance de 17.5 grados para eliminar la mayor parte del material.
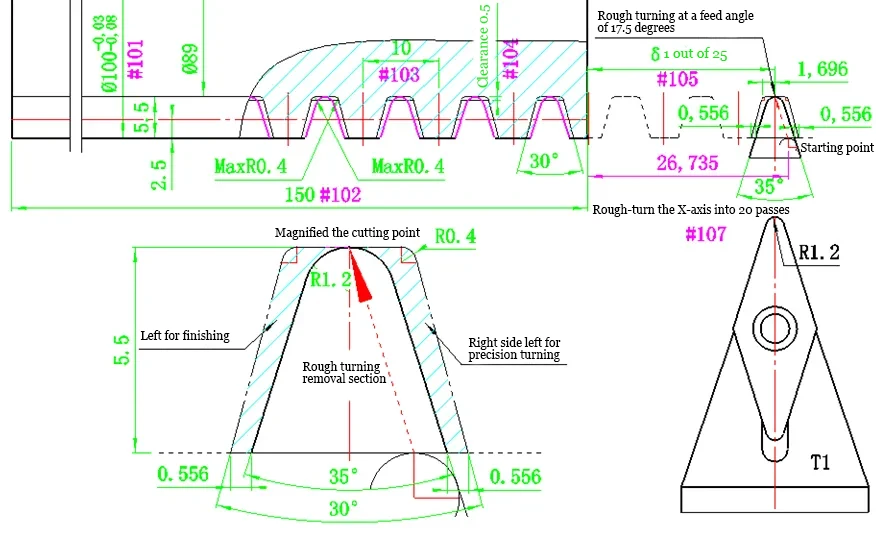
Herramienta T2: Termine de girar la pared izquierda y la superficie inferior izquierda de la ranura para garantizar la precisión en el lado izquierdo.
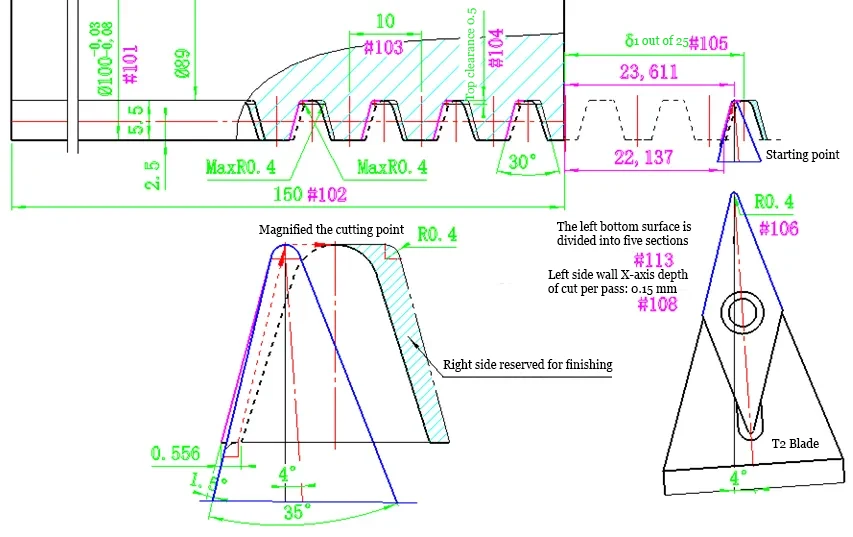
Herramienta T3: Termine de girar la pared derecha y la superficie inferior derecha de la ranura para garantizar la precisión de la superficie del lado derecho.
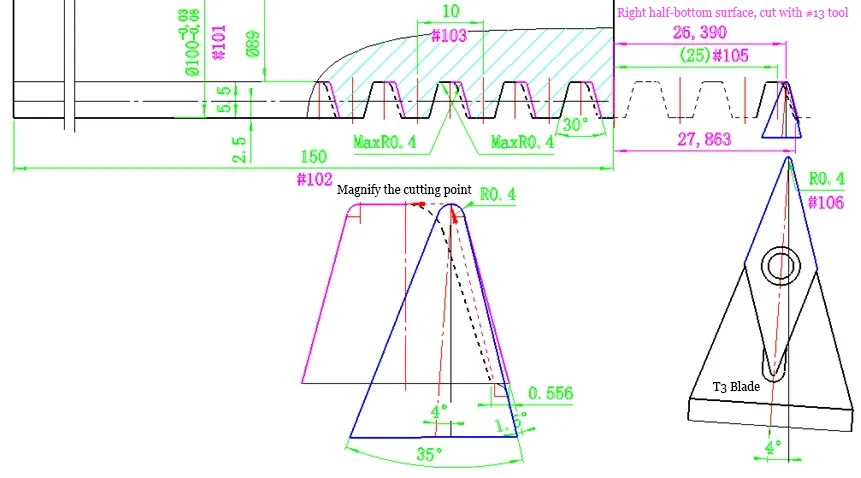
Programa Macro
Los expertos técnicos desarrollaron una solución de programación paramétrica que se adapta al mecanizado de roscas trapezoidales de diversas especificaciones simplemente modificando algunos parámetros en el programa principal, mejorando significativamente la versatilidad del programa y la eficiencia de la producción.
O520
#101=100;(#1 representa el diámetro exterior de la rosca trapezoidal)
#102=100;(#2 representa la longitud de la rosca trapezoidal, use 150 para el mecanizado)
#103=10:(#3 representa el paso P de la rosca trapezoidal)
#104=0.5;(#4 representa la holgura superior de la rosca trapezoidal, que se puede encontrar en el estándar)
#105=25;(#5 representa la longitud del segmento de aumento de la velocidad de avance al girar esta rosca, se puede aumentar/disminuir)
#106=0.4;(#6 representa el radio de la punta de la herramienta utilizado para el acabado de esta rosca, P2~P5 usan 0.2, P6~P12 usan 0.4, P14~P44 usan 0.8)
#107=20; (#7 representa el número de pasadas de desbaste utilizando una herramienta de centro de 35 grados, ajustable)
#108=0.15; (#8 representa la profundidad de corte en el eje X por pasada para el acabado de paredes izquierda/derecha utilizando una herramienta central de 35 grados, ajustable)
#109=0202;(#9 indica la posición de la herramienta y el número de desplazamiento para el acabado de la pared izquierda y la superficie de la mitad inferior izquierda, sujeto a las instrucciones reales)
#111=0303;(#11 indica la posición de la herramienta y el número de desplazamiento para el acabado de la pared derecha y la superficie de la mitad inferior derecha, sujeto a las instrucciones reales)
#113=5; (#13 representa el número de avances para las superficies de la mitad inferior izquierda y derecha durante el torneado de acabado, ajustable)
G54 S300 M03 ; (Utilice S360 para mecanizado, ajustable; M03 para roscas a la derecha / M04 para roscas a la izquierda)
T0101; (Posición de la herramienta y número de desplazamiento para torneado desbaste utilizando la herramienta central; ajuste según sea necesario)
G00 X145 Z100 : ( Valores de comando X y Z para la posición inicial determinados en función de las dimensiones de la máquina herramienta y la pieza de trabajo)
G65 P530 A#101 B#102 C#103 I#104 J#5 K#6 D#7 E#8 F#9 H#11 M#13 ; (Llamar a la subrutina O530 y asignar valores a sus 11 variables)
G00 X145 Z100 M05 ; (Los valores de comando X y Z para la posición de retorno deben determinarse en función de la máquina herramienta y el tamaño de la pieza de trabajo).
M30 ;
Ventajas técnicas significativas y beneficios notables
Para roscas trapezoidales gruesas con pasos superiores a 8 mm:
1. Reducción de costos: elimina la necesidad de utilizar herramientas de torneado de carburo o acero de alta velocidad.
2. Precisión mejorada: el perfil se “traza” durante el torneado, lo que garantiza una alta precisión del contorno seccional.
3. Calidad mejorada: el área de contacto mínima por pasada permite velocidades de alimentación más altas, lo que da como resultado un acabado superficial superior.
4. Menores requisitos de habilidades: los operadores necesitan relativamente menos habilidades especializadas.
Para roscas trapezoidales métricas con pasos ≤8 mm:
1. Ahorro de costos: elimina la necesidad de insertos de rosca trapezoidal especializados y cuerpos de herramientas correspondientes.
2. Calidad controlable: evita problemas de calidad de la superficie causados por el corte con herramientas de conformado.
3. Producción flexible: una única solución se adapta a múltiples especificaciones, reduciendo el tiempo de cambio de herramientas.
Resumen
Esta innovación tecnológica no solo resuelve el desafío de mecanizar roscas trapezoidales de paso grande, sino que también demuestra un enfoque de mecanizado novedoso: al aprovechar las innovaciones de programación y proceso, libera completamente el potencial de las herramientas de corte estándar para lograr un mecanizado eficiente y preciso.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

