
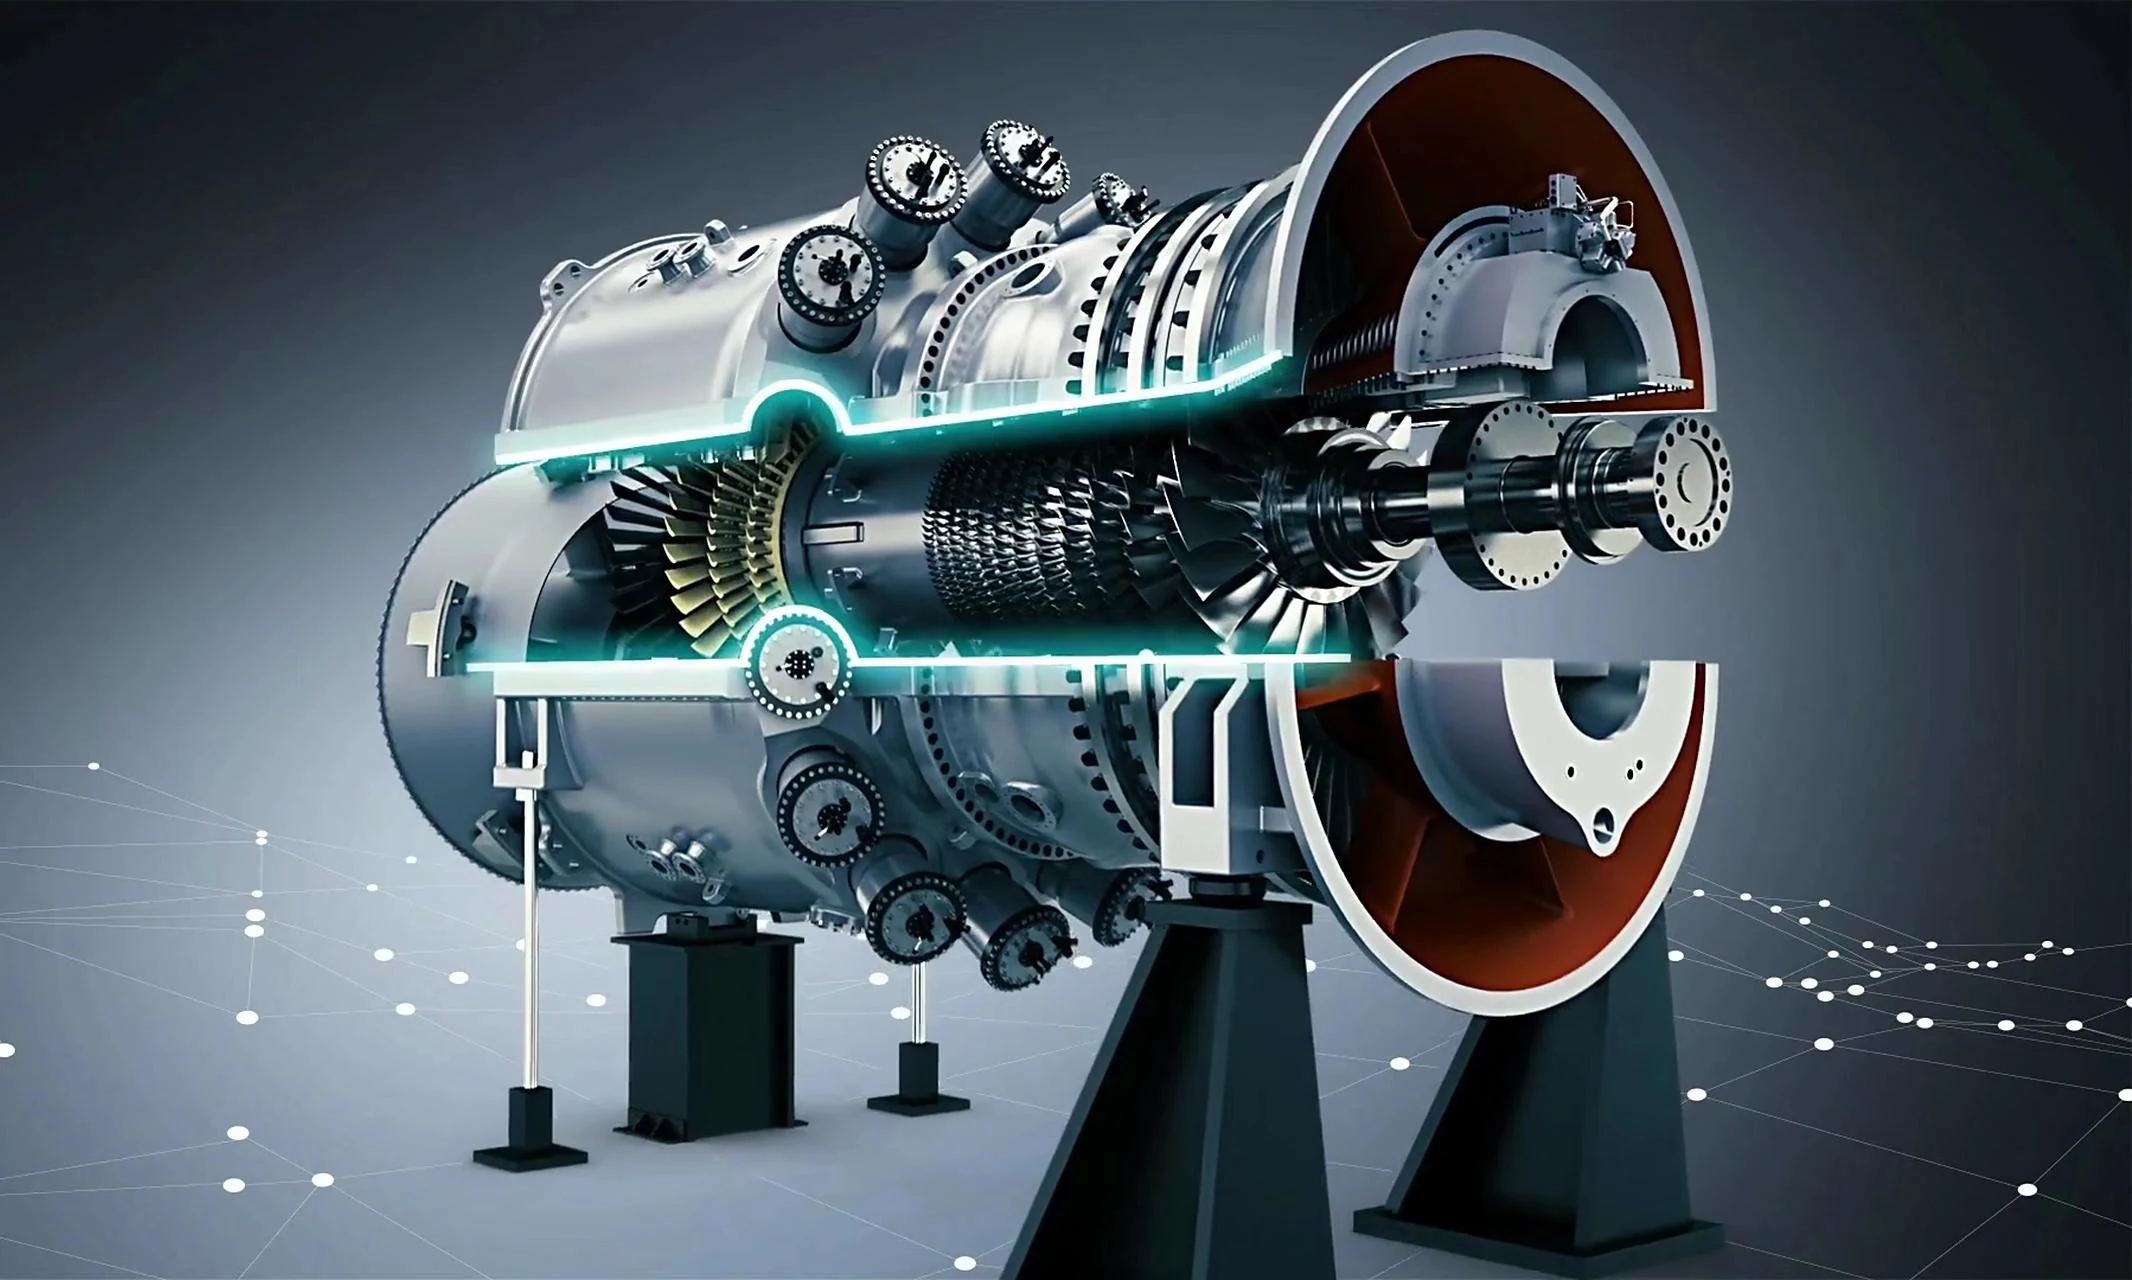
Las turbinas de gas, como fuente de energía limpia, ofrecen ventajas como un arranque y apagado rápidos junto con una alta eficiencia.
Los componentes clave de sus piezas de estator incluyen principalmente: carcasas de cojinetes del compresor, anillos de álabes del estator del compresor, anillos de turbina y difusores de escape.
Como componente crítico para el montaje de las paletas del estator (ver Figura 1), los anillos del compresor comparten estructuras similares pero requieren diversos métodos de mecanizado.
Durante el mecanizado, son necesarios múltiples cambios en las posiciones de sujeción para completar el procesamiento.
Debido a la falta de enfoques de mecanizado sistemáticos y estandarizados para diferentes tipos de anillos de retención, los operadores pueden emplear diferentes métodos y parámetros.
Además, la eficiencia de la programación CNC sigue siendo baja, con importantes tareas repetitivas durante la programación que aumentan el tiempo de configuración y reducen la eficiencia de la producción.
Este artículo tiene como objetivo resumir y categorizar sistemáticamente las soluciones de mecanizado de fresado para anillos de retención de compresores de turbinas de gas.
Busca brindar soporte técnico sólido para el mecanizado posterior de piezas similares, mejorar la eficiencia de la programación CNC y reducir el tiempo de preparación del mecanizado.
Tipos de características de fresado para anillos de retención de compresores
Los anillos de retención del compresor están fundidos en acero inoxidable ZG17Cr1Mo , que ofrece una excelente resistencia al calor, resistencia mecánica y tenacidad.
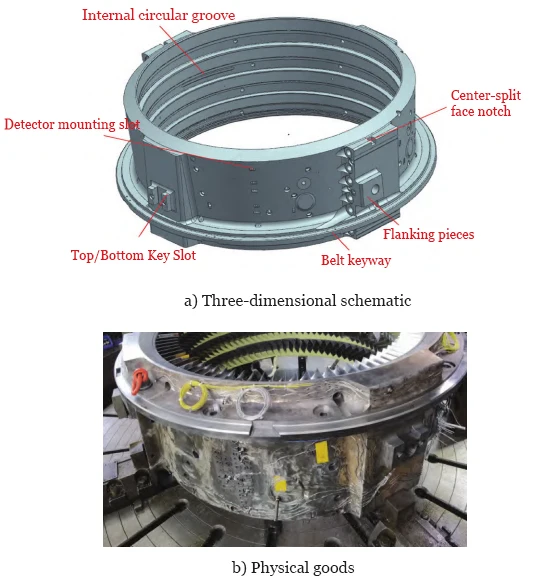
Como se muestra en la Figura 2, el anillo de retención del compresor 1 incluye una ranura de montaje del detector y un orificio de montaje del detector.
También tiene juntas traslapadas en ambos lados de la muesca de la superficie de separación central.
Además, contiene chaveteros superiores e inferiores, ranuras de arco interior y chaveteros para correa.
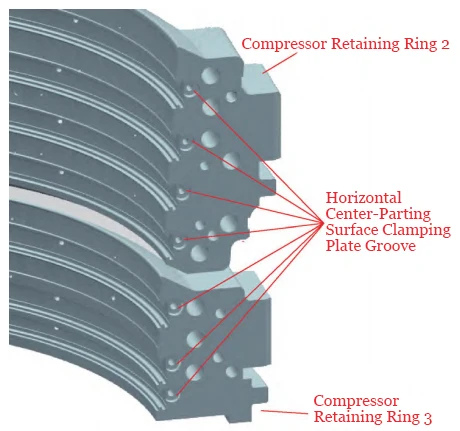
Los anillos de retención del compresor 2 y 3 (ver Figura 3) también cuentan con ranuras de placa de sujeción circulares en el plano central horizontal.
Estas características son en gran medida no coplanares. Los métodos de sujeción, las estrategias de mecanizado y las soluciones de herramientas para cada característica se influyen mutuamente durante el procesamiento.
Durante el mecanizado, los programas CNC para diferentes características se interconectan y se influyen entre sí.
Redacción del plan del proceso de molienda
Equipo de mecanizado
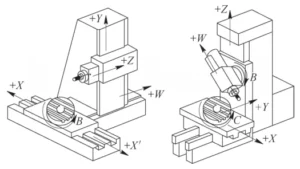
El equipo seleccionó una fresadora y mandrinadora de tipo piso (véase la figura 4) equipada con un sistema de control totalmente digital Siemens 840D para el mecanizado de anillos de compresor.
Esta máquina cuenta con ejes X, Y, Z, W, V, U y B , lo que permite un control CNC de 7 ejes con cualquier movimiento simultáneo de 4 ejes.
El eje X controla el movimiento de la columna.
El eje Y controla el movimiento del cabezal.
El eje Z controla el movimiento del husillo de mandrinar.
El eje W controla el movimiento del ariete.
Los ejes V y B controlan los movimientos lineales y rotatorios de la mesa giratoria, respectivamente.
El eje U es una mesa giratoria adicional montada en paralelo al eje X , y controla el movimiento del carro.
Plan de proceso
Teniendo en cuenta las características estructurales del soporte del anillo del compresor, el proceso de fresado debe garantizar tanto la calidad como la eficiencia de la producción.
Para lograr esto, los ingenieros dividen el mecanizado en tres configuraciones.
Cada configuración maximiza la cantidad de características mecanizadas sin necesidad de cambiar los cabezales de herramientas ni volver a sujetar la pieza de trabajo.
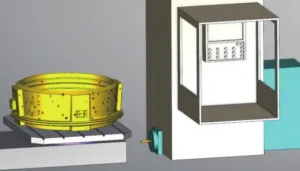
Primera configuración (ver Figura 5): Con la pieza de trabajo en estado ensamblado, colóquela en el centro de la mesa con el extremo hacia arriba.
Oriente la mitad superior hacia la dirección +X , manteniendo el plano central paralelo al eje Z. Al girar la plataforma giratoria, mecanice la ranura y los orificios de montaje del detector.
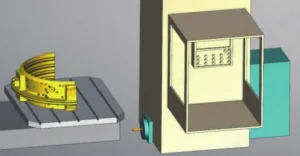
La segunda configuración (ver Figura 6) separa la pieza de trabajo en secciones superior e inferior.
Con la cara final orientada hacia arriba y la superficie de separación central orientada hacia el husillo, los operadores utilizan esta configuración para mecanizar la sección de la superficie de separación central.
Simultáneamente, la mesa giratoria resuelve los problemas de posicionamiento en este estado, permitiendo que una sola configuración también mecanice ambos hombros laterales y la chaveta en la parte posterior.
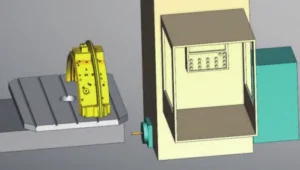
La tercera configuración (ver Figura 7) coloca la cara final hacia el husillo con la superficie de separación central orientada hacia abajo.
Esta configuración se utiliza para mecanizar la ranura del arco interno y fresar la sección de muesca de la correa.
√ Programa CNC
Durante las operaciones de fresado, programe el CNC según los siguientes pasos:
1) Alinee el anillo de retención concéntricamente con la mesa giratoria.
Utilizando el centro de la mesa como eje de rotación, gire la mesa giratoria para mecanizar las ranuras y los orificios de montaje del detector en la pared exterior del anillo de retención.
2) Coloque el plano central frente al husillo. Mecanice la muesca del plano central, la ranura de la placa de sujeción del plano central y los orificios para tornillos.
3) Gire el plato giratorio de modo que ambos lados del anillo de retención queden orientados hacia el husillo, luego mecanice las secciones de la brida en ambos lados.
4) Gire el plato giratorio de modo que la parte posterior del anillo de retención quede orientada hacia el husillo, luego mecanice la sección de la chaveta en la parte posterior.
5) Con el plano central hacia abajo, mecanice la ranura del arco interno, frese la muesca de la correa y taladre y rosque el orificio roscado interno dentro de la muesca.
Soluciones de herramientas
Los ingenieros configuraron soluciones de herramientas correspondientes para las operaciones de fresado de diferentes anillos de soporte de compresores de turbinas de gas.
Durante la programación, los operadores deben especificar claramente las herramientas para cada paso del mecanizado. La Tabla 1 enumera las características de mecanizado existentes y sus correspondientes soluciones de herramientas.
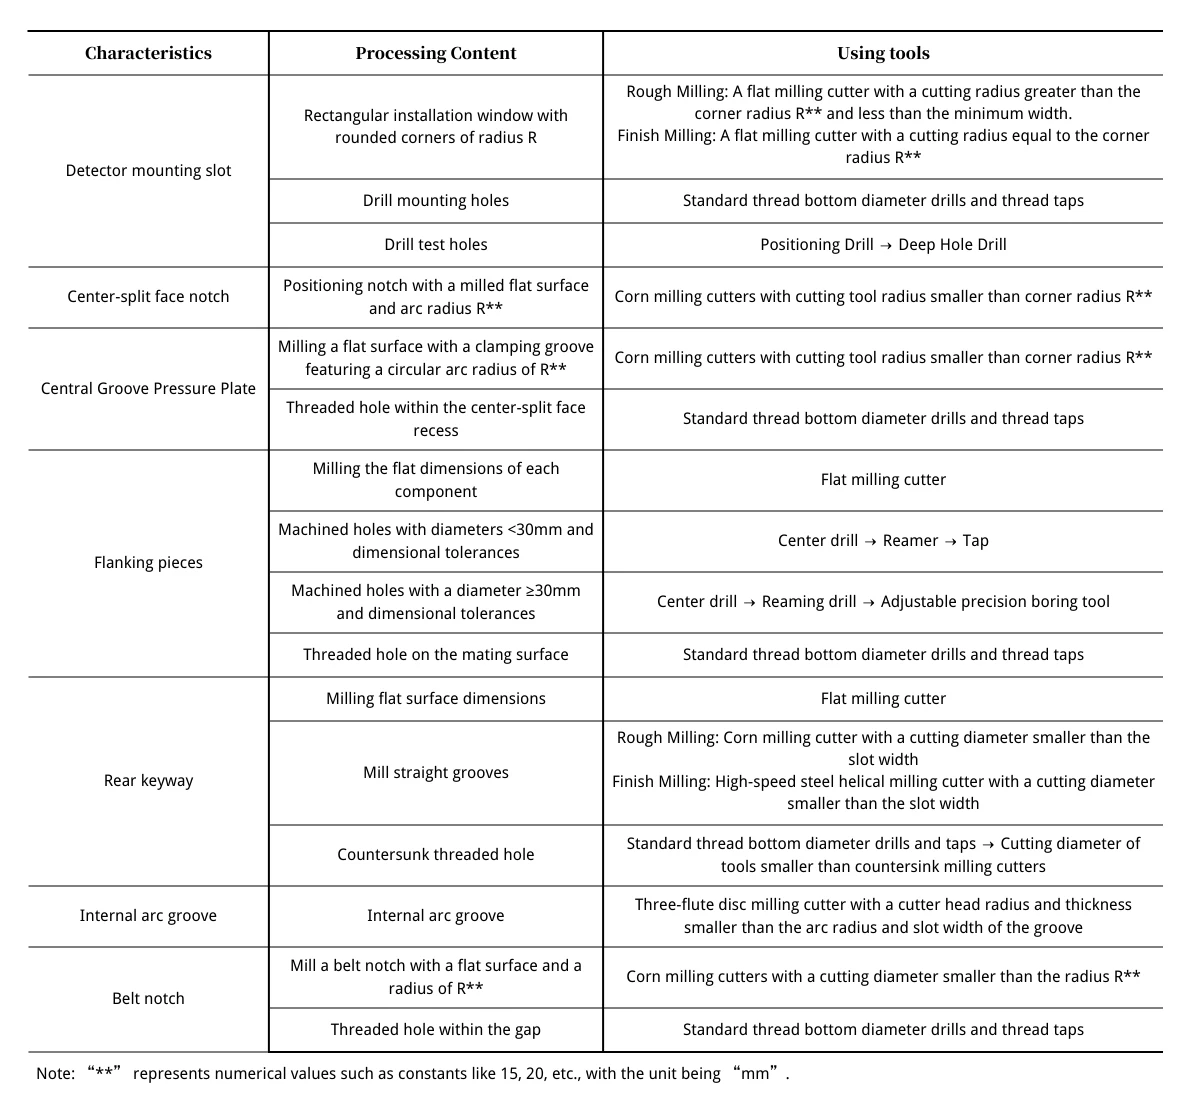
A continuación se describen las consideraciones para la selección de herramientas.
1) Para varios tipos de superficies con muescas, la diferencia entre el radio de la superficie ( R ) y el tamaño de la muesca juega un papel importante en la selección de la herramienta.
Si esta diferencia es demasiado grande y el operador continúa utilizando herramientas con un radio de corte menor o igual al radio de la superficie ( R ), el operador debe realizar operaciones de fresado de múltiples capas.
Esto aumenta el número de pasadas y, en última instancia, reduce la eficiencia del mecanizado.
Por lo tanto, el operario realiza el desbaste utilizando una fresa con un radio de corte mayor que R y, a continuación, finaliza con la herramienta original.
2) Al mecanizar ranuras con radios inferiores, utilice una fresa con un radio correspondiente.
Como alternativa, mecanice primero la base y los lados, dejando un margen de radio inferior, luego ejecute un programa separado para fresar el radio.
3) Al mecanizar ranuras de arco, calcule cuidadosamente las dimensiones del portaherramientas y la holgura entre el círculo interior de la pieza de trabajo para evitar interferencias.
Programación CNC
Ajuste del punto cero
El ajuste del punto cero para los anillos de retención del compresor varía según las diferentes condiciones de sujeción, pero las superficies de referencia seleccionadas deben ser lo más consistentes posible.
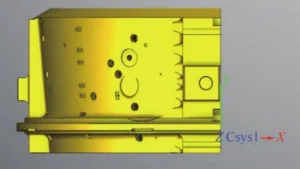
Para el mecanizado integral (sistema de coordenadas mostrado en la Figura 8), los puntos cero se establecen de la siguiente manera: X 0 es el plano central horizontal, Y 0 es la superficie de referencia A , Z 0 es el centro del cilindro.
Cuando el plano central es paralelo al eje Z , se establece B 0 .
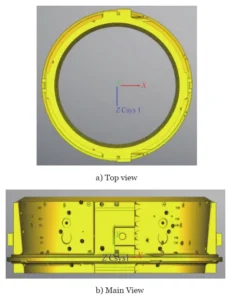
Al mecanizar con el eje central frente al plano medio (sistema de coordenadas que se muestra en la Figura 9), los puntos cero se establecen de la siguiente manera: X 0 es la posición central del círculo interior, Y 0 es el plano de referencia axial y Z 0 es el plano medio horizontal.
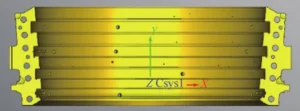
Al mecanizar con el plano medio orientado hacia abajo (véase la figura 10 para el sistema de coordenadas), los puntos cero se establecen de la siguiente manera: X 0 es la posición central del círculo interior, Z 0 es el plano de referencia axial e Y 0 es el plano medio horizontal.
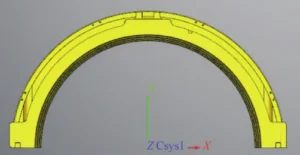
Al mecanizar ambos lados que dan al husillo (sistema de coordenadas que se muestra en la Figura 11), los puntos cero se establecen de la siguiente manera: Z 0 es la posición central del círculo interior, Y 0 es el plano de referencia axial, X 0 es el plano central horizontal.
Programación
Para reducir el tiempo de preparación del mecanizado, el programa de mecanizado está modularizado por características.
Basándose en esto, los ingenieros desarrollaron una subrutina universal para parametrizar dimensiones críticas.
Esto permite únicamente la asignación de dimensiones críticas dentro del programa principal, minimizando el tiempo de programación repetitiva.
Además, cuando existen varias instancias de características similares en diferentes ubicaciones, los programadores utilizan la función de lectura de bloques REPEAT .
Esto consolida todos los datos de ubicación en una única ubicación de programación, lo que facilita la creación y verificación del programa y al mismo tiempo permite la ejecución continua del mecanizado.
El contenido del bloque REPEAT se muestra a continuación.

Las principales características se clasifican de la siguiente manera:
1. Ranuras rectangulares
Incluyendo la ranura trasera (ver Figura 12) y la ranura de montaje del detector (ver Figura 13).
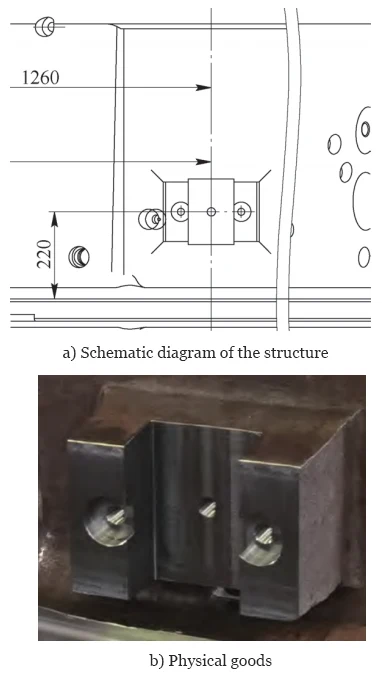
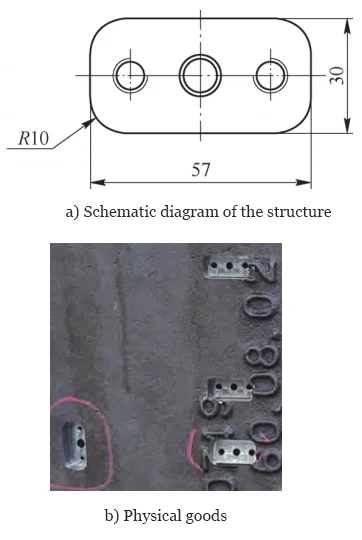
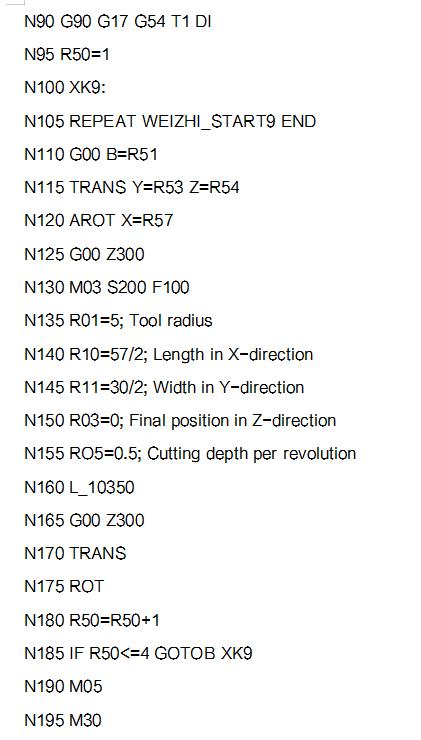
Tomando como ejemplo la ranura de montaje del detector, el programa establece la longitud, el ancho, la profundidad, el radio de la herramienta y la profundidad de corte del detector como parámetros.
Durante el mecanizado de desbaste y acabado, los operadores solo necesitan reemplazar la herramienta y modificar el radio de la herramienta.
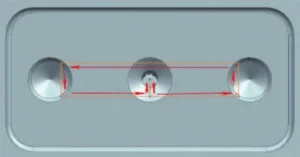
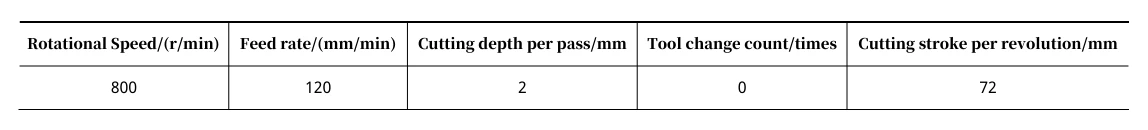
La ruta de alimentación para la ranura de montaje del detector (ver Figura 14) y el programa correspondiente son los siguientes, con los datos de alimentación enumerados en la Tabla 2.
2. Ranuras de apertura rectangulares (ver Figura 15)
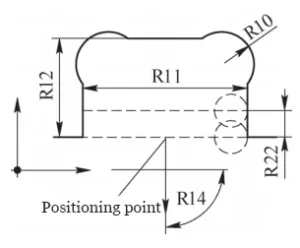
Incluye ranuras de apertura para la correa (véase la Figura 16) y ranuras de apertura para la superficie de separación central (véase la Figura 17). La programación de estas funciones es relativamente compleja.
Además de establecer la longitud, el ancho, la profundidad, el radio de la herramienta y la profundidad de corte de la ranura de apertura de la correa, los ingenieros también definen varios otros parámetros.
Estos parámetros adicionales incluyen la dirección de apertura de la ranura, los márgenes perimetrales y los márgenes inferiores.
También incluyen la velocidad de avance a lo largo del ancho de la ranura.
El programa principal para la ranura de apertura de la correa se muestra a continuación.
N5 G90 G17 G54 T1 D1
N10 TRANS Z55
N15 G00 Z100
N20 M03 M42 S1500 F200
N25 RO1=11 R02=100 R03=0 R10=10 R11=150 R12=46 R13=17;R01 : Método de mecanizado.
① Ranura estándar [11-Desbaste, 12-Fresado de contorno ( Z -en capas), 13-Fresado de contorno ( Z -sin capas), 14-Herramienta de acabado de superficie inferior].
② Ranura típica [21-Desbaste, 22-Fresado de contorno ( Z en capas), 23-Fresado de contorno ( Z sin capas), 24-Corte de acabado inferior].
R02 : Posición de retorno.
R03 : Posición de la pieza en stock, es decir, profundidad de mecanizado inicial.
R10 : Radio del fondo de la ranura, no debe ser menor que el radio de la herramienta.
R11 : Longitud de la ranura (en la dirección del borde de apertura).
R12 : Ancho de la ranura (perpendicular a la dirección del borde de apertura).
R13 : Profundidad de la ranura ( Z ).
N30 R14=22.5 R16=0 R17=0.5 R22=20 R23=5 ;
R14 : Ángulo de dirección de apertura de la ranura, 0 es la dirección positiva del eje X , 90 es la dirección positiva del eje Y , 180 es la dirección negativa del eje X , 270 es la dirección negativa del eje Y.
R16 : Margen de pared lateral.
R17 : Tolerancia en la parte inferior de la ranura.
R22 : Velocidad de avance en la dirección del ancho de la ranura; no es válida durante el acabado de la superficie inferior (se calcula directamente en función del diámetro de la herramienta).
R23: Velocidad de avance de profundidad del eje Z ; no es válida durante el fresado de contornos ( Z sin capas) y el acabado de la superficie inferior (profundidad de una sola pasada).
3. Tipos de agujeros
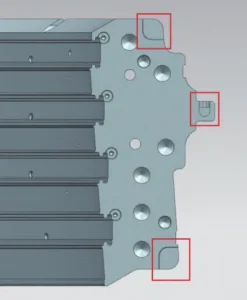
Incluye varios orificios avellanados, orificios profundos y orificios perforados en la ranura de la placa de sujeción dividida en el centro (consulte la Figura 18).
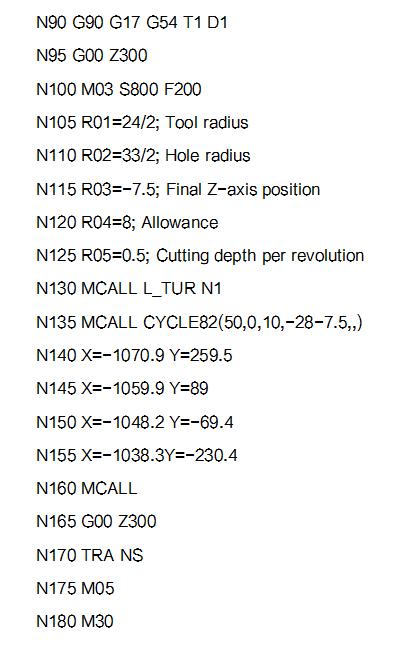
Los operarios mecanizan directamente las características de los orificios utilizando programas modulares como CYCLE82, CYCLE83, CYCLE840 y CYCLE86 , que realizan taladrado, avellanado, roscado y mandrinado.
Antes de invocar estos ciclos, los programadores convierten los ejes de coordenadas a la posición central del orificio utilizando las funciones TRANS y ROT.
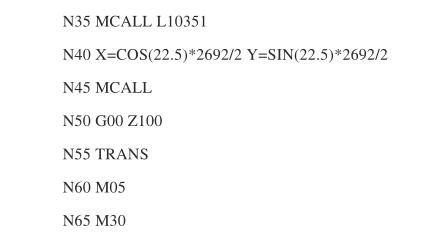
Como alternativa, los programadores completan el posicionamiento utilizando el módulo MCALL.
Los principales programas para fresar y taladrar agujeros en la ranura de la placa de sujeción con división central son los siguientes:
A lo largo de todo el proceso de mecanizado, los operadores sustituyen los programas de los diferentes pasos por las instrucciones correspondientes o los ciclos fijos en función del contenido del mecanizado real.
Luego ajustan los parámetros de corte según los valores requeridos para la herramienta actual.
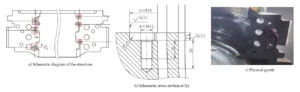
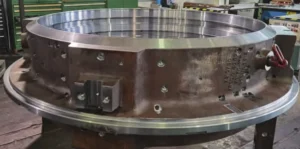
La pieza de trabajo real se muestra en la Figura 19.
Conclusión
Los investigadores desarrollaron un conjunto integral de métodos de fabricación a través de su estudio del proceso de fresado de cojinetes de anillo de compresores de turbinas de gas.
También identificaron soluciones de herramientas adecuadas.
Además, establecieron especificaciones de programación CNC estandarizadas.
En la producción real, este enfoque elimina eficazmente las tareas de programación repetitivas.
Mejora significativamente la eficiencia del mecanizado para piezas de trabajo similares.
También mejora la utilización del equipo y agiliza las transiciones de procesos.
Además, ayuda a acortar los ciclos generales de producción.
También contribuye a elevar la calidad del mecanizado y el rendimiento de los anillos de soporte del compresor de la turbina de gas, garantizando así un funcionamiento estable de la turbina.
Este logro representa un doble avance en la producción: mejora tanto la capacidad de producción como la optimización de la calidad.
Valida plenamente el valor práctico de optimizar sinérgicamente los distintos elementos del proceso.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

