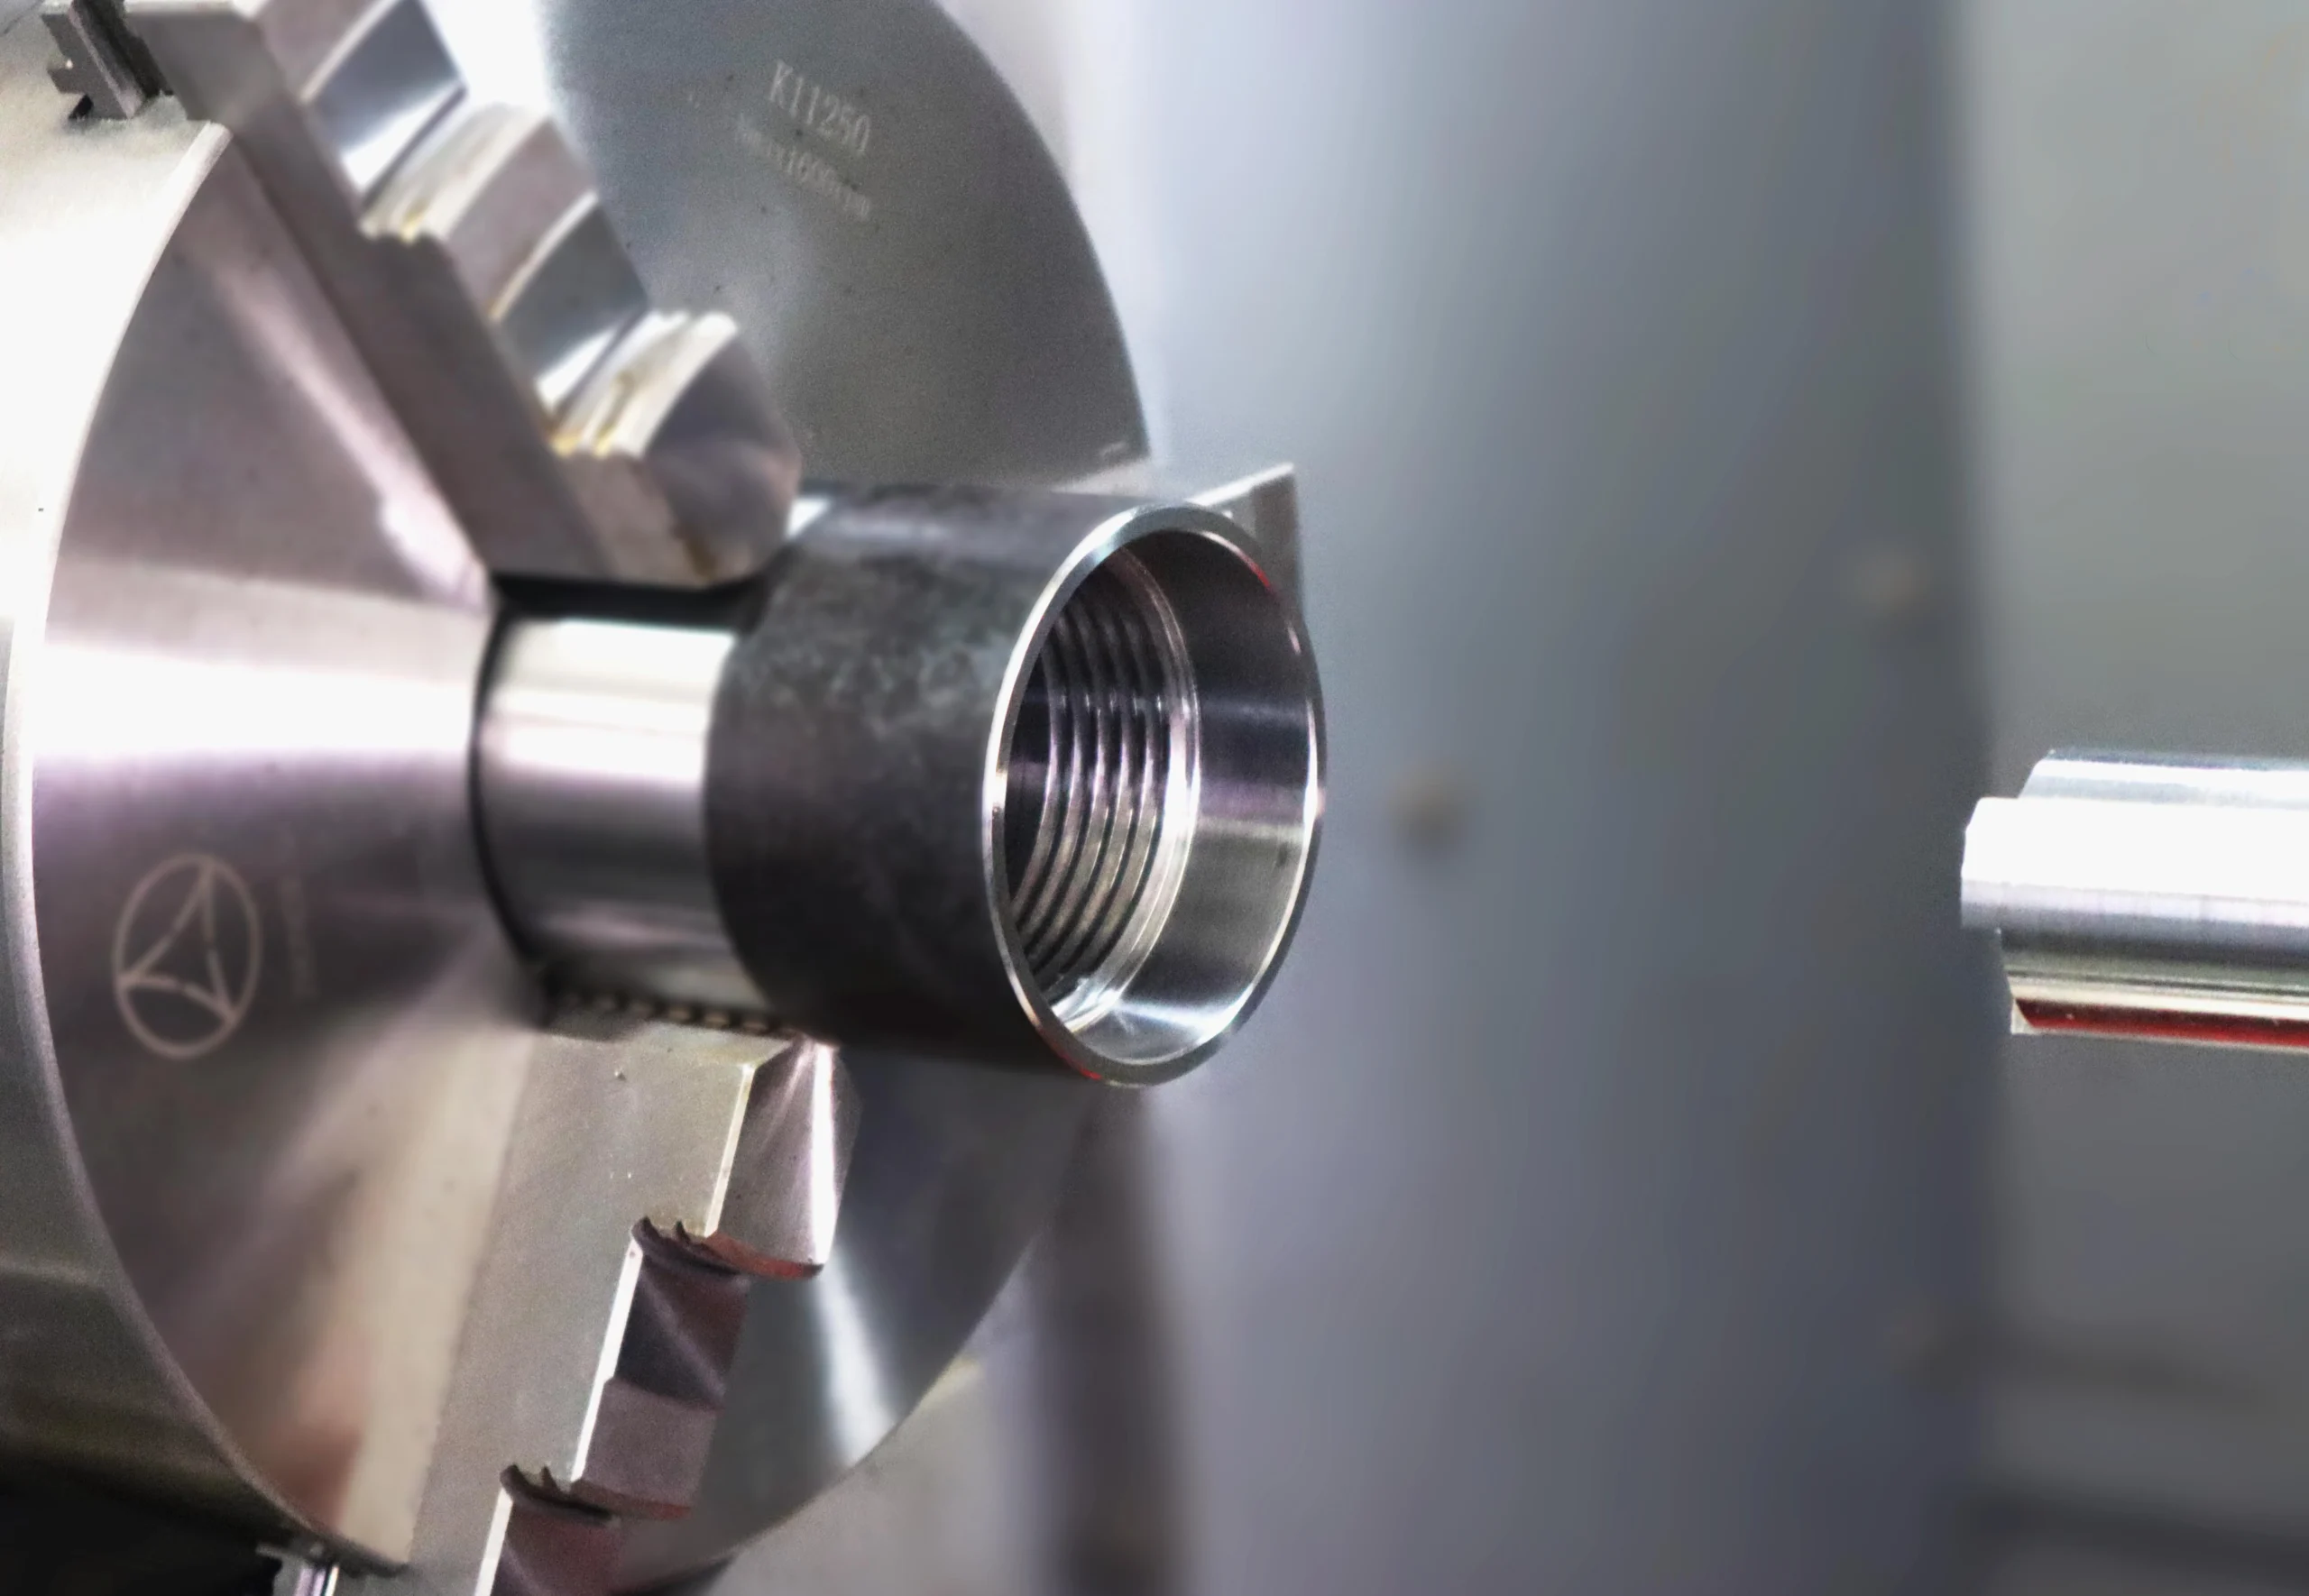
Les machines lourdes et les cylindres de turbines à vapeur nécessitent des connexions à haute résistance dans des conditions difficiles, utilisant généralement des filetages M95 ou 3″–6″.
L'exigence de haute précision du filetage interne rend son usinage difficile.
Le taraudage entraîne souvent une mauvaise élimination des copeaux, ce qui entraîne une mauvaise qualité du filetage, des imprécisions et des défauts tels que des dents en désordre ou manquantes.
Par conséquent, l'usinage par fraisage rotatif est aujourd'hui principalement utilisé pour la réalisation de filetages internes de grand diamètre.
Principe, caractéristiques et procédé du broyage cyclonique
Principe de base
Comme le montre la figure 1, le mouvement de fraisage rotatif est divisé en mouvement principal et mouvement d'alimentation.
Le mouvement principal est la broche 2 tournant autour de l'axe II via l'arbre à cardan 4 ;
l'alimentation comprend des mouvements circulaires (siège excentrique 3 tournant autour de l'axe I) et axiaux.
Le mouvement d'alimentation axial est le mouvement de haut en bas de la boîte de transmission 5 entraîné par la vis et l'écrou.
Le mécanisme de transmission de la machine assure le rapport entre les mouvements d'alimentation circonférentiels et axiaux.
Le mouvement d'alimentation circonférentiel tourne pendant une semaine et le mouvement d'alimentation axial déplace d'un pas le filetage à usiner.

La Fig. 2 montre la plaque de coupe tournant sur deux axes, avec une alimentation circulaire autour de l'axe I et une alimentation axiale lente, formant un mouvement hélicoïdal précis.

Caractéristiques du filetage par fraisage cyclonique
Le réglage de l'excentricité du siège excentrique avec différentes jauges de bloc permet d'usiner des filetages de diamètres variables.
En modifiant le rapport de transmission du mécanisme d'entraînement ou en remplaçant la vis d'entraînement, des filetages de différents pas peuvent être traités.
Efficacité de traitement élevée, traitement de filetage par fraisage rotatif utilisant une coupe à grande vitesse, beaucoup plus efficace que le traitement de filetage par taraud.
Faible rugosité de surface et bonne qualité de surface du filetage.
Le fraisage à grande vitesse à 210 m/min améliore la qualité de la surface du filetage, atteignant une rugosité jusqu'à Ra = 1.6 µm.
Les plaquettes de disque de fraisage sont montées de manière à ce que leurs faces avant soient décalées du centre du disque d'une distance h.
Les plaquettes de disque de fraisage sont montées sur le disque de fraisage.
Cette structure présente les avantages suivants.
- Formation d'un angle avant, réduisant la force de coupe principale ;
- La formation d'une inclinaison positive des bords, qui favorise l'élimination des copeaux, réduit la force de coupe radiale et réduit le couteau de coupe (Figure 3, Figure 4)


Procédé de broyage cyclonique
Fixez la pièce à usiner avec un trou inférieur fileté sur la table de la machine et alignez-la.
Installez l'accessoire de fraisage rotatif, puis montez la tête de fraisage et la jauge de bloc pour régler le siège excentrique au diamètre de filetage correct (voir Fig. 4).
Chargez le programme d'usinage préparé avec les paramètres de filetage requis, puis démarrez la machine pour terminer le processus.
Enfin, la machine est démarrée et terminée.
Points d'usinage du fraisage cyclonique
Calcul de l'écartement des blocs

E m - longueur de la jauge du bloc ; D - diamètre nominal du filetage intérieur ; P - pas.
H/4-0.2165xP (lorsque l'angle de la dent est de 60°) ou 0.32016xP (lorsque l'angle de la dent est de 55°).
S k – diamètre du cercle de coupe du corps de la fraise rotative (diamètre théorique de la pointe).
TD 2 – Tolérance du diamètre central du filetage femelle ; 0.0349 – 2xtan (1°) ;
L 2 :- Longueur du corps de la fraise rotative jusqu'à l'extrémité du cercle de coupe ;
L 4 – Longueur de la face de bride du corps d’extension ;
Calcul des dimensions du gabarit de bloc pour l'usinage d'un trou fileté interne M140x4 à titre d'exemple.

D=140,P=4,S k =112,L 2 +L 4 =450,TD =0.335,H/4=0.2165×4=0.866

Pour les volumes de filetage importants, procédez en plusieurs passes en commençant par un calibre de bloc plus grand et en réduisant progressivement sa taille jusqu'à atteindre la dimension finale.
Programmation CNC
Traitement du pas de filetage, de la profondeur du trou de vis, du sens de rotation du filetage et d'autres technologies
Les exigences doivent garantir que le programme de traitement, le système SIEMENS 840D suivant à titre d'exemple, explique le programme de traitement.

Sous-routine (Fig. 6)
L1:
N1 M41 M57 (plage de vitesse, relâcher le serrage de l'axe Z)
N2 SPOS = 110 (sens de positionnement de la broche)
N3 C00 G91 X = -R01 (à partir du centre du trou retiré de la taille du A)
N4 C90 Z = R03 M33 M00 (dans le trou, connecté à la broche de fraisage rotative)
N5 G91 G01 X = R1 F60 (déplacement vers le centre du trou, avance)
N6 S = R07 M04 (broche de la machine allumée)
N7 G90 G33 Z=R02 K=R09 (fraisage cyclonique des filets à partir du fond du trou)
N8 G00 Z=R10 M35 M05 (retour au plan, arrêt de la broche)
N9 M17 (fin de sous-programme)
Programme principal :
N10 G54 G60 (déterminer le point zéro programmable)
N10 G17 (déterminer le plan d'usinage)
N20 G00 xY-(centre du premier trou)
N30 L1 (appel de sous-routine pour l'usinage du premier filetage du trou)
N40 X…Y…(centre du deuxième trou)
N50 L1 (appel de sous-routine pour l'usinage du filetage du deuxième trou)
N60 X…Y…(centre du troisième trou)
N70 L1 (appel de sous-routine pour traiter le troisième thread de trou)
N80 M2 (fin du programme principal)
Conclusion
La section précédente couvrait la sélection des blocs de fraisage rotatifs et la programmation CNC.
En raison de la précision de la machine, de l'usure de l'outil et des erreurs de mesure, la taille de la jauge de bloc calculée peut être erronée.
Une coupe d'essai doit d'abord être effectuée pour corriger les éventuelles erreurs avant la production réelle.
La direction du filetage (gauche ou droite) peut être contrôlée en ajustant la rotation de la broche dans le programme.
En bref, une sélection appropriée des éléments de fraisage rotatifs permet un usinage efficace des filetages internes de grand diamètre, comme le prouve la production.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.