Avec le développement continu de la science et de la technologie industrielles, les châssis en tôle sont devenus largement utilisés.
Ils sont utilisés dans les appareils électroniques et électriques, les communications, l’industrie automobile et les dispositifs médicaux.
Lors de la conception et de la fabrication de châssis en tôle, le choix de la méthode de connexion est crucial pour les performances et la fiabilité de la structure globale.
Différentes méthodes de connexion impliquent une variété de facteurs tels que le choix des matériaux, le processus de production et le coût.
C’est pourquoi une étude approfondie et une analyse comparative des différentes méthodes de connexion sont particulièrement importantes.
Les résultats de cette étude devraient fournir des références utiles aux ingénieurs, aux concepteurs et aux décideurs dans des domaines connexes.
Ils visent à promouvoir le progrès et l’innovation dans la technologie de fabrication de châssis en tôle.
Analyse comparative des méthodes de connexion multiples
Le traitement de la tôle implique généralement un processus complet de travail à froid. Celui-ci comprend le cisaillage, l'emboutissage , le pliage, l'assemblage et le moulage.
Ces procédés produisent des pièces et des composants de formes et de tailles variées. Leur caractéristique principale est l'épaisseur constante d'une même pièce.
Sur cette base, les pièces structurelles en tôle présentent généralement les caractéristiques suivantes : légèreté, haute résistance et haute précision.
Ils offrent également une productivité et une conductivité élevées, ce qui les rend adaptés au blindage électromagnétique. De plus, ils sont peu coûteux et performants en production de masse.
Aperçu des méthodes de connexion courantes pour les châssis en tôle
Un châssis en tôle est un produit fini assemblé à partir d'un certain nombre de composants structurels en tôle grâce à diverses méthodes de connexion différentes.
Parallèlement à l'application de plus en plus large des composants structurels en tôle, leurs méthodes de connexion deviennent également de plus en plus diversifiées.
Les méthodes de connexion les plus couramment utilisées comprennent principalement la connexion filetée, le rivetage, le soudage et d'autres catégories majeures.
Les assemblages filetés peuvent être subdivisés en assemblages à vis et assemblages à boulon. Les assemblages à vis sont principalement réalisés par rivetage ou taraudage.
Les assemblages par boulons, en revanche, nécessitent des écrous pour fixer le joint.
La connexion par rivet comprend une connexion par rivet à traction, une connexion par rivet à pression, une connexion par rivet à trou tournant et une connexion par rivet sans clou.
Le soudage est principalement le soudage par points par résistance, le soudage au laser et le soudage à l'arc sous argon.
Grâce aux méthodes de connexion ci-dessus, plusieurs composants structurels du châssis sont fixés dans leurs positions correspondantes.
Cela permet finalement l'assemblage complet du produit fini du châssis en tôle.
Connexion filetée
La connexion filetée fait généralement référence à l'utilisation de pièces filetées ou de pièces filetées des pièces connectées qui seront connectées aux pièces connectées en une seule connexion flexible et amovible.
Les connexions filetées sont généralement classées en connexions à vis et connexions à boulons.
La connexion par boulon peut connecter différentes propriétés du matériau, l'utilisation d'une gamme plus large, peut fournir une résistance de connexion plus élevée, peut répondre aux besoins de différents scénarios d'application.
Cependant, dans certains espaces étroits ou complexes, les connexions boulonnées peuvent être difficiles à installer ou à entretenir.
Il est nécessaire d'accéder aux deux extrémités lors du serrage des boulons et des écrous, ce qui peut réduire quelque peu l'efficacité de l'assemblage.
Comme le montre la figure 1, le côté gauche est l'état de connexion par boulon conventionnel et le côté droit est l'installation dans le trou à fond plat pour garantir que la surface des composants structurels est plane.

Application et avantages des assemblages à vis
Lorsqu'une connexion à vis est utilisée, il est nécessaire d'avoir des filetages correspondants sur les pièces connectées.
Les formes structurelles les plus courantes sur les pièces structurelles des châssis en tôle sont les écrous/goujons à rivet, le taraudage direct/indirect (taraudage de trou), etc.
S'appuyant sur une vaste expérience de production, les composants structurels des châssis en tôle sont fabriqués à partir de tôle, généralement mince.
En cas de taraudage direct, les assemblages vissés peuvent entraîner de larges zones de filetage dénudées, ce qui peut entraîner une défaillance du filetage.
Par conséquent, des écrous à rivets plus résistants sont choisis pour résoudre ce problème.
De même, ce sont les caractéristiques de la tôle mince qui nous permettent de tourner les trous avant le taraudage, afin d'augmenter le nombre de filetages efficaces pour augmenter l'efficacité de la connexion à vis.
Contrairement aux assemblages boulonnés, les assemblages vissés ont le « boulon » intégré à l'avance dans l'élément structurel.
Cela permet de fixer les vis directement lors de l'assemblage sans manipuler de boulons séparés.
En conséquence, l’automatisation devient plus facile et l’efficacité de l’assemblage s’améliore considérablement.
Les assemblages boulonnés sont plus souvent utilisés pour les pièces de moyennes à grandes dimensions. Cependant, dans les châssis en tôle, les pièces sont plus petites.
Les assemblages vissés sont suffisants pour répondre à la plupart des situations d'utilisation et offrent une résistance adéquate. C'est pourquoi ils constituent la méthode la plus courante.
Une autre considération dans la connexion des composants structurels dans les châssis en tôle est l'état de surface des composants après l'installation.
Normalement, les deux extrémités de la connexion boulonnée dépassent du plan de l'élément structurel et un trou fraisé à fond plat est placé sur un côté du boulon pour réaliser le nivellement de la surface.
La connexion à vis peut être directement sélectionnée avec des clous à tête fraisée et avec la structure des trous fraisés à réaliser, mais l'autre côté dépassera également du plan de la structure.
L'état non saillant peut faciliter l'installation ultérieure du châssis dans d'autres produits.
Comme le montre la figure 2, représentent respectivement les rivets à pression et la connexion par taraudage direct, mais montrent également la surface de la vis après l'installation de l'état saillant.

Rivetage
Le rivetage est généralement une méthode permettant d'assembler plusieurs pièces à l'aide de rivets.
Le principe du rivetage est qu'en appliquant une pression aux deux extrémités du rivet, l'extrémité du rivet se dilate et forme une connexion étroite avec la pièce.
Selon les différents types de rivets, ils peuvent être divisés en rivetage par traction, rivetage par pression et rivetage, avec lesquels les rivets de rivetage par traction et les rivets de rivetage par pression correspondants seront utilisés.
Les rivets à tirer, également appelés rivets aveugles, sont installés en tirant sur le noyau du rivet à l'aide d'une pince à riveter spéciale. Cela provoque l'expansion du corps du rivet, créant ainsi l'assemblage.
Le processus de tirage et de rivetage est réalisé à l'aide d'outils spéciaux, tels que des riveteuses manuelles, électriques ou pneumatiques. Le procédé spécifique est illustré à la figure 3.
Tirez les rivets une variété de rivets, en conséquence, dans la structure du châssis en tôle peuvent être des trous fraisés, peuvent également être un trou traversant plan.
La sélection de différents rivets peut être réalisée à double face plate, simple face plate, double face surélevée et d'autres effets, selon différentes conditions d'utilisation pour une sélection spécifique.

Les rivets à pression peuvent être divisés en rivets creux et rivets pleins, qui nécessitent l'utilisation d'un équipement de rivetage à pression.
Les rivets creux utilisant la méthode de rivetage, les rivets pleins utilisant la méthode de rivetage par pression, les deux doivent coopérer avec différents outils de rivetage pour être terminés.
Les rivets à pression sont disponibles dans différentes formes de tête, notamment à tête fraisée, à tête ronde et à tête plate.
Ils peuvent également obtenir différents effets, tels que plat des deux côtés, plat d'un seul côté ou convexe des deux côtés.
L'état final des composants structurels rivetés est illustré à la figure 4. Ces variations permettent d'utiliser des rivets à pression dans différents scénarios.

En plus des méthodes de rivetage ci-dessus, il est également possible d'utiliser les caractéristiques de formage uniques de la tôle pour riveter des trous dans les structures de châssis en tôle.
Les trous de montage correspondants sont définis comme des trous fraisés et la connexion est terminée après rivetage par l'outillage.
Cette connexion peut économiser des coûts de matériaux, mais sa résistance de connexion est relativement faible, adaptée aux faibles exigences de résistance de la connexion ordinaire.
Avec la mise à jour et le progrès continus de la technologie, il est désormais possible de réaliser un rivetage sans clou (comme illustré sur la Fig. 5), qui est plus solide et plus fiable que le rivetage mentionné ci-dessus avec des trous retournés.
Cette méthode utilise les propriétés uniques de la tôle et un moule spécialisé. Une forte pression déforme le matériau, imbriquant les pièces les unes dans les autres.
Cela crée une structure combinée. Une forme courante de cette connexion est la queue d'aronde.
Dans un certain sens, cela est également considéré comme un processus d’estampage.
Ce procédé de rivetage consiste à extruder le matériau au point de connexion. Le durcissement à froid améliore les propriétés mécaniques du matériau au niveau de l'assemblage.
Cela se fait sans endommager ni déchirer le matériau. Ce procédé offre un environnement de travail optimal.
Le moulage mécanique est utilisé, ce qui n'engendre aucune pollution environnementale ni sonore, et n'a aucun impact négatif sur les employés.
Cette méthode offre un haut degré d'automatisation. Elle permet de connecter un ou plusieurs points simultanément.
Il permet également de réaliser des tests non destructifs de la résistance et de la qualité des connexions. Il peut également être intégré à une ligne de production automatisée.
En raison des caractéristiques de moulage inhérentes à cette méthode, des creux et des bosses se forment à la surface des composants structurels en tôle.
Cela limite les occasions où il peut être appliqué.

Le rivetage est une méthode d'assemblage indémontable. Adapté aux plaques minces, il est idéal pour les composants structurels en tôle.
Cependant, le processus de rivetage nécessite généralement des outils spécialisés.
Soudage
Les procédés de soudage couramment utilisés pour les pièces structurelles de châssis en tôle comprennent le soudage par points par résistance, le soudage au laser et le soudage à l'arc sous argon.
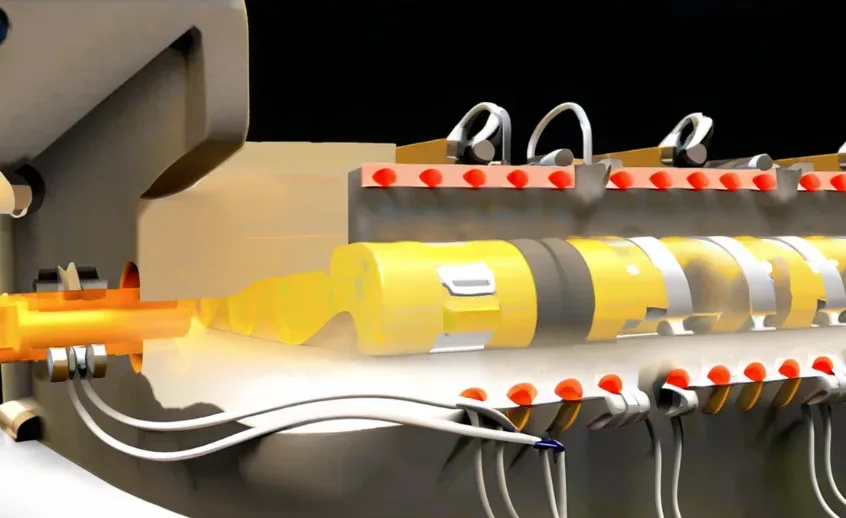
Le soudage au laser tire parti de l’excellente directivité et de la densité de puissance élevée du faisceau laser.
Le système optique focalise le faisceau laser sur une zone très restreinte. En très peu de temps, une forte concentration d'énergie se forme au niveau de la source de chaleur.
Cela provoque la fusion du matériau puis sa solidification, créant ainsi la soudure et le cordon de soudure.
Le soudage au laser utilise des impulsions laser à haute énergie pour chauffer localement une petite zone du matériau.
L'énergie du laser se propage dans le matériau par conduction thermique. Cela fait fondre le matériau et forme un bain de fusion spécifique.
Il s'agit d'un nouveau type de méthode de soudage, principalement destiné au soudage de matériaux à parois minces et de pièces de précision, qui peut réaliser le soudage par points, le soudage bout à bout, le soudage par empilement et le soudage par étanchéité, etc.
Parallèlement, le rapport profondeur/largeur est élevé et la largeur de la soudure est faible, avec une petite zone affectée par la chaleur (comme illustré sur la Fig. 6).

Le soudage à l'arc sous argon est une technologie de soudage qui utilise l'argon comme gaz protecteur, également connu sous le nom de soudage sous protection gazeuse sous argon.
Il s'agit du soudage à l'arc à travers le gaz protecteur argon, l'air sera isolé à l'extérieur de la zone de soudure, pour éviter l'oxydation de la zone de soudure.
La technologie de soudage à l'arc sous argon repose sur le principe du soudage à l'arc ordinaire. Elle utilise l'argon pour protéger les consommables de soudage.
Un courant élevé fait fondre les consommables de soudage et le substrat soudé dans un état liquide, formant un bain de fusion.
Cela permet au métal soudé et aux consommables d'obtenir une liaison métallurgique.
Le flux continu d'argon empêche les consommables de soudage d'entrer en contact avec l'oxygène de l'air, ce qui prévient leur oxydation.
Par conséquent, le soudage à l’arc sous argon peut être utilisé pour l’acier inoxydable, le fer et d’autres éléments métalliques.
En résumé, les caractéristiques respectives des trois méthodes de soudage :
1. Le soudage par points peut économiser efficacement du matériel, et son fonctionnement est simple, à faible coût, à haute efficacité, mais sa résistance au soudage est générale, la précision est relativement générale, les exigences de l'équipement ne sont pas très élevées.
2. L'utilisation du soudage laser sur les composants structurels en tôle permet une déformation minimale. Le cordon de soudure est plat et esthétique.
La vitesse de soudage est rapide, avec peu ou pas de traitement post-soudage. La soudure est de haute qualité, sans porosité.
Le processus peut être contrôlé avec précision. Le laser possède un point focal réduit et une grande précision de positionnement. Il est également facile à automatiser.
Mais c'est aussi sur cette base que les exigences en matière de précision de l'équipement et de l'outillage sont très élevées, et le coût de l'équipement lui-même est élevé.
③ Le soudage à l'arc sous argon est simple à utiliser et peut éviter efficacement l'oxydation et la nitruration pendant le processus de soudage.
Il produit des soudures uniformes et denses avec une résistance de soudage élevée.
Cependant, le soudage à l’arc sous argon implique des coûts élevés pour les soudeurs qualifiés et les équipements à gaz.
Cela nécessite également une planification minutieuse de l’approvisionnement et de la manutention du gaz, ainsi qu’une prise en compte de son impact environnemental.
Tôlerie sans soudure de connexion
Bien que le soudage soit un procédé de connexion conventionnel et fiable, le soudage est généralement choisi moins fréquemment pour la connexion sur des châssis en tôle.
Cela est principalement dû aux considérations suivantes :
1. Le soudage est un processus relativement complexe, nécessitant des compétences plus élevées de la part des employés et des investissements plus coûteux en équipement ;
2. Le châssis en tôle existant privilégie l'utilisation de tôle sans traitement.
Le soudage nécessite cependant un processus de traitement de surface supplémentaire pour couvrir les cicatrices de soudure et améliorer l'apparence de la surface.
Cette étape supplémentaire allonge le cycle de production global, mais augmente également considérablement les coûts.
③ Les composants structurels lors de l'achèvement du soudage sont irréversibles, non détachables, ce qui aura un certain impact sur la maintenance ultérieure et le remplacement des pièces de rechange.
Connexion des éléments structurels dans la tôle
Les pièces en tôle présentent une excellente plasticité, une propriété déterminée par le matériau lui-même. Cela leur permet de se conformer à diverses structures.
Ces caractéristiques peuvent être créées grâce à des procédés tels que l'ouverture par goutte et le moulage par pliage.
Par exemple, les clips les plus courants sur le châssis comprennent le rivetage sans clou et le rivetage avec trous de rivet mentionnés précédemment.
Ces méthodes permettent également d'assurer la fonction de connexion. Les pièces sont assemblées par emboîtement.
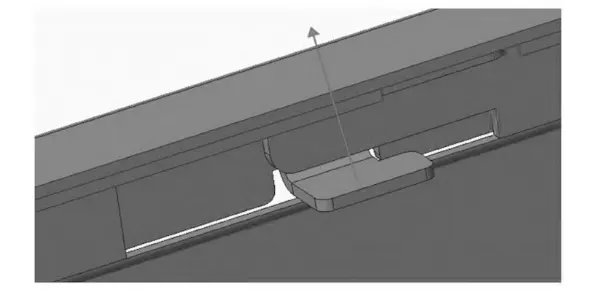
Comme le montre la figure 7, les composants structurels utilisent une méthode de moulage.
Un côté est percé et l'autre est plié. Cette conception élimine le besoin de pièces supplémentaires.
Une fois la fixation glissée, la connexion est terminée. Elle limite efficacement le mouvement vertical des éléments structurels.
Ce type de connexion permet d'éliminer les vis, les rivets et le besoin de soudure, ce qui permet de réduire les coûts de matériaux.
Il évite également la déformation thermique causée par le soudage et est plus respectueux de l’environnement.
Son fonctionnement est pratique, les coûts de traitement sont inférieurs, facile à démonter et à remplacer.
Cependant, l'utilisation de cette méthode nécessite que la forme et les angles de pliage du composant soient conçus à l'avance.
Si elle n’est pas correctement planifiée, elle peut entraîner des connexions faibles ou instables.
Après l'assemblage, la connexion peut avoir une résistance moindre et ne peut être utilisée que dans des zones ayant de faibles exigences de résistance.
Conclusion
Les connexions filetées, le rivetage et le soudage sont largement utilisés dans l'assemblage des composants structurels du châssis.
Parmi ces méthodes, les connexions à vis représentent la plus grande proportion de toutes les connexions filetées.
Cela s'explique par l'excellente performance globale de l'assemblage vissé, qui offre un support très résistant et une solidité de connexion fiable.
Il s'adapte à des environnements complexes et variés. De plus, il est facile à utiliser et adapté à la production automatisée.
Dans le même temps, les spécifications des vis sur le marché sont très variées et à faible coût.
Le rivetage nécessite des outils spéciaux pour être réalisé, sa connexion est fondamentalement irréversible, peu pratique à démonter.
Le soudage nécessite des compétences plus spécialisées de la part des employés et des coûts d’équipement plus élevés.
Cependant, la résistance de la connexion soudée est suffisamment fiable et peut être scellée, il n'y a pas de substitut.
Les connexions sous forme de caractéristiques structurelles peuvent permettre d'économiser beaucoup de coûts d'exploitation, mais leur résistance de connexion est faible.
Il existe diverses méthodes de connexion disponibles pour l'assemblage des composants structurels des châssis en tôle (voir tableau 1), chacune présentant des caractéristiques différentes.

Lors du choix de la méthode de connexion, il est nécessaire de prendre en compte des facteurs tels que l’objectif du composant structurel, l’environnement dans lequel il doit être utilisé, le coût de fabrication et les exigences de maintenance.
Souvent, les structures de châssis complexes peuvent également utiliser une combinaison de méthodes de connexion pour obtenir des performances, une productivité et une efficacité économique optimales.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.