
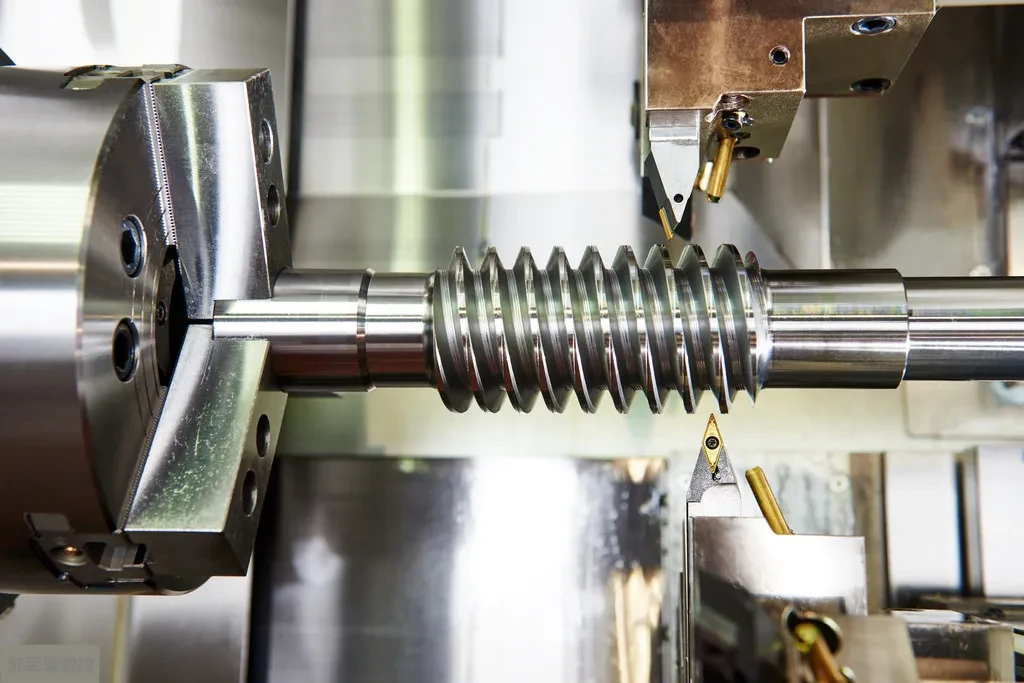
Dans le domaine de l'usinage mécanique, le tournage de filetages trapézoïdaux métriques à grand pas a longtemps constitué une tâche difficile.
Les méthodes traditionnelles d'outillage de formage présentent de nombreux problèmes, notamment une mauvaise qualité de surface, une faible efficacité d'usinage et des coûts d'outillage élevés.
Aujourd'hui, nous présentons une solution d'usinage révolutionnaire : l'utilisation des plaquettes de tournage extérieur standard à 35° les plus courantes .
Grâce à des méthodes de programmation et de processus innovantes, nous usinons efficacement des filetages trapézoïdaux à grand pas avec un angle de filetage de 30° , résolvant ainsi parfaitement ce problème majeur de l'industrie !
Situation actuelle
L'angle d'hélice des filetages trapézoïdaux métriques est de 30°.
Pour les filetages dont le pas est compris entre 1.5 et 8 mm , des plaquettes de filetage trapézoïdales en carbure standard peuvent être achetées pour les opérations de tournage.
Cependant, pour les filetages trapézoïdaux à grand pas supérieur à 8 mm , il n'existe pas d'inserts en carbure standard.
Par conséquent, les outils de formulaire sont généralement la seule option.
Cette approche traditionnelle présente des limites importantes :
1. Mauvaise qualité de finition de surface
2. Vitesses de coupe limitées entraînant une faible efficacité d'usinage
3. Coûts élevés et délais de livraison prolongés pour les outils de formulaires personnalisés
4. Exigences de compétences élevées pour les opérateurs
Un principe fondamental de l'outillage des tours CNC stipule : les outils de tournage standard, y compris les plaquettes standard, doivent être privilégiés autant que possible, et les outils de forme ne doivent être utilisés qu'en cas d'absolue nécessité.
Comment peut-on usiner des filetages trapézoïdaux à 30° en utilisant des plaquettes standard à 35°?
Solution innovante
En sélectionnant des plaquettes de tournage standard avec un angle de coupe de 35 degrés, nous avons relevé avec succès ce défi malgré l'incompatibilité apparente au premier abord de l'angle de flanc de 30 degrés du filetage trapézoïdal métrique.
Ceci a été réalisé grâce à une disposition spécialisée des outils et à une conception optimisée des trajectoires d'usinage.
Exemple d'usinage : Tournage d'un filetage trapézoïdal au pas de 10 mm .
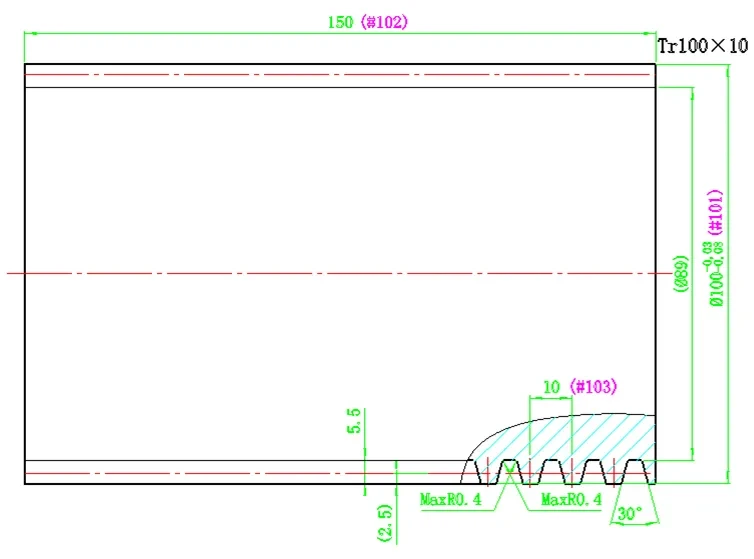
Corps d'outil standard et plaquettes standard
Utilise le corps d'outil standard le plus courant et des inserts en forme de diamant de 35° ( VCMT160404 ), éliminant le besoin d'outils spéciaux et réduisant considérablement les coûts d'outillage.
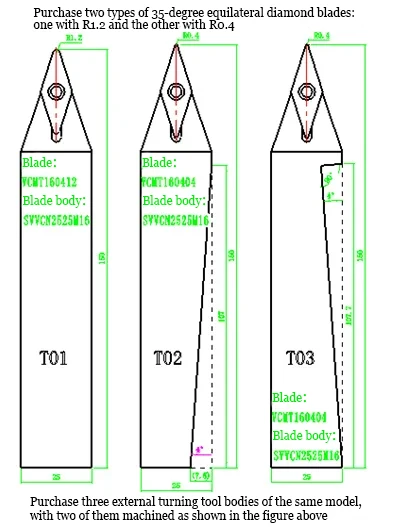
Opération collaborative à trois outils
Grâce à la disposition précise et au fonctionnement coordonné de trois outils sur le porte-outil, l'ébauche, la finition du côté gauche et la finition du côté droit sont respectivement réalisées.
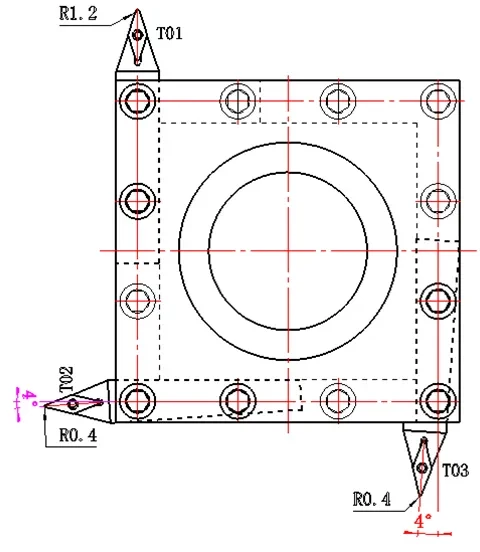
Processus d'usinage
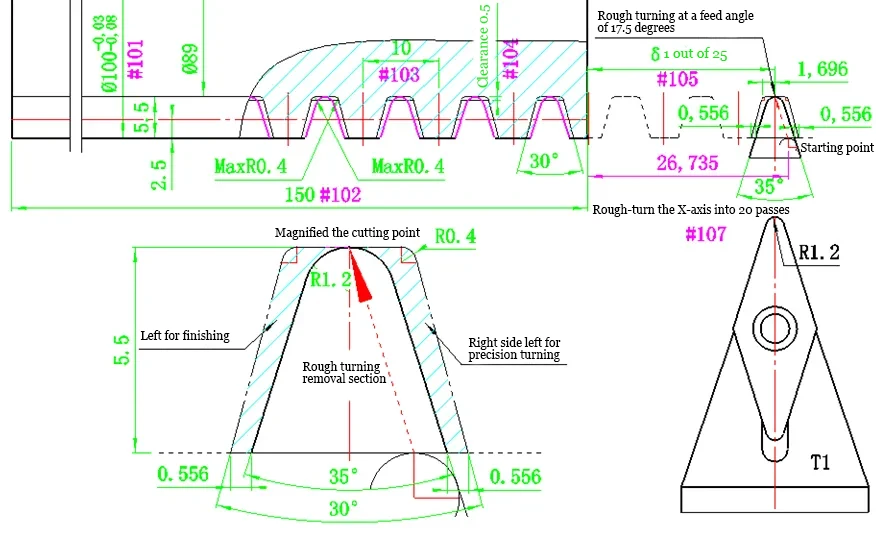
Outil T1 : Ébauche en 20 passes avec un angle d’avance de 17.5 degrés pour enlever la majeure partie de la matière.
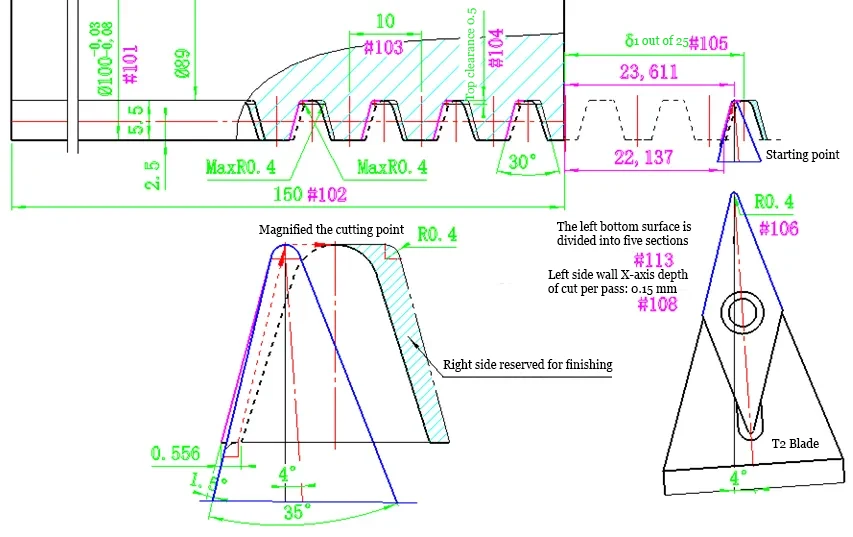
Outil T2 : Finissez le tournage de la paroi gauche et de la surface inférieure gauche de la rainure pour assurer la précision sur le côté gauche.
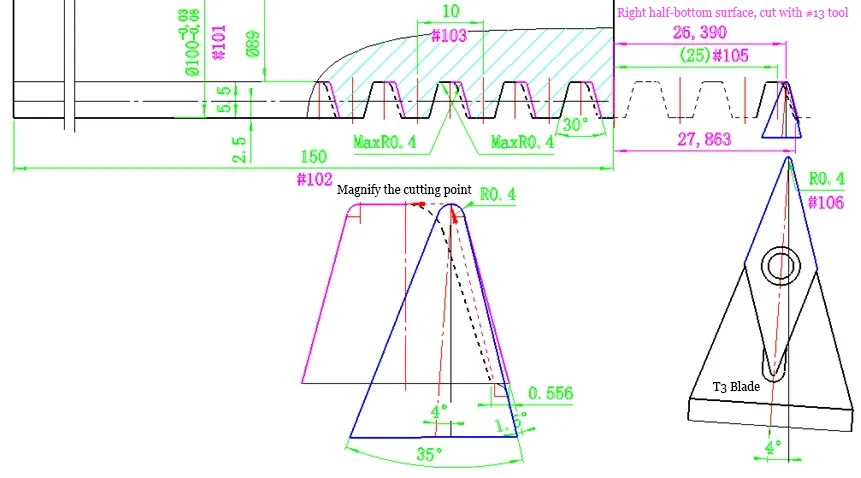
Outil T3 : Finissez le tournage de la paroi droite et de la surface inférieure droite de la rainure pour assurer la précision de la surface du côté droit.
Programme macro
Des experts techniques ont développé une solution de programmation paramétrique qui s'adapte à l'usinage de filetages trapézoïdaux de différentes spécifications en modifiant simplement quelques paramètres du programme principal, ce qui améliore considérablement la polyvalence du programme et l'efficacité de la production.
O520
#101=100;(#1 représente le diamètre extérieur du filetage trapézoïdal)
#102=100;(#2 représente la longueur du filetage trapézoïdal, utiliser 150 pour l'usinage)
#103=10:(#3 représente le pas P du filetage trapézoïdal)
#104=0.5 ; (#4 représente le jeu supérieur du filetage trapézoïdal, qui se trouve dans la norme)
#105=25;(#5 représente la longueur du segment d'augmentation de la vitesse d'avance lors du tournage de ce filetage, peut être augmentée/diminuée)
#106=0.4;(#6 représente le rayon de la pointe de l'outil utilisé pour la finition de ce filetage, P2~P5 utilisent 0.2, P6~P12 utilisent 0.4, P14~P44 utilisent 0.8)
#107=20; (#7 représente le nombre de passes d'ébauche à l'aide d'un outil central à 35 degrés, réglable)
#108=0.15 ; (#8 représente la profondeur de coupe de l’axe X par passage pour la finition des murs gauche/droite à l’aide d’un outil central à 35 degrés, réglable)
#109=0202;(#9 indique la position de l'outil et le numéro de décalage pour la finition du mur gauche et de la moitié inférieure gauche de la surface, sous réserve des instructions réelles)
#111=0303;(#11 désigne la position de l'outil et le numéro de décalage pour la finition du mur droit et de la moitié inférieure droite de la surface, sous réserve des instructions réelles)
#113=5; ( #13 représente le nombre d'avances pour les demi-surfaces inférieures gauche et droite lors du tournage de finition, réglable)
G54 S300 M03 ; (Utiliser S360 pour l'usinage, réglable ; M03 pour les filetages à droite / M04 pour les filetages à gauche)
T0101 ; (Position de l’outil et numéro de décalage pour l’ébauche avec l’outil de centrage ; ajuster selon les besoins)
G00 X145 Z100 : ( Les valeurs de commande X et Z pour la position de départ sont déterminées en fonction des dimensions de la machine-outil et de la pièce à usiner)
G65 P530 A#101 B#102 C#103 I#104 J#5 K#6 D#7 E#8 F#9 H#11 M#13 ; (Appel de la sous-routine O530 et affectation de valeurs à ses 11 variables)
G00 X145 Z100 M05 ; (Les valeurs des commandes X et Z pour la position de retour doivent être déterminées en fonction de la machine-outil et de la taille de la pièce)
M30 ;
Avantages techniques significatifs et bénéfices notables
Pour les filetages trapézoïdaux à gros pas supérieurs à 8 mm :
1. Réduction des coûts : Élimine le besoin d'outils de tournage en acier rapide ou en carbure.
2. Précision accrue : Le profil est « tracé » pendant le tournage, assurant une grande précision du contour de la section.
3. Qualité améliorée : La surface de contact minimale par passage permet des vitesses d'avance plus élevées, ce qui donne une finition de surface supérieure.
4. Exigences de compétences moindres : les opérateurs ont besoin de relativement moins de compétences spécialisées.
Pour les filetages trapézoïdaux métriques avec des pas ≤ 8 mm :
1. Économies de coûts : Élimine le besoin d'inserts filetés trapézoïdaux spécialisés et de corps d'outils correspondants.
2. Qualité contrôlable : évite les problèmes de qualité de surface causés par la coupe de l'outil de formage.
3. Production flexible : Une solution unique permet de répondre à de multiples spécifications, réduisant ainsi le temps de changement d'outillage.
Résumé
Cette innovation technologique résout non seulement le problème de l'usinage des filetages trapézoïdaux à grand pas, mais démontre également une approche d'usinage inédite : en tirant parti des innovations en matière de programmation et de processus, elle libère pleinement le potentiel des outils de coupe standard pour obtenir un usinage efficace et précis.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

