
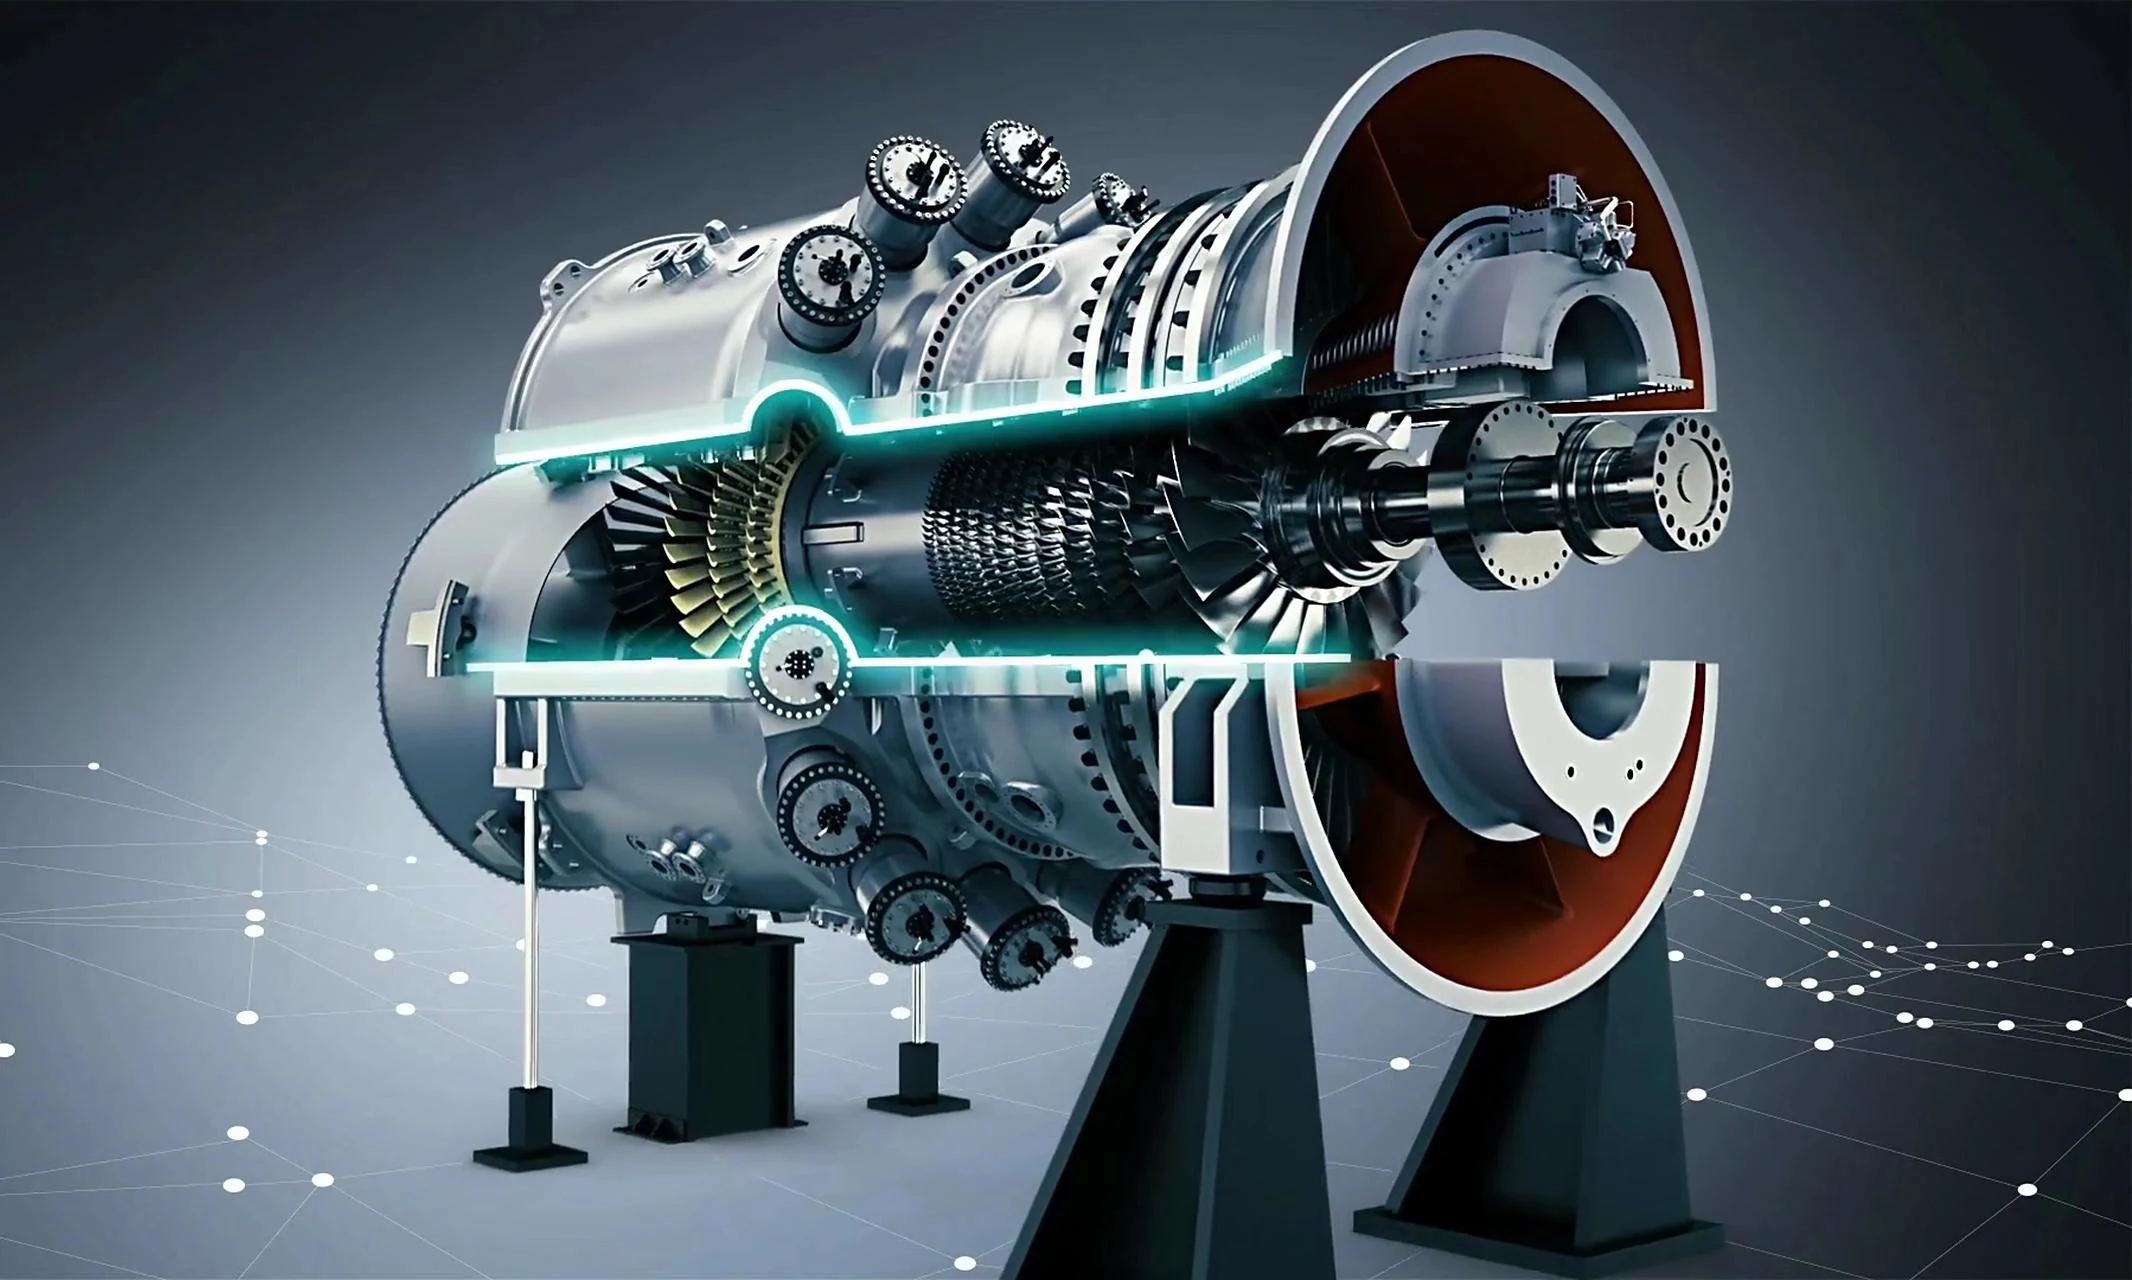
Les turbines à gaz, en tant que source d'énergie propre, offrent des avantages tels qu'un démarrage et un arrêt rapides ainsi qu'un rendement élevé.
Les principaux composants de leurs pièces de stator comprennent : les paliers de compresseur, les anneaux de pales de stator de compresseur, les anneaux de turbine et les diffuseurs d'échappement.
En tant que composant essentiel pour le montage des aubes du stator (voir Figure 1), les anneaux du compresseur partagent des structures similaires mais nécessitent des méthodes d'usinage diverses.
Lors de l'usinage, de multiples changements de position de serrage sont nécessaires pour mener à bien le processus.
En raison du manque de méthodes d'usinage systématiques et standardisées pour les différents types de bagues de retenue, les opérateurs peuvent employer des méthodes et des paramètres variables.
De plus, l'efficacité de la programmation CNC reste faible, les tâches répétitives importantes lors de la programmation augmentant le temps de réglage et réduisant l'efficacité de la production.
Cet article vise à résumer et à catégoriser de manière systématique les solutions d'usinage par fraisage pour les anneaux de retenue des compresseurs de turbines à gaz.
Elle vise à fournir un soutien technique solide pour l'usinage ultérieur de pièces similaires, à améliorer l'efficacité de la programmation CNC et à réduire le temps de préparation à l'usinage.
Types de fraisage pour les anneaux de retenue de compresseur
Les bagues de retenue du compresseur sont moulées en acier inoxydable ZG17Cr1Mo , qui offre une excellente résistance à la chaleur, une grande solidité et une excellente ténacité.
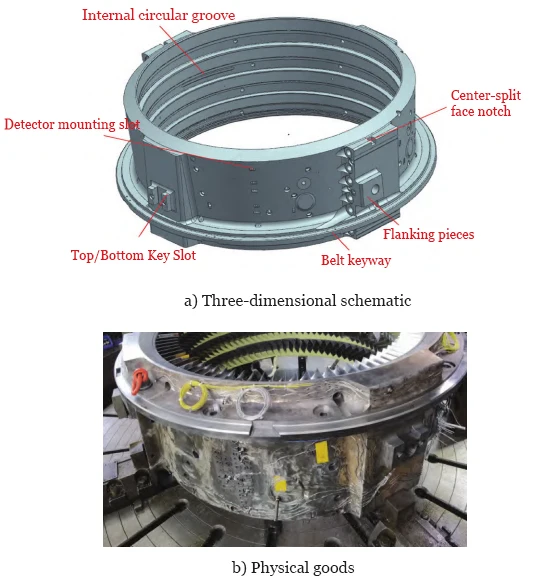
Comme le montre la figure 2, l'anneau de retenue du compresseur 1 comprend une fente de montage du détecteur et un trou de montage du détecteur.
Elle comporte également des joints à recouvrement de part et d'autre de l'encoche centrale de séparation.
De plus, il comporte des rainures de clavette supérieures et inférieures, des rainures arquées intérieures et des rainures de clavette pour courroie.
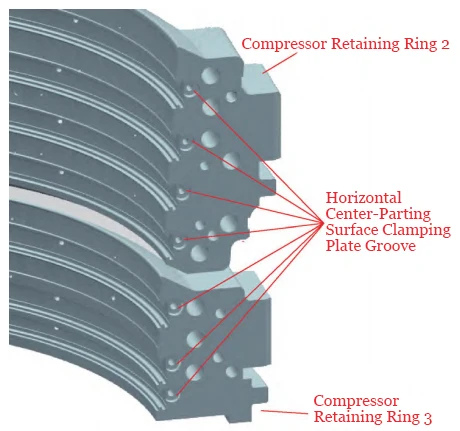
Les anneaux de retenue du compresseur 2 et 3 (voir figure 3) comportent en outre des fentes circulaires pour la plaque de serrage sur le plan central horizontal.
Ces éléments sont pour la plupart non coplanaires. Les méthodes de bridage, les stratégies d'usinage et les solutions d'outillage de chaque élément s'influencent mutuellement lors de la fabrication.
Lors de l'usinage, les programmes CNC des différentes fonctions s'interconnectent et s'influencent mutuellement.
Élaboration du plan de processus de fraisage
Équipement d'usinage
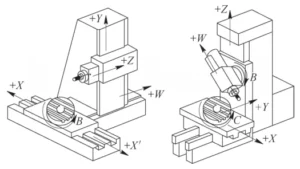
L'équipe a sélectionné une machine d'alésage et de fraisage de type plancher (voir figure 4) équipée d'un système de commande entièrement numérique Siemens 840D pour l'usinage de la bague du compresseur.
Cette machine est dotée d'axes X, Y, Z, W, V, U et B , permettant un contrôle CNC 7 axes avec n'importe quel mouvement simultané sur 4 axes.
L' axe X contrôle le mouvement de la colonne.
L' axe Y contrôle le mouvement de la poupée fixe.
L' axe Z contrôle le mouvement de la broche d'alésage.
L' axe W contrôle le mouvement du vérin.
L' axe V et l'axe B contrôlent respectivement les mouvements linéaires et rotatifs de la table rotative.
L' axe U est une table rotative supplémentaire montée parallèlement à l' axe X , et il contrôle le mouvement de la selle.
Plan de processus
Compte tenu des caractéristiques structurelles du porte-segment du compresseur, le processus de fraisage doit garantir à la fois la qualité et l'efficacité de la production.
Pour ce faire, les ingénieurs divisent l'usinage en trois étapes.
Chaque configuration maximise le nombre de caractéristiques usinées sans nécessiter de changement de têtes d'usinage ni de resserrage de la pièce.
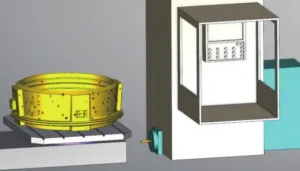
Première configuration (voir figure 5) : Avec la pièce à usiner assemblée, positionnez-la au centre de la table avec la face d'extrémité vers le haut.
Orientez la partie supérieure vers l' axe +X , en conservant le plan central parallèle à l' axe Z. En faisant tourner le plateau, usinez la fente et les trous de fixation du détecteur.
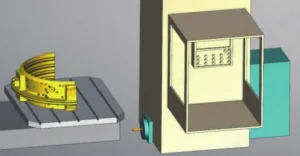
La deuxième configuration (voir figure 6) sépare la pièce à usiner en sections supérieure et inférieure.
Avec la face d'extrémité orientée vers le haut et la surface de séparation centrale face à la broche, les opérateurs utilisent cette configuration pour usiner la section de la surface de séparation centrale.
Simultanément, la table rotative résout les problèmes de positionnement dans cet état, permettant à la seule configuration d'usiner également les deux épaulements latéraux et la rainure de clavette à l'arrière.
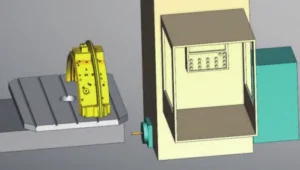
La troisième configuration (voir figure 7) positionne la face d'extrémité vers la broche avec la surface de séparation centrale orientée vers le bas.
Cette configuration est utilisée pour usiner la rainure en arc interne et fraiser la section d'encoche de la courroie.
√ Programme CNC
Lors des opérations de fraisage, programmez la CNC selon les étapes suivantes :
1) Alignez la bague de retenue de manière concentrique avec la table rotative.
En utilisant le centre de la table comme axe de rotation, faites tourner la table rotative pour usiner les fentes et les trous de montage du détecteur sur la paroi extérieure de l'anneau de retenue.
2) Positionnez le plan central face à la broche. Usinez l'encoche du plan central, la rainure de la plaque de serrage du plan central et les trous de vis.
3) Faites tourner le plateau tournant de sorte que les deux côtés de l'anneau de retenue soient face à la broche, puis usinez les sections de bride des deux côtés.
4) Faites tourner le plateau tournant de sorte que l'arrière de la bague de retenue soit face à la broche, puis usinez la section de rainure de clavette à l'arrière.
5) Avec le plan central orienté vers le bas, usinez la rainure en arc interne, fraisez l'encoche de la courroie et percez et taraudez le trou fileté interne dans l'encoche.
Solutions d'outillage
Les ingénieurs ont configuré des solutions d'outillage adaptées aux opérations de fraisage des différents anneaux de support de compresseur de turbine à gaz.
Lors de la programmation, les opérateurs doivent spécifier clairement les outils pour chaque étape d'usinage. Le tableau 1 répertorie les fonctionnalités d'usinage existantes et leurs solutions d'outillage correspondantes.
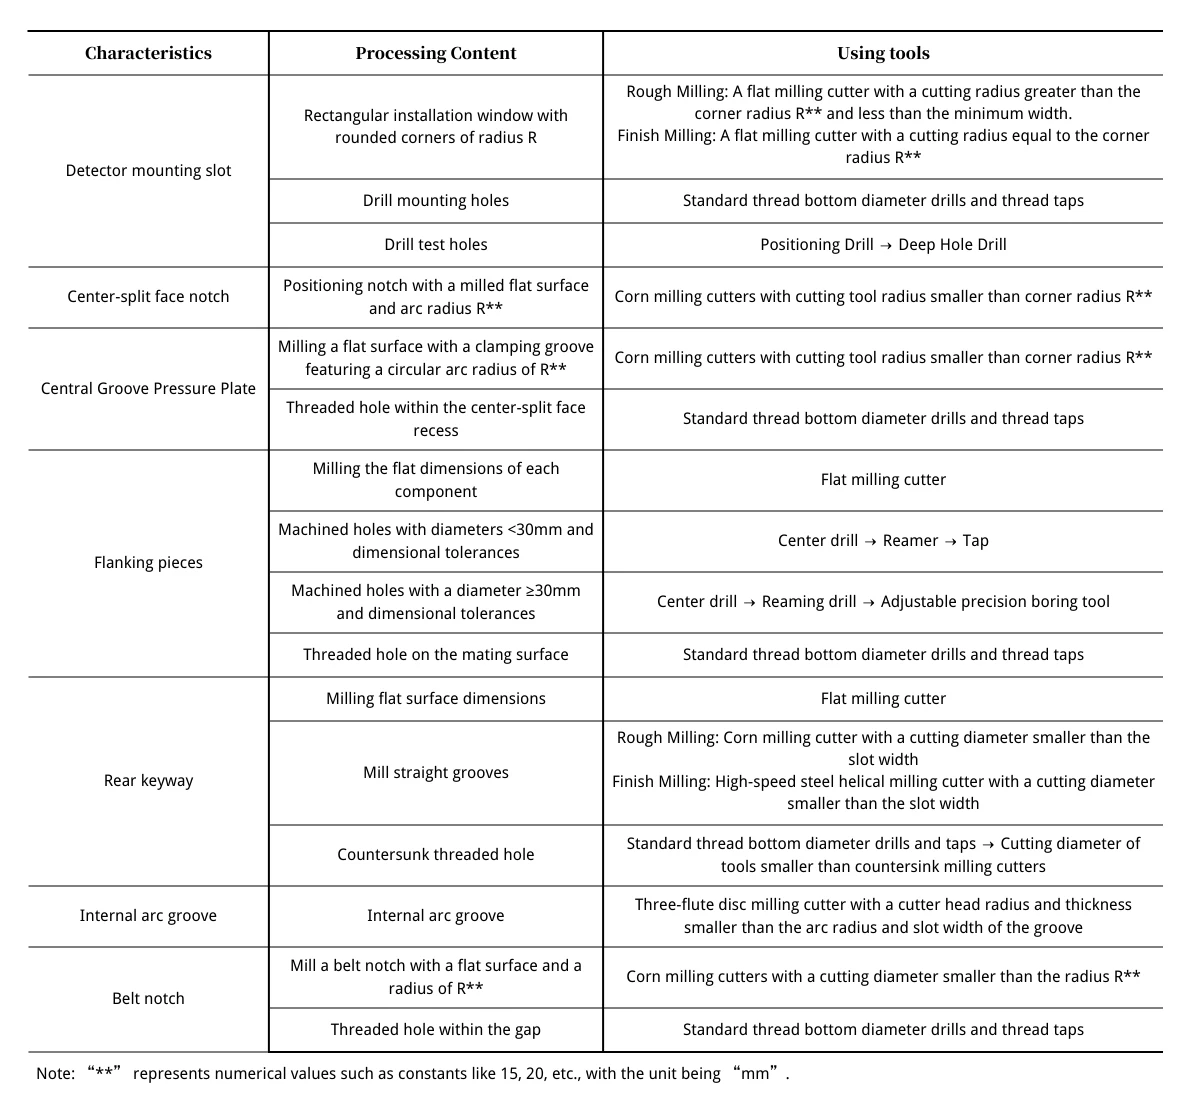
Les critères de sélection des outils sont présentés ci-dessous.
1)Pour différents types de surfaces entaillées, la différence entre le rayon de la surface ( R ) et la taille de l'entaille joue un rôle important dans la sélection de l'outil.
Si cette différence est trop importante et que l'opérateur continue à utiliser des outils dont le rayon de coupe est inférieur ou égal au rayon de la surface ( R ), l'opérateur doit effectuer plusieurs opérations de fraisage en couches.
Cela augmente le nombre de passes et réduit finalement l'efficacité d'usinage.
L’opérateur effectue donc l’ébauche à l’aide d’une fraise dont le rayon de coupe est supérieur à R , puis termine avec l’outil d’origine.
2) Lors de l'usinage de rainures avec des rayons inférieurs, utilisez une fraise avec un rayon correspondant.
Autre solution : usiner d’abord la base et les côtés en laissant une marge de rayon inférieure, puis exécuter un programme séparé pour fraiser le rayon.
3) Lors de l'usinage de rainures en arc, calculez soigneusement les dimensions du porte-outil et le dégagement entre le cercle intérieur de la pièce à usiner pour éviter les interférences.
Programmation CNC
Réglage du point zéro
Le réglage du point zéro des bagues de retenue du compresseur varie selon les conditions de serrage, mais les surfaces de référence sélectionnées doivent être aussi cohérentes que possible.
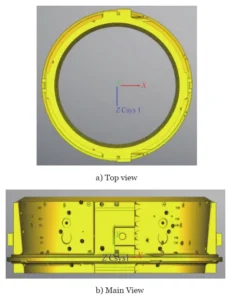
Pour l'usinage intégral (système de coordonnées illustré à la figure 8), les points zéro sont définis comme suit : X 0 est le plan central horizontal, Y 0 est la surface de référence A , Z 0 est le centre du cylindre.
Lorsque le plan central est parallèle à l' axe Z , B 0 est défini.
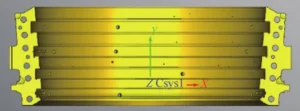
Lors de l'usinage face à l'axe central avec le plan médian (système de coordonnées illustré à la figure 9), les points zéro sont définis comme suit : X 0 est la position centrale du cercle intérieur, Y 0 est le plan de référence axial et Z 0 est le plan médian horizontal.
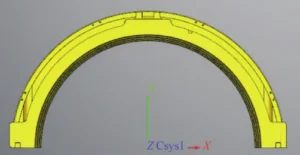
Lors de l'usinage avec le plan médian orienté vers le bas (voir la figure 10 pour le système de coordonnées), les points zéro sont définis comme suit : X 0 est la position centrale du cercle intérieur, Z 0 est le plan de référence axial et Y 0 est le plan médian horizontal.
Lors de l'usinage des deux côtés faisant face à la broche (système de coordonnées illustré à la figure 11), les points zéro sont définis comme suit : Z 0 est la position centrale du cercle intérieur, Y 0 est le plan de référence axial, X 0 est le plan central horizontal.
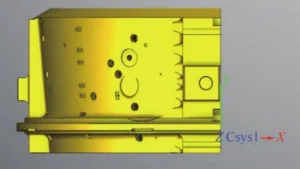
Programmation
Pour réduire le temps de préparation des machines, le programme d'usinage est modularisé par fonctionnalités.
Sur cette base, les ingénieurs ont développé une sous-routine universelle pour paramétrer les dimensions critiques.
Cela permet de n'affecter que les dimensions critiques au sein du programme principal, minimisant ainsi le temps de programmation répétitive.
De plus, lorsque plusieurs instances de fonctionnalités similaires existent à différents emplacements, les programmeurs utilisent la fonction de lecture de bloc REPEAT .
Cela regroupe toutes les données de localisation dans un seul emplacement de programmation, facilitant la création et la vérification des programmes tout en permettant une exécution d'usinage continue.
Le contenu du bloc REPEAT est affiché ci-dessous.

Les principales caractéristiques sont classées comme suit :
1. Fentes rectangulaires
Y compris la rainure de clavette arrière (voir figure 12) et la fente de montage du détecteur (voir figure 13).
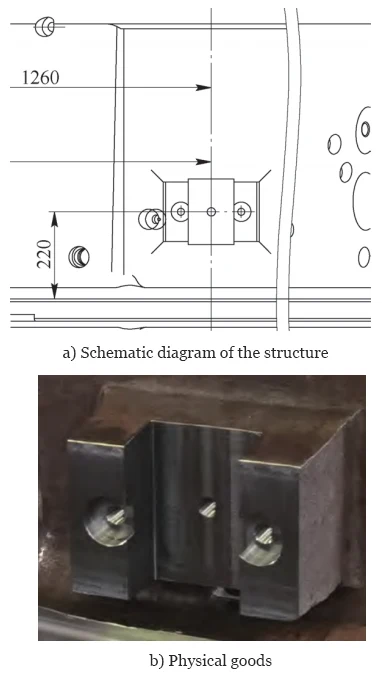
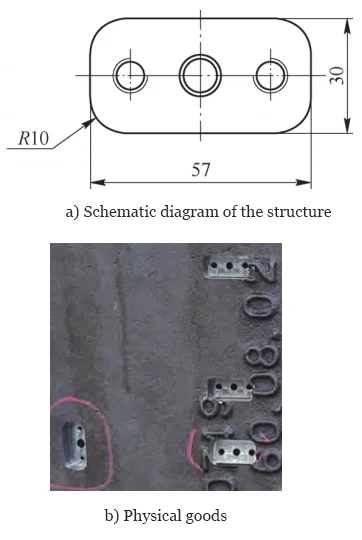
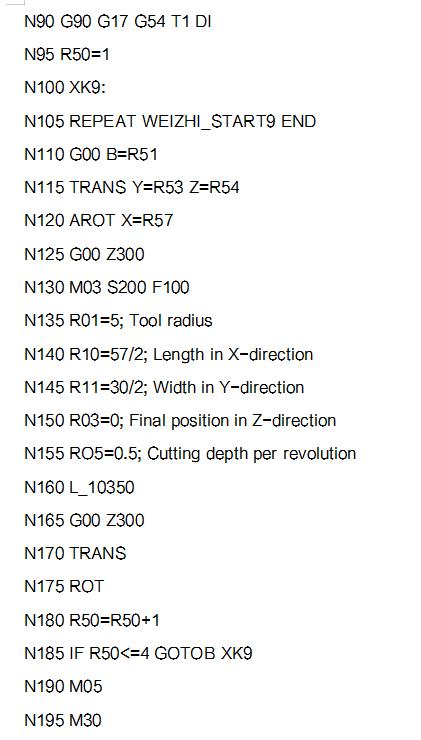
Prenons comme exemple la fente de montage du détecteur : le programme définit la longueur, la largeur, la profondeur, le rayon de l’outil et la profondeur de coupe du détecteur comme paramètres.
Lors des opérations d'ébauche et de finition, les opérateurs n'ont qu'à remplacer l'outil et modifier son rayon.
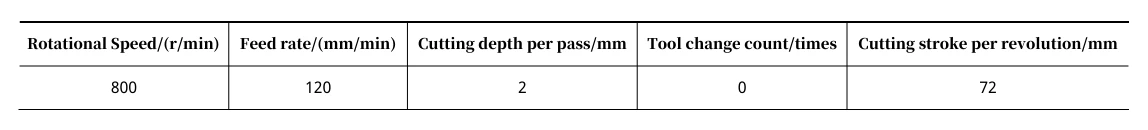
Le chemin d'alimentation pour la fente de montage du détecteur (voir Figure 14) et le programme correspondant sont les suivants, avec les données d'alimentation répertoriées dans le Tableau 2.
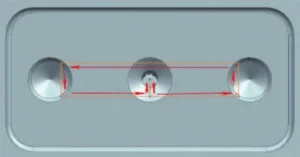
2. Rainures d'ouverture rectangulaires (voir figure 15)
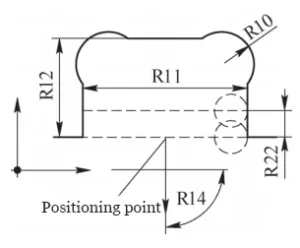
Prévoir des rainures d'ouverture pour la courroie (voir figure 16) et des rainures d'ouverture pour la surface de séparation centrale (voir figure 17). La programmation de ces fonctions est relativement complexe.
En plus de définir la longueur, la largeur, la profondeur, le rayon de l'outil et la profondeur de coupe de la rainure d'ouverture de la courroie, les ingénieurs définissent également plusieurs autres paramètres.
Ces paramètres supplémentaires comprennent le sens d'ouverture de la rainure, les tolérances de périmètre et les tolérances de fond.
Ils incluent également la vitesse d'avance le long de la largeur de la rainure.
Le programme principal pour la rainure d'ouverture de la courroie est présenté ci-dessous.
N5 G90 G17 G54 T1 D1
N10 TRANS Z55
N15G00Z100
N20 M03 M42 S1500 F200
N25 RO1=11 R02=100 R03=0 R10=10 R11=150 R12=46 R13=17;R01 : Méthode d'usinage.
① Rainure standard [11-Ébauche, 12-Fraisage de contour ( Z - Couché), 13-Fraisage de contour ( Z - Non couché), 14-Outil de finition de surface inférieure].
② Fente typique [21-Ébauche, 22-Fraisage de contour ( Z- couches), 23-Fraisage de contour ( Z non-couches), 24-Coupe de finition inférieure].
R02 : Position de retour.
R03 : Position de stock, c'est-à-dire profondeur d'usinage initiale.
R10 : Rayon du fond de la fente, ne doit pas être inférieur au rayon de l'outil.
R11 : Longueur de la fente (dans le sens du bord d'ouverture).
R12 : Largeur de la fente (perpendiculaire à la direction du bord d'ouverture).
R13 : Profondeur de la fente ( Z ).
N30 R14=22.5 R16=0 R17=0.5 R22=20 R23=5 ;
R14 : Angle de direction d'ouverture de la fente, 0 est la direction positive de l'axe X , 90 est la direction positive de l'axe Y , 180 est la direction négative de l'axe X , 270 est la direction négative de l'axe Y.
R16 : Dégagement de la paroi latérale.
R17 : Allocation inférieure de la fente.
R22 : Vitesse d'avance dans le sens de la largeur de la fente ; invalide pendant la finition de la surface inférieure (calculée directement sur la base du diamètre de l'outil).
R23 : Vitesse d'avance en profondeur de l'axe Z ; invalide pendant le fraisage de contour ( Z non stratifié) et la finition de la surface inférieure (profondeur en une seule passe).
3. Types de trous
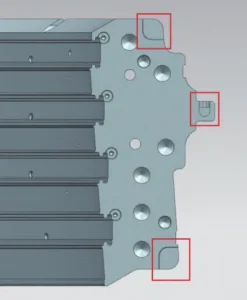
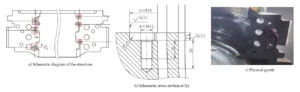
Comprend divers trous fraisés, trous profonds et trous d'alésage sur la rainure de la plaque de serrage à fente centrale (voir figure 18).
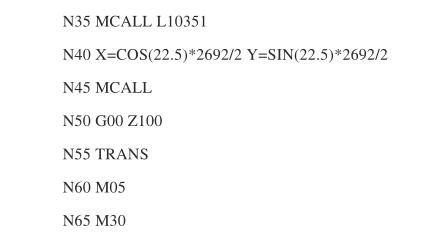
Les opérateurs usinent directement les caractéristiques des trous à l'aide de programmes modulaires tels que CYCLE82, CYCLE83, CYCLE840 et CYCLE86 , qui effectuent le perçage, le fraisage, le taraudage et l'alésage.
Avant d'appeler ces cycles, les programmeurs convertissent les axes de coordonnées en position du centre du trou à l'aide des fonctions TRANS et ROT.
Les programmeurs peuvent également effectuer le positionnement à l'aide du module MCALL.
Les principaux programmes de fraisage et de perçage des trous dans la rainure de la plaque de serrage à fente centrale sont les suivants :
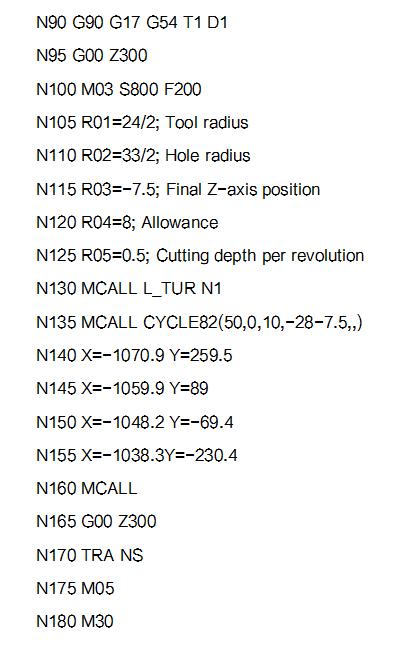
Tout au long du processus d'usinage, les opérateurs remplacent les programmes des différentes étapes par les instructions correspondantes ou des cycles fixes en fonction du contenu réel de l'usinage.
Ils ajustent ensuite les paramètres de coupe en fonction des valeurs requises pour l'outil actuel.
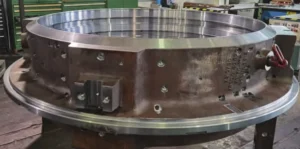
La pièce à usiner est représentée sur la figure 19.
Conclusion
Grâce à leur étude du processus de fraisage des paliers annulaires de compresseur de turbine à gaz, les chercheurs ont mis au point un ensemble complet de méthodes de fabrication.
Ils ont également identifié des solutions d'outillage appropriées.
De plus, ils ont établi des spécifications de programmation CNC standardisées.
En production, cette approche permet d'éliminer efficacement les tâches de programmation répétitives.
Elle améliore considérablement l'efficacité d'usinage pour des pièces similaires.
Cela améliore également l'utilisation des équipements et simplifie les transitions de processus.
De plus, cela contribue à raccourcir les cycles de production globaux.
Elle contribue également à améliorer la qualité d'usinage et les performances des anneaux de support des compresseurs de turbines à gaz, assurant ainsi un fonctionnement stable de la turbine.
Cette réalisation représente une double avancée majeure en matière de production. Elle améliore à la fois la capacité de production et l'optimisation de la qualité.
Cela confirme pleinement la valeur pratique de l'optimisation synergique des différents éléments du processus.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

