
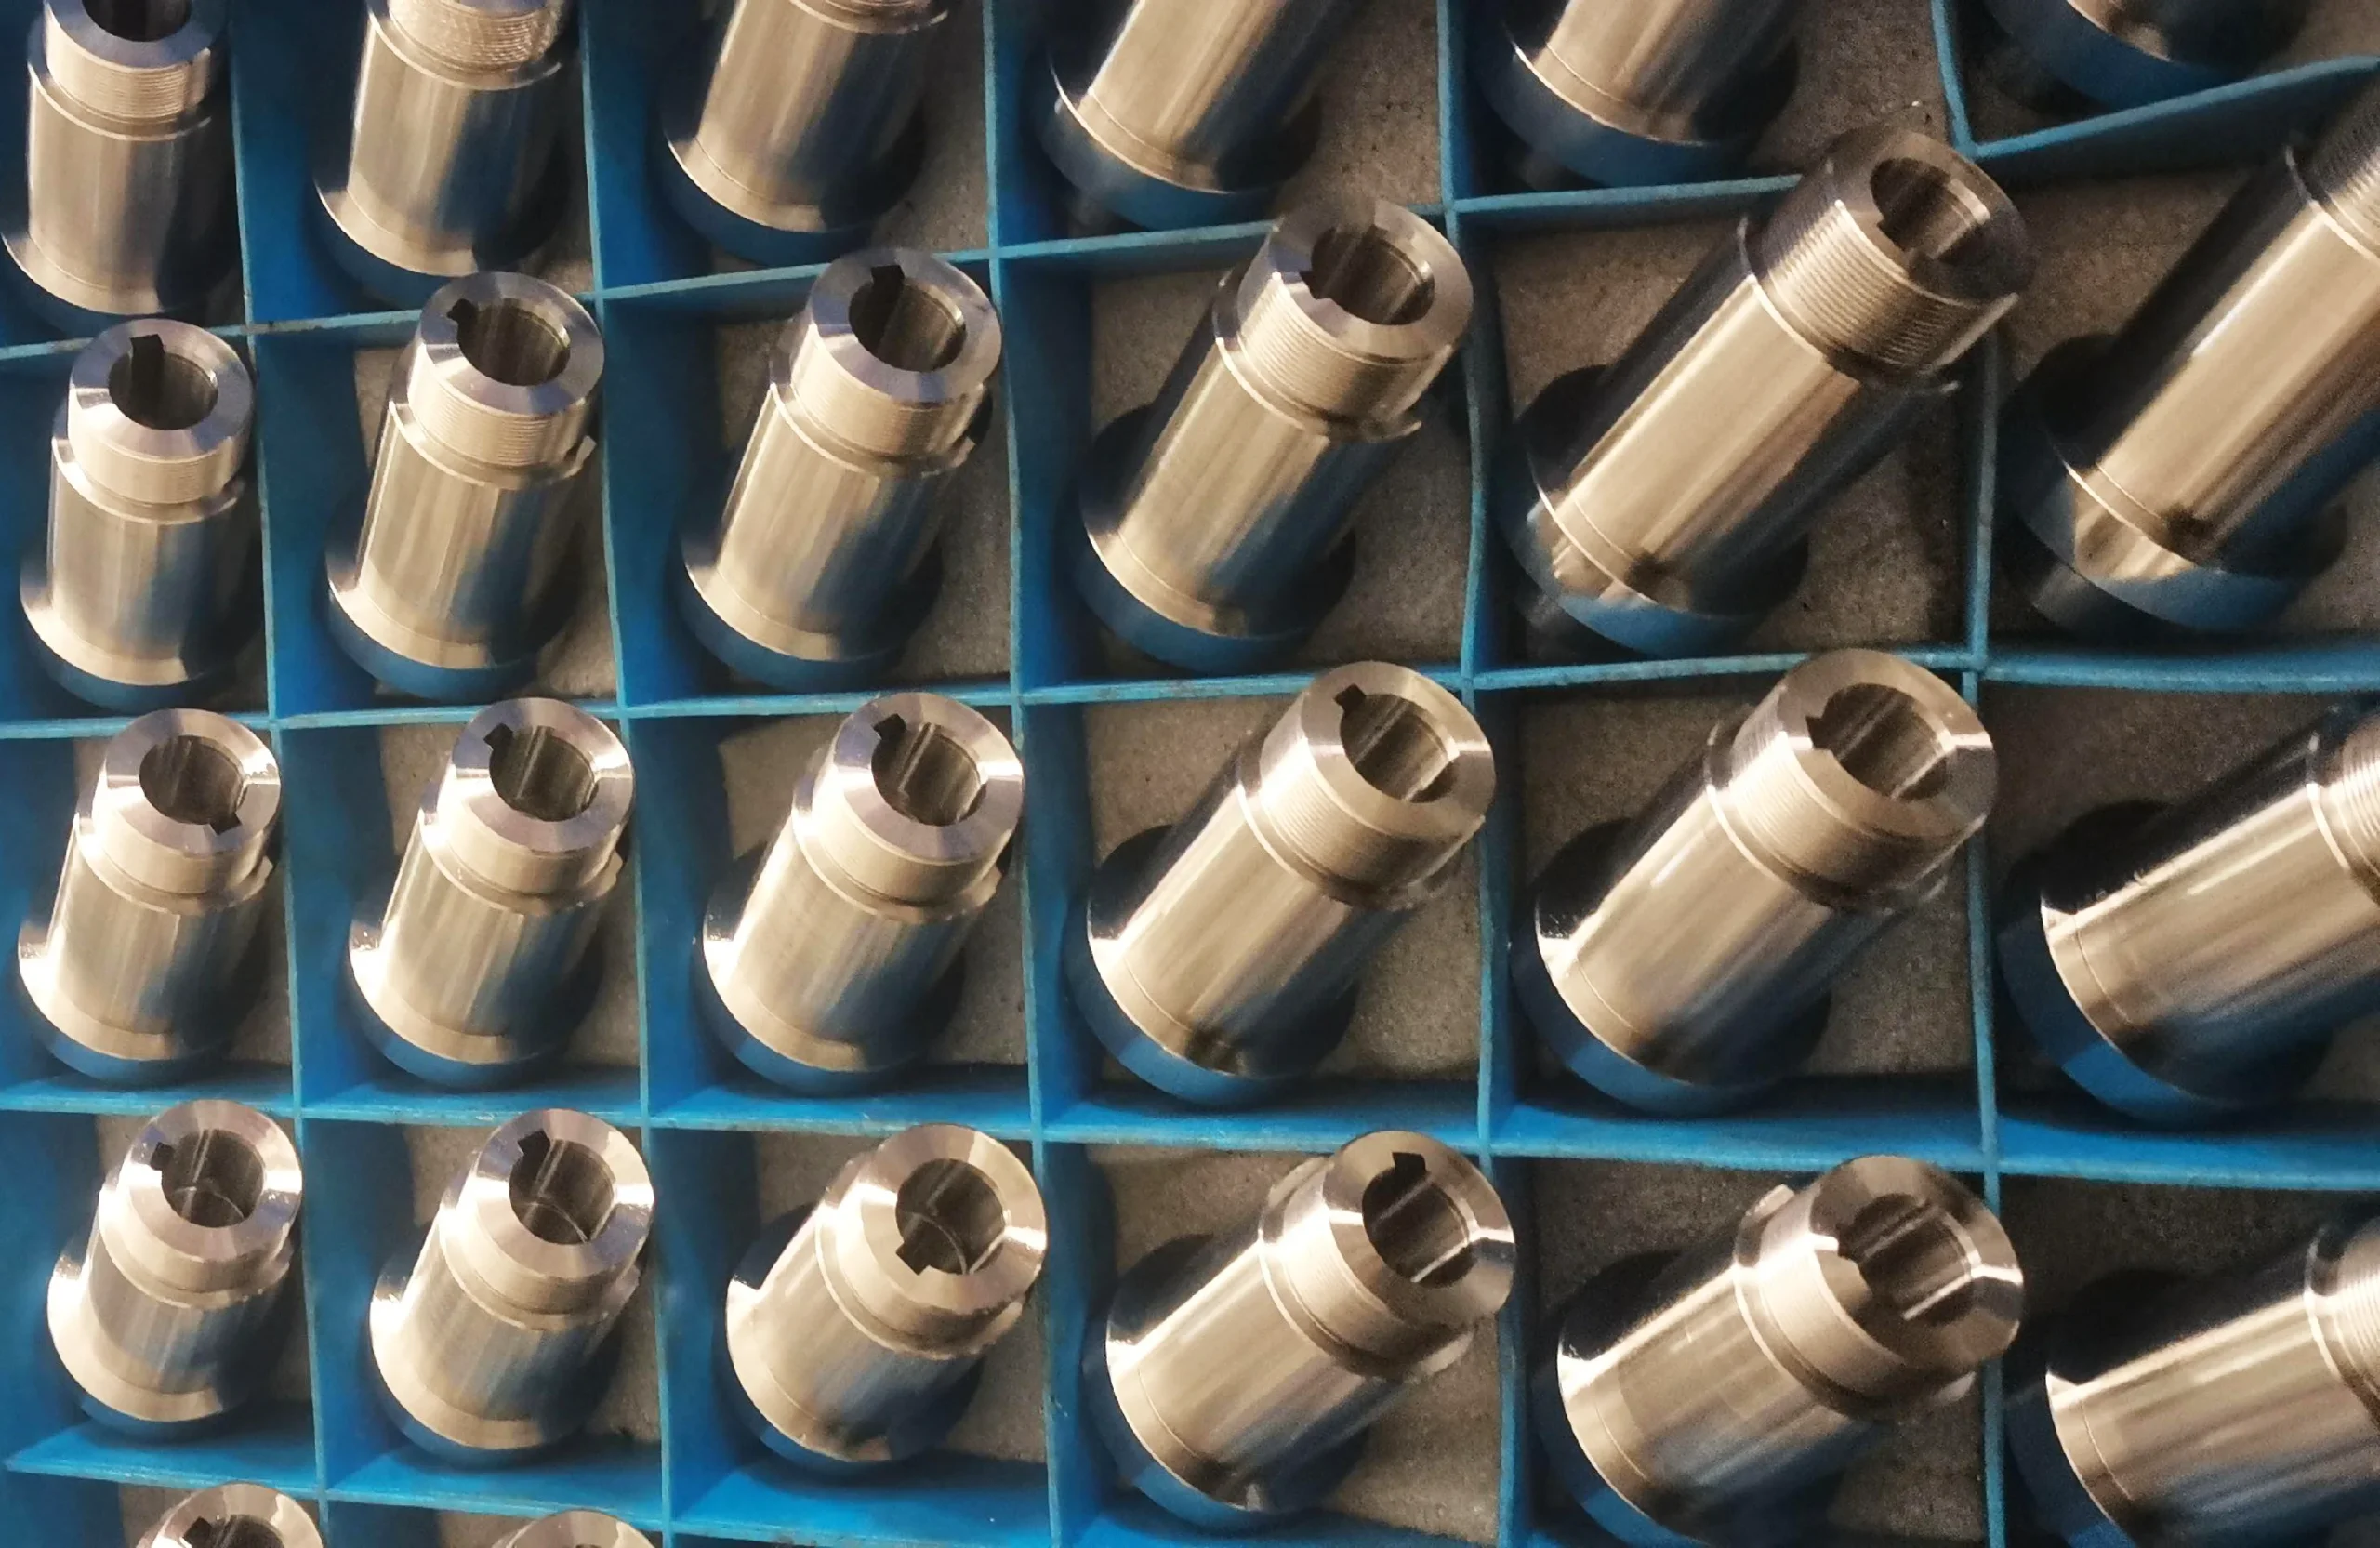
Le positionneur tampon est un élément important du dispositif d'extraction de gaz de drainage par vérin à gaz, le principe de fonctionnement principal :
Lorsque le piston frappe le positionneur de coussin vers le bas, le positionneur de coussin commence à se déplacer vers le bas en raison de l'impact.
D'une part, le positionneur de coussin convertit l'énergie cinétique du piston en énergie potentielle du ressort.
Cette conversion s'effectue par compression du ressort amortisseur, réduisant ainsi considérablement la charge d'impact instantanée.
Ainsi, l'énergie cinétique du piston et du positionneur de coussin est réduite, ce qui protège efficacement l'intégrité du piston et du positionneur de coussin.
D'autre part, le piston est positionné dans la rainure entre le tuyau d'huile et le collier de serrage du tuyau d'huile pour réaliser la fonction de chute du piston.
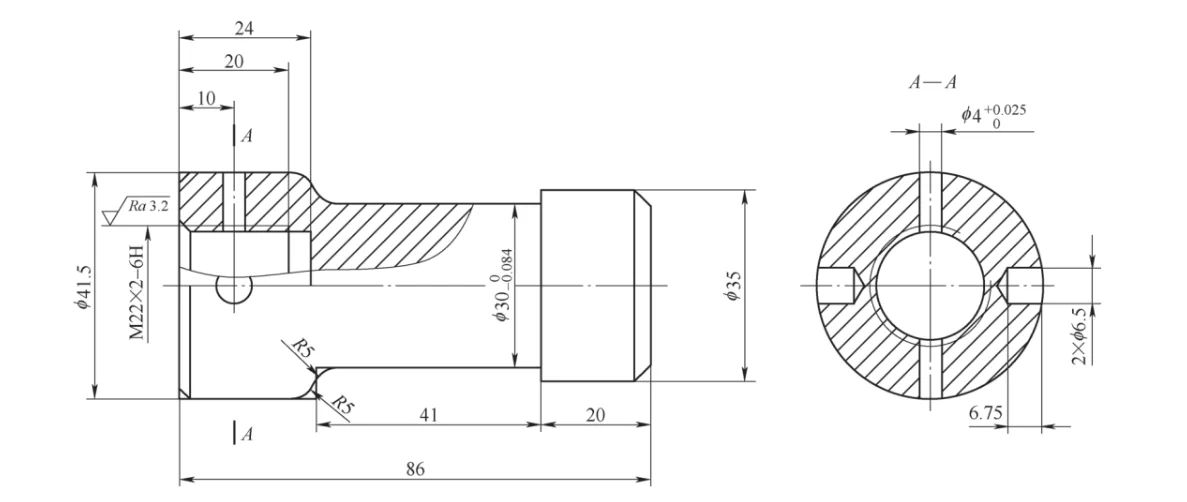
La tête de récupération illustrée sur la figure 1 est la partie supérieure du positionneur de coussin, fabriquée en acier inoxydable 3Cr13, avec une dureté de 250-280HBW après revenu.
Cette partie est le contact direct et l'impact du piston lorsqu'il tombe au sol, et c'est également la partie clé du positionneur de tampon de récupération tardive.
Exigences matérielles et qualité du filetage pour la tête de récupération
Le filetage du trou borgne de la tête de récupération M22×2-6H est couplé à la tige centrale pour la compression du ressort tampon.
Une rugosité de surface Ra ≤ 3.2 μm est requise. La qualité et la fiabilité de ce filetage sont des facteurs importants. Elles influencent l'intégrité fonctionnelle et la résistance du positionneur tampon.
Cet article prend comme objet d'étude la tête de récupération du positionneur tampon (ci-après dénommée « tête de récupération ») à filetage borgne M22×2-6H.
L'article étudie les problèmes posés par le traitement de ce fil et propose des solutions adaptées.
Ces contre-mesures s'appuient sur l'expérience professionnelle accumulée par l'auteur. L'objectif est de fournir ces informations à titre de référence pour ses homologues.
Problèmes
Dans le processus de production de masse de la tête de récupération, étant donné que le filetage du trou borgne M22×2-6H appartient au filetage à pas fin, la méthode de tournage est économique et efficace.
Cependant, limité par la structure du filetage du trou borgne et les performances de coupe du matériau, le filetage présente les problèmes suivants lors du tournage réel.
(1) Défis liés à l'élimination des copeaux lors du traitement des filetages de trous borgnes
Les performances d'enlèvement de copeaux sont médiocres. Comparé à l'usinage des filetages extérieurs et traversants, l'usinage des filetages borgnes présente des difficultés supplémentaires.
Cela est dû à l'étroitesse de l'espace interne du trou borgne, ce qui permet de retenir facilement les copeaux formés dans le trou.
Les copeaux résiduels retenus dans le trou peuvent rayer et déformer la surface usinée, ce qui affecte la qualité d'usinage du filetage.
L'utilisation de crochets d'élimination des copeaux pour extraire les copeaux du trou présente un risque pour la sécurité, l'utilisation d'un pistolet à air haute pression ordinaire pour souffler les copeaux n'est pas idéale.
(2) Impact de la résistance élevée des matériaux sur la durée de vie de l'outil
Résistance élevée du matériau, température de coupe élevée, entraînant une faible durée de vie de l'outil, des temps d'arrêt fréquents pour le changement d'outil.
Cela est dû à:
3. L'usinage du matériau 13CrXNUMX entraîne un durcissement important. Il en résulte une augmentation de la contrainte de cisaillement dans la zone de glissement du matériau métallique.
En conséquence, la dureté de surface après découpe et usinage est 1.4 à 2.2 fois supérieure à la dureté de surface non traitée.
De plus, le matériau 3Cr13 contient des particules de carbure de haute dureté, telles que Cr3C2 et SiC. De ce fait, l'outil est sujet à une usure brutale.
Cela peut être démontré par le processus d’usinage lui-même.
② Le matériau 3Cr13 a une faible conductivité thermique et une chaleur de coupe élevée, ce qui entraîne une température de coupe élevée.
③ La méthode de filetage par tournage avec avance radiale rend difficile le contrôle des copeaux et engendre de fortes vibrations.
Les copeaux en V qui en résultent exercent une pression de flexion importante sur l'arête de coupe. De plus, la pointe de l'outil est soumise à une charge importante en arc de cercle.
Procédé d'usinage de têtes de récupération
Le processus d'usinage de la tête de récupération est le suivant.
(1) matériel
Machine à scier sous φ45mm × 91mm / matériau en acier rond 3Cr13.
(2) traitement thermique
Après trempe, dureté de 250 ~ 280HBW.
(3) tournage grossier
Mandrin de serrage autocentrant, face d'extrémité plate, perçage du trou central.
(4) Tournage semi-fini
Terminer le tournage Une pince et un dessus, tournez les pièces du diamètre extérieur à la taille du dessin.
(5) Tournage de semi-finition
Tournage de finition Mandrin autocentrant, tournage des faces d'extrémité, garantie de la longueur totale ; perçage des trous inférieurs filetés ; usinage des filetages.
(6) Pince
Tête d'indexation, serrage par mandrin autocentrant, perçage d'un trou traversant de φ4 mm ; perçage de deux trous latéraux de φ6.5 mm × 6.75 mm.
Traitement des filetages de trous borgnes
Sélection d'outil
Les outils de tournage doivent être sélectionnés pour le pas de 2 mm de l'outil de tournage de filetage de type à denture complète métrique à 60 °.
D'une part, il garantit la précision et la cohérence du pas, du haut, du bas et de la hauteur, ce qui se traduit par une résistance élevée du filetage et une efficacité d'usinage élevée.
D'autre part, il évite efficacement la formation de bavures, éliminant ainsi le processus d'ébavurage ultérieur, contribuant ainsi à une productivité élevée.
Les inserts filetés sont en carbure cémenté WC revêtu de TiN. Ces revêtements sont appliqués par dépôt physique en phase vapeur (PVD).
Comparés aux matériaux YT, YG et YW, les plaquettes revêtues de TiN offrent plusieurs avantages : dureté de surface élevée, bonne résistance à l'abrasion et excellente résistance à la chaleur.
De plus, ils offrent de fortes propriétés anti-adhésives et une durabilité améliorée.
La barre d'alésage est fabriquée en carbure cémenté WC monolithique pour garantir une rigidité, une résistance et un espace de copeaux suffisants en même temps.
Méthode de traitement
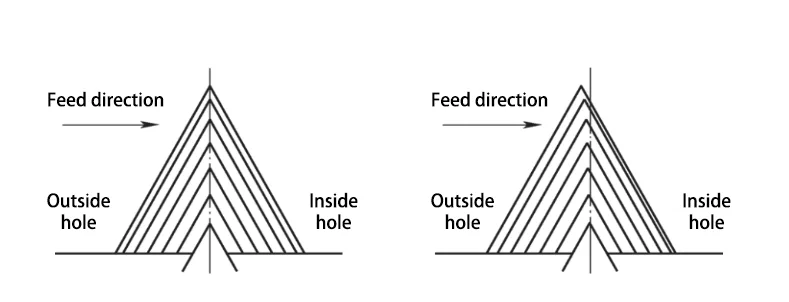
Le tournage de filets adopte une méthode améliorée d'avance latérale inversée, permettant de réduire la résistance à la coupe.
Cela contribue également à réduire la température de coupe et améliore l'évacuation des copeaux.
Une avance axiale est prévue entre les deux couteaux. Cette avance est dirigée vers l'extérieur. L'angle d'avance axiale est généralement compris entre 1° et 5°.
Cela permet de diriger les copeaux vers l'extérieur du trou, évitant ainsi toute accumulation de copeaux dans le trou borgne.
La méthode spécifique consiste à tourner en 7 passes. Les valeurs de contre-dépouille (ap) pour chaque passe sont les suivantes : 0.18 mm, 0.17 mm, 0.16 mm, 0.15 mm, 0.14 mm, 0.12 mm et 0.08 mm.
La différence de déplacement axial entre les deux outils de coupe pour chaque avance est : 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.005 mm, 0.009 mm et 0.02 mm.
Il convient de noter que le copeau produit par la dernière alimentation doit être un copeau complet et non entaillé en forme de V pour garantir l'intégrité des dents du filetage.
Dosage de coupe : vitesse de broche n=800r/min, refroidie par liquide de coupe hydrosoluble.
Une comparaison des méthodes d’avance de tournage de filetage est présentée dans la figure 2.
Programme de référence pour le tournage de filets CNC
Le programme de référence de tournage CNC de filetage est le suivant.
G99;
G99; M04 S800.
T0202.
M08; G00 X18.0 Z25.0; G00 X18.0 Z25.0
g00 x18.0 z25.0.
G92 X20.0 Z-21.093 F2.0; (démarrage du cycle de coupe de filetage)
G00 X18.0 Z25.005; (déplacement axial 0.005 mm)
G92 X20.36 Z-21.088 F2.0 ; (avance radiale 0.36 mm)
G00 X18.0 Z25.01; (déplacement axial 0.005 mm)
G92 X20.7 Z-21.083 F2.0 ; (avance radiale 0.34 mm)
G00 X18.0 Z25.015; (déplacement axial 0.005 mm)
G92 X21.02 Z-21.078 F2.0 ; (avance radiale 0.32 mm)
G00 X18.0 Z25.02; (déplacement axial 0.005 mm)
G92 X21.32 Z-21.073 F2.0 ; (avance radiale 0.30 mm)
G00 X18.0 Z25.025; (déplacement axial 0.005 mm)
G92 X21.6 Z-21.068 F2.0 ; (avance radiale 0.28 mm)
G00 X18.0 Z25.034; (déplacement axial 0.009 mm)
G92 X21.84 Z-21.059 F2.0 ; (avance radiale 0.24 mm)
G00 X18.0 Z25.054; (déplacement axial 0.02 mm)
G92 X22.0 Z-21.039 F2.0 ; (avance radiale 0.16 mm)
g00 x100.0 z100.0.
M09.
M30; (avance radiale 0.16 mm)
Essai sur le terrain
Le test de validation du processus utilise le tour CNC CK7163×1500 de Great Wall Machine Tool Works pour tourner les filetages des trous borgnes M22×2-6H de la tête de récupération.
Les travaux de prétraitement de la tête de récupération ont été réalisés conformément aux plans et aux exigences du processus.
Le diamètre du trou fileté inférieur est contrôlé à φ(20±0.03) mm. La rugosité de surface du trou fileté inférieur est maintenue à Ra ≤ 6.3 μm.
Au total, 100 pièces ont été sélectionnées comme échantillons d'essai. L'essai a été réalisé à l'aide du procédé et des outils mentionnés précédemment.
Pour l'inspection du filetage, une jauge de filetage M22 × 2-6H a été utilisée.
De plus, une plaque d'échantillonnage à filetage métrique de 60° a été utilisée. Parmi les autres outils de mesure figuraient des pieds à coulisse de 0 à 150 mm et un bloc d'échantillonnage de comparaison de rugosité de surface.
Les résultats des tests sont les suivants.
(1) La valeur de rugosité de surface Ra des échantillons d'essai est contrôlée à 1.6~3.2 μm.
(2) Les échantillons d'essai sont traversés par la jauge, la jauge d'arrêt s'arrête, conformément aux exigences de l'essai de jauge de filetage.
(3) Les échantillons de test ne montrent aucune transmission de lumière entre le côté fileté de la dent et la plaque d'échantillon filetée.
Cela indique un ajustement correct et aucun espace dans la zone de contact.
De plus, l'angle et le pas des échantillons de test répondent aux exigences de test de la plaque d'échantillon filetée.
(4) Le petit diamètre du filetage de l'éprouvette est contrôlé à φ(20±0.03)mm.
Par conséquent, les échantillons de test de filetages de trous borgnes M22×2-6H répondent aux exigences du dessin.
Conclusion
Cet article est basé sur l'étude du processus des problèmes de tournage de filetages de trous borgnes.
Des améliorations ont été apportées au programme de filetage au tour. Un outil de filetage adapté a été sélectionné et les paramètres de coupe ont été optimisés.
Ces modifications ont amélioré les performances de filetage et la stabilité de l'usinage. Les conclusions suivantes en découlent.
(1) Lors du filetage des trous borgnes M22×2-6H dans la tête de récupération, une méthode d'alimentation latérale inversée améliorée a été appliquée.
Cette méthode améliore la direction du flux de copeaux pendant l’usinage.
Par conséquent, le problème des faibles performances d'évacuation des copeaux lors du processus de filetage est efficacement résolu.
(2) La faible durée de vie des outils constituait un problème majeur lors de l'usinage de filets en 3Cr13. Ce problème a été résolu grâce à l'utilisation de plaquettes revêtues de TiN.
De plus, des barres d'alésage en carbure de tungstène (WC) intégrées ont été utilisées. Ces améliorations ont permis de prolonger efficacement la durée de vie de l'outil pendant l'usinage.
(3) Le dosage de coupe optimal pour le tournage de filetages de trous borgnes M22×2-6H a été obtenu grâce à des tests sur le terrain.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

