

Les grands manchons à parois minces sont légers et économiques, mais présentent une faible rigidité et une faible résistance, ce qui rend la fabrication difficile.
Le traitement de manchons à parois minces entraîne souvent des erreurs dimensionnelles et de positionnement, compromettant la qualité des pièces.
Améliorer la qualité des manchons à parois minces de grande taille grâce à l'utilisation de machines CNC , d'équipements de pointe, de dispositifs de fixation optimisés et de procédures planifiées.
Caractéristiques structurelles et défis des pièces à manchon mince à grande échelle
Les grands manchons à parois minces ont des parois minces, de grands diamètres intérieurs, des extérieurs simples et des rainures internes précises.
Le traitement de grandes pièces à manchons à parois minces présente certains défis, qui se manifestent principalement dans les aspects suivants :
Premièrement , une déformation peut se produire lors de la fabrication. Les manchons peuvent présenter des caractéristiques de déformation variables sous contrainte externe.
Une contrainte excessive provoque une déformation plastique ou élastique, augmentant la température de la zone de coupe et provoquant une déformation thermique.
Deuxièmement , il existe des problèmes de précision de serrage et de positionnement pendant l'usinage.
Les manchons en acier trempé à parois minces serrés par un mandrin à trois mors ou un support interne risquent de subir une force inégale, un desserrage et une perte de précision.
Les points de force diffèrent des surfaces de serrage sur les grands manchons à parois minces ; le tournage de filetages trapézoïdaux peut provoquer une déflexion et réduire la durée de vie du filetage.
Les manchons de grande taille nécessitent une coaxialité élevée entre le cône extérieur et les axes du trou intérieur, ce que les montages traditionnels ne peuvent pas garantir.
Principe de fonctionnement et considérations de conception des montages pour grandes pièces à manchon mince
Principe de fonctionnement du luminaire
Les montages sont essentiels pour le serrage de grands manchons à parois minces, les pièces étant placées sur des blocs en V pour assurer un positionnement radial précis.
La face d'extrémité de la pièce entre en contact avec le support de face d'extrémité pour le positionnement axial.
L'huile sous pression gonfle le plastique liquide, dilatant le manchon élastique à paroi mince vers l'intérieur et vers l'extérieur pour un serrage uniforme et stable.
Après l'usinage, la vanne de vidange s'ouvre, le plastique liquide se dégonfle, libérant le manchon pour le retrait.
Points clés de la conception des luminaires
Les ingénieurs doivent suivre ces principes lors de l'optimisation des conceptions de montage pour les grandes pièces à manchon à parois minces.
Tout d'abord , assurez-vous d'appliquer une force de serrage uniforme sur les surfaces intérieure et extérieure du manchon afin d'éviter toute déformation.
Deuxièmement , choisissez un positionnement fiable pour garantir un alignement précis du dispositif de fixation et de l'usinage.
Troisièmement , adhérez au principe d'une structure simple et d'un fonctionnement aisé.
Le luminaire doit être simple, facile à installer et à retirer, facilitant ainsi le fonctionnement et augmentant l'efficacité.
Basé sur la structure du grand manchon, le centrage utilise le diamètre extérieur et la face d'extrémité pour aligner les axes de la pièce et du montage.
Le mouvement axial est contrôlé par le support de la face d'extrémité ; le centrage en plastique liquide assure une force de serrage uniforme sur le manchon.
Après avoir sélectionné la méthode de serrage, calculez la force à l'aide de la mécanique, de l'hydraulique et des capteurs ; maintenez la variation dans les 5 %.
Lors du tournage, calculez les forces de coupe et réglez la force de serrage pour l'uniformité et l'efficacité.
Cas de conception et d'application de dispositifs pour grandes pièces à manchons à parois minces
Nécessité d'optimiser la conception des dispositifs à manchons poussoirs
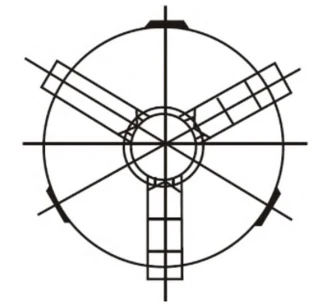
Le traitement des manchons à paroi mince à pousser est un défi, généralement serré par un mandrin à trois mâchoires ou un trou de support interne (voir figure 1).
Les deux méthodes provoquent des déformations, ce qui entraîne une faible qualité et des taux de reprise élevés, ce qui nuit à l'efficacité et augmente les coûts.
Pour améliorer l'efficacité du manchon de butée, optimiser la conception du dispositif de serrage, développer des dispositifs spécialisés et améliorer la précision et la qualité des pièces.
Avantages des dispositifs de serrage pour les pièces de manchon de butée et leurs exigences de conception
Les pièces à manchon poussoir manquent de rigidité, ce qui nécessite des fixations spécialisées à haute résistance.
La conception des montages doit garantir des assemblages sûrs, précis et faciles à démonter.
Par conséquent, les concepteurs doivent respecter ces exigences lors de la conception de dispositifs à manchon poussoir.
Premièrement , utilisez des technologies de pointe pour créer des fixations rigides, solides, légères, simples et faciles à installer/retirer.
Montez solidement la pièce, assurez la précision dimensionnelle et évitez la déformation.
Concevez la structure du luminaire pour répondre aux besoins de fabrication, d’assemblage, de maintenance et d’autonettoyage.
Assurez-vous que la rigidité, la stabilité et l'efficacité de serrage du dispositif répondent aux exigences.
Utilisez une base en nid d'abeille et une structure précontrainte pour obtenir une rigidité avec une fréquence naturelle supérieure à 800 Hz.
Concevez des canaux de refroidissement intégrés pour limiter la hausse de température en dessous de 3 °C et assurer la stabilité thermique. Utilisez des interfaces modulaires à changement rapide pour un serrage en 10 minutes par pièce.
Les montages spécialisés pour les pièces à manchon poussoir offrent les avantages suivants :
L’amélioration de la précision de l’installation permet un traitement par lots, évite les erreurs et augmente l’efficacité.
Deuxièmement , le serrage axial réduit la déformation et améliore considérablement la rigidité de la pièce.
Troisièmement, il permet un serrage rapide, ce qui améliore la rigidité et l'efficacité de coupe.
La réduction des coûts, l’expansion de l’utilisation des machines-outils et l’augmentation de la flexibilité opérationnelle améliorent la productivité.
Il réduit la charge de travail, assure un serrage stable, améliore l'environnement et renforce la sécurité.
Considérations relatives à la structure et à la conception du dispositif de serrage pour les pièces à manchons coulissants
La structure de ce dispositif de fixation à manchon poussoir spécialisé se compose de deux composants principaux : tout d'abord, le corps du dispositif.
L'acier constitue le corps du luminaire, qui a un diamètre extérieur d'environ 53 cm et une épaisseur de 2.5 cm.
Le filetage interne du luminaire correspond au filetage trapézoïdal du trou intérieur, ce qui facilite l'installation et le retrait.
Quatre sous-corps en acier (8 × 3 × 2.5 cm) avec des trous filetés internes sont soudés sur un côté du corps principal pour le serrage des vis de réglage.
Lors de la conception de la structure du luminaire, le rôle des vis de réglage hexagonales internes doit être clairement défini.
Il améliore l'efficacité de l'installation en vissant la pièce lors de la rotation ;
Le serrage des vis de réglage permet alors une plus grande liberté directionnelle lors de l'usinage.
Les vis de réglage dépassent du plan de la broche carrée, empêchant ainsi toute interférence avec l'outil de coupe.
En revanche, le retrait de la pièce est plus pratique, car il suffit de desserrer les vis de réglage pour décharger la pièce.
Processus de traitement des pièces
Les opérateurs doivent définir clairement les étapes de traitement lors du traitement des pièces.
Serrez fermement le diamètre extérieur de l'ébauche avec un mandrin à quatre mâchoires et alignez le diamètre extérieur et la face d'extrémité de tournage.
Soutenez une broche centrale de 3.7 cm de long avec la contre-pointe et créez une rainure de rétraction à l'aide du filetage de tournage.
Utilisez pleinement le logiciel pour programmer et usiner le filetage trapézoïdal.
Retirez ensuite la pièce, retournez-la et vissez-la dans le filetage interne du dispositif. Utilisez une clé Allen pour serrer les vis.
Le mandrin inversé à quatre mâchoires serre la surface extérieure du dispositif pendant que l'opérateur tourne la face d'extrémité de la pièce à longueur.
Cône et trou de la machine brute, puis desserrez légèrement le mandrin et réduisez le serrage pour éviter toute déformation lors du démontage.
Inspectez les diamètres intérieurs et extérieurs usinés pour vérifier la conformité aux spécifications, puis démontez.
Assurez un serrage sûr pendant l'usinage pour éviter le desserrage et garantir la sécurité.
Utilisez des liquides de refroidissement tels que le kérosène pour réduire la déformation thermique lors du tournage et améliorer la qualité de surface des pièces usinées.
Tout le personnel doit respecter strictement les exigences de production pour garantir la qualité de l'usinage des pièces.
Validation des technologies clés
La conception de dispositifs de manchon poussoir nécessite la validation du positionnement de l'expansion du liquide et du contrôle de la force de serrage.
Nous optimisons le positionnement de l'expansion des liquides en modélisant le contact à l'aide de la pression, du module du caoutchouc, de l'ajustement serré, du rayon et du coefficient de Poisson.
Du point de vue du contrôle dynamique de la force de serrage, les ingénieurs calculent la force de coupe axiale maximale en créant un modèle de force de coupe.
Analyse des effets de l'application
Par rapport au mandrin traditionnel à trois mors, le dispositif proposé présente de meilleures performances.
Le dispositif traditionnel produit une rondeur de trou intérieur de 8.5 μm, une coaxialité extérieure-intérieure de 0.08 mm et une planéité de face d'extrémité de 0.025 mm.
Le dispositif spécialisé développé dans cet article permet d’obtenir une rondeur de trou intérieur de 1.2 micron, ce qui représente une amélioration de 85.9 % ;
La coaxialité s'est améliorée à 0.015 mm (81.3 % de mieux) et la planéité de la face d'extrémité à 0.01 mm (60 % de mieux).
Le dispositif spécialisé réduit le temps de traitement à 24 minutes, soit 8 minutes de plus que le mandrin traditionnel.
Les processus optimisés réduisent le temps de changement de 45 minutes dans le traitement traditionnel à cinq minutes.
Les montages traditionnels coûtent moins cher, mais le montage spécialisé augmente l'efficacité, réduit les rebuts et augmente le retour sur investissement annuel lorsque la production dépasse 5,000 XNUMX pièces.
Conclusion
En résumé, le traitement de grands manchons à parois minces nécessite des montages spécialisés pour une meilleure efficacité et une meilleure qualité.
L'amélioration de la technologie des dispositifs de fixation résout la déformation des manchons à parois minces, garantit la précision, réduit la charge de travail de l'opérateur et augmente les avantages économiques.
La conception future des luminaires devrait combiner des principes de base avec une technologie intelligente comme l'expansion hydraulique intelligente et le refroidissement à basse température pour améliorer l'efficacité.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

