

Les arbres filetés sont des composants essentiels des équipements mécaniques et il est de la plus haute importance de garantir leur qualité d'usinage.
Le tournage CNC usine avec précision les arbres filetés pour un ajustement précis et une transmission fiable.
Cet article analyse un arbre fileté interne et fournit des références de processus, de programmation et de simulation CNC pour des pièces similaires.
Analyse des pièces
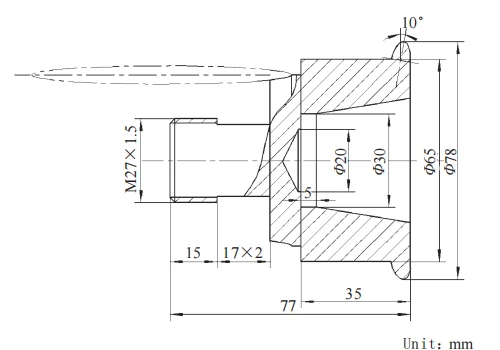
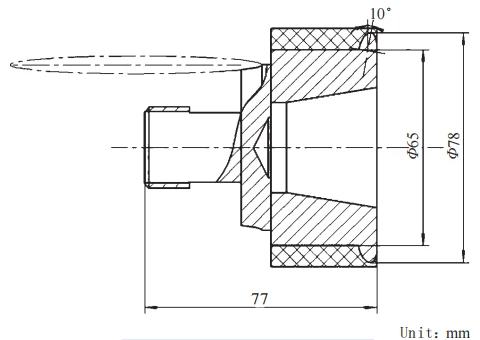
La figure 1 montre le dessin de la pièce de l'arbre fileté interne, avec deux ensembles de surfaces à usiner.
Un ensemble est la surface extérieure, comprenant deux contours circulaires extérieurs, le contour d'arc elliptique extérieur à l'extrême droite et le filetage extérieur à l'extrême gauche.
Les deux contours circulaires extérieurs ont des diamètres de 65 mm et 78 mm, et le filetage est M27 × 1.5 mm, 15 mm de long.
Les autres surfaces usinées sont les surfaces intérieures : un trou conique (30–40 mm) et un trou intérieur (20 mm).
Étant donné que les deux ensembles de surfaces usinées nécessitent un usinage rotatif, le machiniste choisit le tournage CNC comme méthode d'usinage pour cette pièce.
Les fabricants produisent généralement des arbres filetés en acier 45 , qui offre de bonnes propriétés mécaniques et un faible coût, ce qui le rend adapté à l'usinage de pièces d'arbre.
Compte tenu de ces facteurs, le concepteur sélectionne l'ébauche de la pièce comme une barre d'acier Φ80×85 mm 45 avec une dureté HBS de 207–241.
Après avoir déterminé l'ébauche, le concepteur doit établir la surépaisseur d'usinage.
L'usinage préalable du trou intérieur risque de déformer l'extrémité filetée et d'aggraver la finition de surface.
Le machiniste découpe en rotation les surfaces intérieures et extérieures, en prévoyant 1.0 mm pour l'ébauche et 0.5 mm pour la finition.
Planification des itinéraires de processus
Dans l'usinage CNC d'arbres filetés, la planification du processus est essentielle, affectant directement l'efficacité, la précision et la qualité.
Lors de l'établissement du parcours du processus, le concepteur doit tenir compte de la séquence d'usinage et de la rationalité de la forme géométrique.
L'arbre fileté interne nécessite l'usinage de surfaces cylindriques externes, filetées, de trous internes et d'arcs externes.
Étant donné que la longueur de l'ébauche et la longueur de la pièce ne diffèrent que de 8 mm, deux opérations de serrage sont nécessaires lors de l'usinage de la pièce.
L'usinage du trou intérieur positionne d'abord l'extrémité filetée sur la surface cylindrique extérieure, ce qui risque de déformer la pièce et d'obtenir une mauvaise finition de surface.
Usinez d'abord la surface cylindrique extérieure et les filetages, resserrez le trou intérieur, puis terminez la surface cylindrique extérieure et l'arc extérieur.
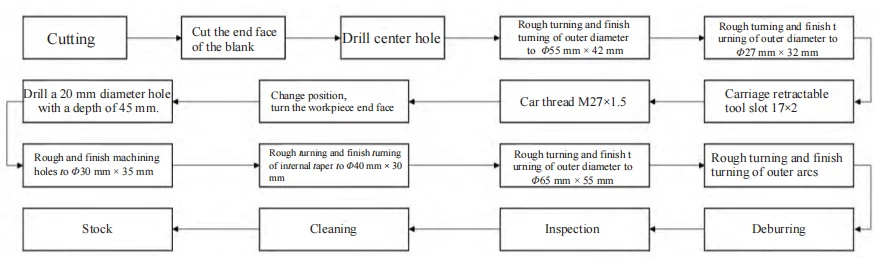
La figure 2 montre le processus de traitement mécanique établi.
Détermination des paramètres de coupe
L'usiniste sélectionne les paramètres de coupe des tours CNC pour obtenir les résultats d'usinage souhaités.
Il s’agit principalement de la vitesse de coupe, de la vitesse d’avance et de la profondeur de coupe.
En fonction des exigences de la pièce et de la machine, l'usiniste calcule la vitesse de la broche à 800 tr/min pour l'ébauche et à 1,500 XNUMX tr/min pour la finition.
v c = πdn/1000 (1)
Dans la formule : v c est la vitesse de coupe, m · min -1 ; d est le diamètre de la pièce, mm ; n est la vitesse de la broche, r · min -1.
À l’aide de l’équation (1), l’opérateur peut calculer la vitesse de coupe des principales surfaces usinées dans le processus.
Pour la finition d'un diamètre extérieur de Φ55 × 42 mm avec une surépaisseur de 0.5 mm par côté, le diamètre de la pièce est de 56 mm. À 1,500 1 tr/min, l'équation (263.9) donne une vitesse de coupe de XNUMX m/min.
La vitesse d'avance fait référence à la distance parcourue par l'outil par rapport à la pièce par unité de temps.
Lors de l'usinage grossier, l'usiniste privilégie l'efficacité, il doit donc sélectionner une vitesse d'avance plus élevée.
Pour garantir la qualité de la surface, réglez la vitesse d'avance sur 1.0 mm/r pour l'ébauche et sur 0.1 mm/r pour la finition.
La profondeur de coupe est l'épaisseur perpendiculaire du matériau enlevé par l'outil, mesurée en mm.
La formule de calcul de la profondeur de coupe pour cette pièce est
a p = (d w – d m ) / 2 (2)
Où : a p est la profondeur de coupe, mm ; d w est le diamètre de la surface de la pièce non usinée, mm ; d m est le diamètre de la surface de la pièce usinée, mm.
Pour la finition, la surépaisseur d'usinage est de 0.5 mm par côté. Si l'usinage est réalisé en deux passes, la profondeur de passe est de 0.25 mm.
Pour l'ébauche, la surépaisseur d'usinage mécanique est de 1 mm par face. Si l'usinage est réalisé en deux passes, la profondeur de coupe arrière est de 0.5 mm.
Contrôle des processus d'usinage mécanique
L'usiniste usine l'ébauche Φ80×85 mm sur l'extrémité filetée, le trou intérieur et la surface extérieure et l'arc de l'extrémité du trou intérieur.
La pièce nécessite deux serrages sur la surface extérieure de l'ébauche et à l'extrémité filetée.
Lors du serrage de la surface extérieure de la pièce brute, l'opérateur peut utiliser un mandrin à trois mors conventionnel.
lors du serrage à l'extrémité filetée, étant donné que la pièce est une petite pièce, un dispositif de serrage doit être utilisé.
Usinage de la surface cylindrique extérieure et des filetages à l'extrémité filetée
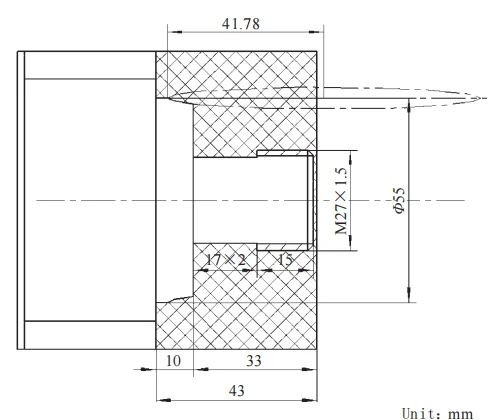
La figure 3 présente le schéma d'usinage de l'extrémité filetée. Pendant l'usinage, l'opérateur serre la pièce brute à l'extrémité gauche à l'aide d'un mandrin à trois mors.
Tout d’abord, réglez la vitesse de la broche sur 800 tr/min, sélectionnez un outil décalé à 45° et tournez la face d’extrémité vers une surface plane.
Ébaucher les diamètres extérieurs à Φ56×42 mm et Φ28×32 mm à 800 tr/min, 1 mm/tr d'avance et 0.5 mm de profondeur à l'aide d'un outil de tournage externe.
Régler la vitesse de broche à 1,500 0.1 tr/min, l'avance à 0.25 mm/tr et la profondeur de coupe à 55 mm. Finaliser le tournage avec un diamètre extérieur de Φ 42 mm × 27 mm et Φ 42 mm × XNUMX mm à l'aide d'un outil de filetage externe.
Ensuite, réglez la vitesse de la broche à 800 tr/min et utilisez un outil de coupe de rainure pour tourner la rainure de retrait.
Enfin, réglez la vitesse de broche à 500 tr·min -1 , la vitesse d'avance à 1.5 mm · r -1 , et la profondeur de coupe à 0.5 mm, et utilisez un outil de filetage extérieur pour tourner le filetage M27 mm×1.5 mm.
Usinage de trous internes
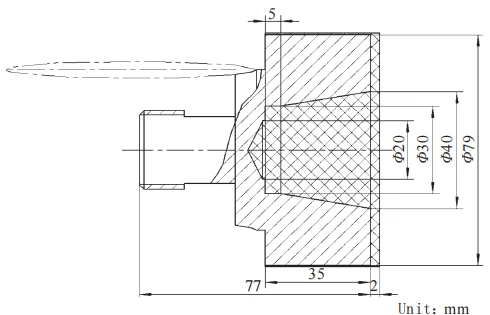
La figure 4 présente le schéma d'usinage d'un trou interne. Pendant l'usinage, l'opérateur serre l'extrémité filetée à l'aide d'un dispositif de serrage.
Tout d'abord, réglez la vitesse de la broche à 800 tr/min , réglez la vitesse d'avance à 0.1 mm/tr , sélectionnez un foret de Φ20 mm, percez un trou de Φ20 mm et réglez la profondeur de perçage à 45 mm.
Réglez la vitesse d'avance à 1 mm/min, la profondeur de coupe à 0.5 mm et le trou d'ébauche à Φ29 mm × 35 mm et le cône interne à Φ39 mm × 30 mm avec un outil de trou interne.
Réglez la vitesse de la broche à 1,500 0.1 tr/min, la vitesse d'avance à 0.25 mm/tr, la profondeur de coupe à 30 mm et terminez le trou à Φ35 mm × 40 mm et le cône interne à Φ30 mm × XNUMX mm.
Usinage de la surface circulaire extérieure et de l'arc de cercle extérieur de l'alésage interne
La figure 5 montre le schéma d'usinage de la surface circulaire extérieure et de l'arc circulaire extérieur.
Réglez la vitesse de la broche à 800 tr/min, la vitesse d'avance à 1 mm/tr, la profondeur de coupe à 0.5 mm et ébauchez l'arc circulaire extérieur avec un outil de tournage circulaire extérieur.
Ensuite, conservez les paramètres inchangés et tournez grossièrement le cercle extérieur à Φ66 mm × 55 mm.
Réglez ensuite la vitesse de la broche à 1,500 0.1 tr/min, la vitesse d'avance à 0.25 mm/tr et la profondeur de coupe à XNUMX mm, puis terminez le tournage de l'arc extérieur.
Enfin, conservez les paramètres inchangés et terminez par tourner le cercle extérieur à Φ65 mm × 55 mm.
Programmation CNC et tests de simulation
L’écriture du programme et la simulation des tests peuvent réduire les coupes d’essai, améliorer la précision et atteindre le « zéro défaut » dans l’usinage.
Compilez le programme d'usinage CNC et effectuez la vérification de la simulation à l'aide du logiciel de simulation Swov.
Ouvrez le logiciel Swagelok, sélectionnez M70 pour entrer dans la simulation, puis cliquez sur les axes X et Z pour remettre la machine-outil à zéro.
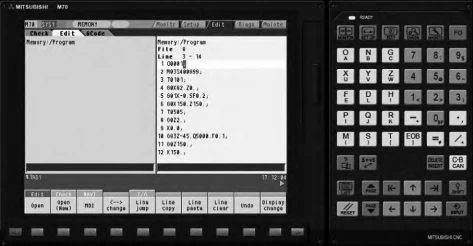
Créez un nouveau programme, entrez le programme écrit en mode édition, comme indiqué dans la figure 6.
Ensuite, sélectionnez le blanc et définissez les dimensions du blanc sur Φ80 mm × 85 mm.
Ouvrez la bibliothèque d'outils et ajoutez des outils aux positions : tournage externe (1), rainurage (2), filetage externe (3), alésage interne (4) et foret Φ20 mm (5).
Définissez les outils, appliquez la compensation et entrez les coordonnées dans la ligne des paramètres de l'outil.
Exécutez manuellement la simulation, testez chaque pièce et ajustez les paramètres jusqu'à ce que les résultats soient satisfaisants.
En mode automatique, fermez la porte de la machine-outil, appuyez sur le bouton de démarrage du cycle et terminez l'usinage de simulation.
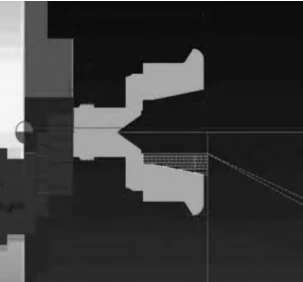
La figure 7 montre les résultats finaux de la simulation, qui répondent aux exigences d’usinage.
Conclusion
Ce processus d’usinage CNC établit des méthodes efficaces, notamment l’analyse des pièces, la conception, le développement de programmes et la simulation.
Ces étapes garantissent la précision et la qualité de l’usinage de l’arbre fileté tout en améliorant l’efficacité de la production.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

