

Un componente può essere completamente lavorabile e risultare comunque inutilmente costoso. La maggior parte del costo di un componente lavorato a CNC viene definita ben prima che venga effettuato il primo taglio, durante la fase di progettazione, attraverso decisioni relative a tolleranze, geometria e materiale che possono sembrare innocue in CAD, ma che si traducono direttamente in tempi di setup, usura degli utensili e sforzi di controllo qualità in officina.
Secondo la maggior parte dei produttori di macchine CNC, quasi ogni preventivo di lavorazione può essere ottimizzato prima dell'inizio della produzione. Piccole modifiche di progettazione, come l'utilizzo di utensili di dimensioni standard, la semplificazione della geometria delle cavità o l'allentamento delle tolleranze non necessarie, possono ridurre i tempi di lavorazione, migliorare la producibilità e diminuire i costi complessivi di produzione senza compromettere le prestazioni del pezzo.
Risposta rapida
Gli errori di progettazione più comuni nelle parti lavorate a CNC che aumentano i costi di produzione includono tolleranze troppo strette, cavità profonde, pareti sottili, angoli interni acuti, finiture superficiali non necessarie, tempi di impostazione eccessivi, materiali difficili da lavorare e scarsa accessibilità delle caratteristiche. L'ottimizzazione di questi elementi di progettazione può ridurre i costi di lavorazione migliorando la durata degli utensili, accorciando i tempi di ciclo e semplificando la produzione.
Punti chiave
- ponte errori di progettazione dei pezzi CNC Possono verificarsi durante la fase di progettazione e possono aumentare significativamente i tempi di lavorazione, i costi degli utensili, i requisiti di ispezione e le spese complessive di produzione.
- Applicare tolleranze ristrette solo alle caratteristiche critiche è uno dei modi più semplici per ridurre i costi di lavorazione CNC senza compromettere le prestazioni del componente.
- Progettare con dimensioni standard degli utensili, spessori delle pareti pratici, raggi di curvatura generosi e caratteristiche accessibili migliora la producibilità e riduce i tempi di produzione.
- A seguire Progettazione per la Manifatturabilità (DFM) Applicare i principi prima di richiedere un preventivo aiuta a identificare tempestivamente i costosi problemi di progettazione, riducendo le revisioni ingegneristiche ed evitando inutili ritardi nella produzione.
- Lavorare con un esperto Produttore di pezzi di macchine CNC or Fornitore di servizi di lavorazione CNC in Cina Consente di ottimizzare la progettazione dei componenti in termini di costi, qualità ed efficienza produttiva prima dell'inizio della lavorazione.
- Una revisione DFM approfondita prima della produzione può migliorare l'accuratezza dei preventivi, ridurre gli scarti, minimizzare i tempi di configurazione e abbassare il costo totale costo di produzione di componenti personalizzati lavorati a CNC.
Perché le decisioni di progettazione incidono maggiormente sui costi delle macchine CNC.
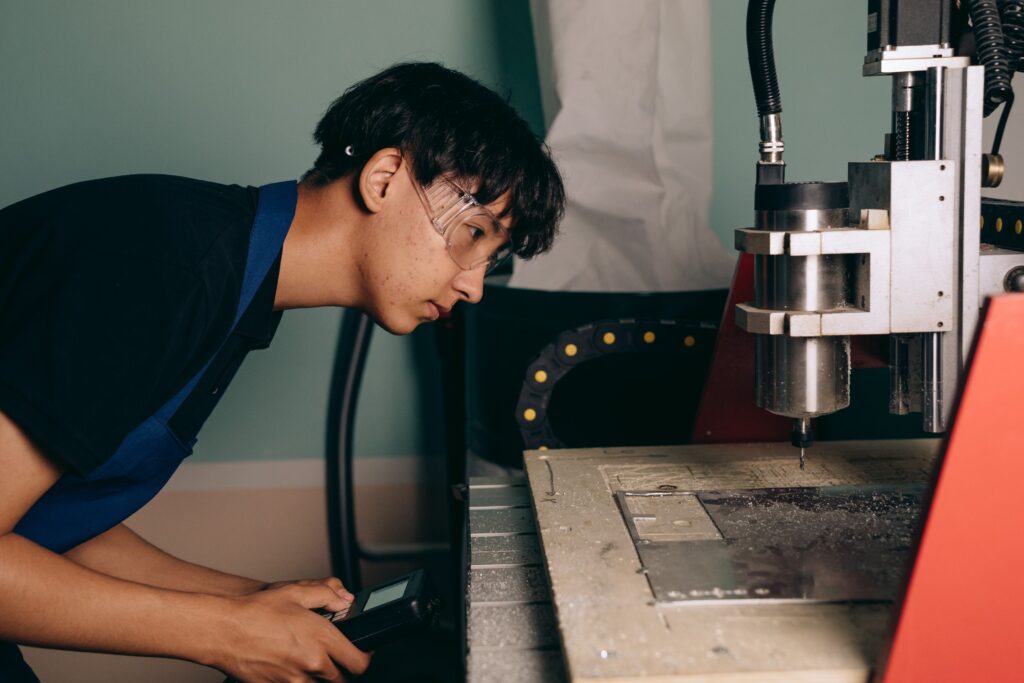
Scegliere di lavorare un elemento tramite lavorazione meccanica anziché tramite fusione, specificare una tolleranza di più o meno 0.05 mm invece di 0.005 mm, o progettare una forma che richiede cinque passaggi di impostazione anziché due: ognuna di queste decisioni si concretizza in pochi minuti sullo schermo e produce conseguenze sui costi che richiedono molto più tempo e denaro per essere modificate una volta che un preventivo o una prima serie di produzione sono già in corso.
15 errori di progettazione nella lavorazione CNC di componenti:
1. Applicare tolleranze ristrette a ogni dimensione
Tollerare solo le caratteristiche che si accoppiano, sigillano o si muovono. L'applicazione di tolleranze eccessive alle dimensioni non critiche aumenta i tempi e i costi di ispezione senza migliorare la funzionalità.
2. Angoli interni acuti
Gli utensili da taglio sono rotondi. Un angolo interno di 90 gradi perfetto richiede un'operazione secondaria lenta e costosa come l'elettroerosione. Invece, è meglio aggiungere un raggio di raccordo che corrisponda a quello di una fresa standard.
3. Tasche profonde e strette
Le tasche più profonde di circa quattro volte la loro larghezza richiedono utensili lunghi e fragili che tagliano più lentamente e deviano maggiormente. Allargare la tasca o ridurne la profondità laddove la funzione lo consenta.
4. Pareti troppo sottili
Le pareti con uno spessore inferiore a circa 0.8 mm nel metallo o 1.5 mm nella plastica vibrano durante il taglio, causando oscillazioni e deviazioni dimensionali. È necessario ispessire la parete o aggiungere nervature di rinforzo.
5. Dimensioni di filettatura non standard
Una filettatura personalizzata implica un maschio speciale con tempi di consegna lunghi e un costo maggiore. È preferibile utilizzare filettature metriche ISO o standard ANSI quando il progetto lo consente.
6. Ignorare la crescita dell'anodizzazione o del rivestimento
L'anodizzazione di tipo II aggiunge in genere da 0.005 a 0.025 mm per superficie, mentre l'anodizzazione a rivestimento duro può aggiungerne di più. Le caratteristiche con tolleranze ristrette in prossimità di una superficie rivestita richiedono che questo aumento sia già incluso nella tolleranza.
7. Complessità estetica non necessaria
Contorni decorativi e dettagli superficiali fini che non hanno alcuna funzione aumentano i tempi di programmazione, i cambi utensile e i tempi di ciclo senza migliorare le prestazioni.
8. Geometria di accesso agli utensili inadeguata
Cavità chiuse, sottosquadri e caratteristiche multi-lato che appaiono perfette in CAD possono essere difficili o impossibili da raggiungere con un utensile rotante, rendendo necessarie configurazioni aggiuntive o utensili specializzati.
9. Raccordi che non corrispondono agli utensili standard
Specificare un raggio di raccordo insolito che non corrisponde a una dimensione standard delle frese obbliga all'acquisto di un utensile personalizzato. Ove possibile, adattare i raccordi ai diametri standard degli utensili.
10. Saltare una revisione DFM prima di finalizzare il progetto
Individuare un problema di producibilità in fase di progettazione è molto più economico che scoprirlo dopo aver ricevuto un preventivo o, peggio ancora, dopo che un primo prototipo non supera il controllo qualità.
11. Mancata separazione delle superfici critiche da quelle non critiche.
Mantenere ogni superficie con la stessa finitura e tolleranza standard obbliga l'officina a prezzare l'intero pezzo come se fosse interamente funzionale.
12. Scegliere il materiale basandosi su supposizioni anziché su requisiti
Specificare una lega ad alta resistenza perché "suona bene" piuttosto che perché il calcolo del carico lo richiede, fa lievitare sia i costi del materiale che quelli della lavorazione.
13. Ignorare il conteggio di impostazione e l'orientamento del pezzo
La geometria che richiede di capovolgere e ribloccare il pezzo più volte aumenta i tempi di programmazione e introduce maggiori possibilità di variazioni dimensionali tra le diverse configurazioni.
14. Lavorazione meccanica di testi e loghi anziché utilizzo di un processo secondario
L'incisione CNC di testi di piccole dimensioni è lenta, poiché ogni linea deve essere tracciata da un piccolo utensile. L'incisione laser, come fase secondaria, è più veloce ed economica a parità di risultato.
15. Copiare un vecchio blocco titolo senza verificarne la tolleranza predefinita
Un blocco di tolleranza predefinito copiato da un progetto precedente con specifiche più restrittive può applicare silenziosamente una tolleranza inutilmente ristretta a ogni dimensione non specificata su un nuovo componente.
| Sapevi che Il modello di costo della qualità dell'American Society for Quality, uno dei modelli più citati nel settore manifatturiero, descrive come il costo di individuazione e risoluzione di un problema si moltiplichi per ogni fase in cui il problema non viene rilevato. Un difetto di progettazione individuato nel disegno ha un costo di correzione molto basso. Lo stesso difetto, individuato dopo la lavorazione dei pezzi o dopo che questi sono giunti al cliente, costa molto di più: ecco perché la revisione DFM (Design for Manufacturing) prima di formulare un preventivo è così importante. |
Una breve checklist DFM prima di inviare la richiesta di preventivo
- Le tolleranze ristrette vengono applicate solo alle componenti che effettivamente si accoppiano, sigillano o si muovono?
- Gli angoli interni presentano un raggio di raccordo che corrisponde a una dimensione standard della fresa?
- La profondità di ogni tasca è circa quattro volte la sua larghezza?
- Le pareti sono tutte sufficientemente spesse da resistere alle vibrazioni durante il taglio?
- Le dimensioni delle filettature sono standard ISO metriche o ANSI, oppure si tratta di passi personalizzati?
- Si è tenuto conto della crescita dell'anodizzazione o del rivestimento sulle superfici con tolleranze ristrette?
- È possibile semplificare qualche dettaglio decorativo senza comprometterne la funzionalità?
- Il cartiglio rispecchia le effettive esigenze di tolleranza del progetto, o è un valore predefinito copiato?
Intuizione dell'esperto
Analizzando le richieste di offerta (RFQ) in arrivo per progetti nei settori delle telecomunicazioni, della robotica, dei dispositivi medici e dell'automotive, secondo i nostri sistemi di qualità ISO 9001:2015 e ISO 13485, riscontriamo che la maggior parte dei costi evitabili è dovuta a una serie di errori ricorrenti nei disegni in entrata. In Ruiyi, il nostro team di ingegneri esamina la geometria, le tolleranze e i materiali in base all'efficienza dei nostri centri di lavoro CNC e delle nostre macchine per la tornitura e fresatura di materiali compositi prima di formulare un preventivo, e segnala tempestivamente qualsiasi caratteristica che comporti un aumento significativo dei costi senza una chiara giustificazione funzionale, anziché ignorarla implicitamente nel prezzo.
Due dei fattori che più spesso incidono sui costi, ovvero tolleranze poco chiare e specifiche dei materiali inadeguate, sono anche quelli che i revisori esaminano con maggiore attenzione. Pertanto, è utile sapere cosa includere nella richiesta di offerta (RFQ) e scegliere la giusta lega di alluminio prima di inviare il prossimo progetto. Una volta finalizzato il progetto, è possibile ridurre le rilavorazioni con una revisione DFM (Design for Manufacturing) e verificare come vengono calcolati i costi di fresatura CNC e le considerazioni relative alla lavorazione superficiale dei pezzi CNC , in modo da non tralasciare nulla. Il servizio di lavorazione CNC di Ruiyi per pezzi personalizzati applica questa stessa revisione a ogni progetto in entrata.
Domande frequenti
Qual è l'errore di progettazione CNC più comune che fa aumentare i costi?
Applicare tolleranze ristrette a ogni dimensione di un disegno, anziché solo alle caratteristiche funzionalmente critiche. Questa semplice abitudine è responsabile di una quota considerevole di costi evitabili nei preventivi CNC.
Quanto può ridurre il costo della lavorazione CNC la correzione degli errori di progettazione?
Studi di caso condotti nel settore mostrano comunemente riduzioni dei costi comprese tra il 20 e il 45% una volta razionalizzate le tolleranze, corretti i raggi degli angoli e le proporzioni delle cavità, senza alcuna perdita di funzionalità del componente.
Perché gli angoli interni acuti aumentano i costi di lavorazione?
Gli utensili da taglio sono rotondi, quindi non è possibile realizzare un angolo interno di 90 gradi perfetto con una fresa standard. Richiede un utensile più piccolo, che taglia più lentamente e si usura più rapidamente, oppure un'operazione secondaria come l'elettroerosione.
Quale tolleranza devo utilizzare se non sono sicuro di cosa necessiti il mio pezzo?
Applica uno standard di tolleranza generale all'intero componente e riserva tolleranze più ristrette solo alle dimensioni che sai essere funzionalmente critiche, come ad esempio gli accoppiamenti dei cuscinetti o le superfici di contatto. In caso di dubbi, consulta il fornitore prima di finalizzare il disegno.
La scelta del materiale può essere considerata un errore di progettazione?
Sì. Specificare una lega con una resistenza superiore a quella effettivamente richiesta dall'applicazione aumenta sia il costo del materiale che i tempi di lavorazione senza apportare un reale valore aggiunto, ed è uno degli errori di selezione più comuni e costosi.
Quando dovrei richiedere una revisione DFM?
Il prima possibile, idealmente prima che il progetto sia finalizzato e sicuramente prima che venga richiesto un preventivo. Le modifiche apportate in fase avanzata, dopo l'avvio della produzione o della realizzazione degli stampi, costano molto di più rispetto alla stessa correzione effettuata sul disegno.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

