
La lavorazione delle filettature è un processo chiave nella produzione meccanica. Sebbene i metodi di lavorazione tradizionali siano consolidati, presentano alcune limitazioni in termini di precisione ed efficienza. Con il rapido sviluppo della tecnologia CNC, la fresatura CNC delle filettature si è gradualmente affermata come un metodo di lavorazione avanzato ed efficiente.
Rispetto ai metodi tradizionali, la fresatura CNC presenta notevoli vantaggi in termini di elevata precisione, efficienza e adattabilità dei materiali. Questo articolo discuterà approfonditamente la tecnologia di fresatura CNC per filettature e analizzerà il suo principio di funzionamento, la selezione degli utensili, la precisione della lavorazione e i metodi di programmazione CNC.
Come vengono lavorati i fili tradizionali? Quali sono i suoi svantaggi?
Il metodo tradizionale di lavorazione della filettatura utilizza principalmente un utensile da tornio per tagliare le filettature oppure impiega maschi e filiere per la maschiatura o la filettatura manuale.
Per filettature di grande diametro, le fresatrici CNC in genere utilizzano un metodo di alesatura a utensile singolo. L'operatore controlla la velocità e il passo dell'utensile di alesatura per ottenere i risultati desiderati.
Questo metodo ha il vantaggio di non richiedere utensili speciali e può essere implementato rapidamente. Tuttavia, la qualità delle filettature prodotte dalla foratura con un solo utensile è bassa. Gli utensili si usurano rapidamente, il che significa che necessitano di frequenti sostituzioni, rettifiche e riallineamenti.
Inoltre, il metodo genera elevate forze di taglio, richiede più avanzamenti e funziona a basse velocità, il che comporta una bassa efficienza. Il lungo gambo dell'utensile aumenta anche il rischio di segni di vibrazione sulla superficie del filetto, il che influisce sulla stabilità della qualità di lavorazione.
Vantaggi del metodo di fresatura filettata CNC
1.Precisione ed efficienza migliorate
Le macchine utensili a controllo numerico (CNC) sono dotate di tecnologie avanzate per la lavorazione delle filettature, che rendono la fresatura di filettature CNC una tecnologia all'avanguardia. Offre maggiore precisione ed efficienza rispetto ai metodi tradizionali. La fresatura di filettature CNC è versatile: un singolo utensile può lavorare filettature interne ed esterne con diverse direzioni di rotazione, aumentando la flessibilità di lavorazione.
2. Maggiore velocità di taglio e migliore finitura superficiale
Le frese per filettature CNC, realizzate in materiali in carburo, possono raggiungere velocità di taglio di 80-200 metri al minuto. Al contrario, i maschi tradizionali con acciaio rapido raggiungono solo 10-30 metri al minuto. La velocità più elevata aumenta l'efficienza di lavorazione e migliora la finitura superficiale della filettatura.
3. Ideale per materiali ad alta durezza
Le frese per filettature in carburo eccellono nella lavorazione di materiali ad alta durezza e alta temperatura, come leghe di titanio e a base di nichel. Gestiscono efficacemente materiali con durezza fino a HRC58-62. Queste frese hanno anche una lunga durata utile, anche quando lavorano leghe tenaci.
4. Flessibilità nell'elaborazione dei thread
Quando si fresano filettature con diametri diversi ma con lo stesso passo, è sufficiente regolare il programma CNC. Non è necessario sostituire più utensili.
A differenza dei maschi, che possono diventare inutilizzabili se usurati, è possibile regolare una fresa per filettare per mantenere le dimensioni della filettatura modificando il raggio dell'utensile.
5.Riduzione del rischio di rottura dell'utensile
Nella lavorazione di filettature di piccolo diametro, specialmente con materiali ad alta durezza e alta temperatura, i maschi spesso si rompono, causando fori bloccati o parti di scarto. Le frese per filettare, con il loro diametro più piccolo, evitano questo rischio. Se la fresa si rompe, è più facile da rimuovere, riducendo le possibilità di parti di scarto.
6. Carico ridotto sulle macchine utensili
La fresatura a filettare genera meno forza di taglio, specialmente con filettature di grande diametro. Ciò riduce il carico della macchina e previene i problemi causati da un carico eccessivo, che può verificarsi quando si utilizzano maschi.
Fresatura CNC a filettatura
La fresatura CNC per filettature consiste nel realizzare la lavorazione delle filettature tramite il movimento della macchina utensile CNC. Durante la lavorazione, il pezzo in lavorazione o la fresa per filettature ruotano una volta e il pezzo in lavorazione o la fresa si spostano di un passo lungo la direzione assiale per tagliare tutte le filettature.
1. Selezione degli utensili per fresatura CNC a filettatura
Quando si esegue la fresatura CNC di filettature, è possibile farlo a condizione che la macchina utensile sia una fresatrice CNC a tre assi.
2. Selezione della fresa per filettatura
Il metodo di lavorazione della fresatura CNC per filettature utilizza uno strumento speciale: la fresa per filettature.
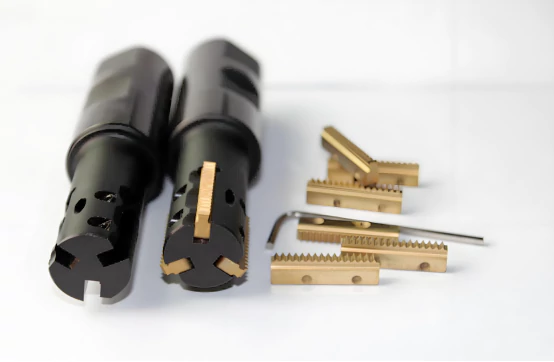
Questa fresa è composta da diverse frese a disco montate su un mandrino. Il suo aspetto ricorda molto una combinazione di una fresa cilindrica e un maschio per filettare, come mostrato nella Figura 1. Tuttavia, il bordo di taglio del filetto è diverso da quello di un maschio e l'utensile non ha un sollevamento elicoidale.
Attualmente, le due frese per filettare più comunemente utilizzate sono le frese per filettare integrali in metallo duro e le frese per filettare con attacco macchina, come mostrato nelle Figure 1 e 2.

Figura 1 Fresa per filettatura integrale in metallo duro

Figura 2 Fresa per filettare fissata a macchina
Le frese per filettare hanno solo 1 o 2 taglienti in un cerchio. Di conseguenza, la quantità di taglio sia delle frese per filettare solide che delle frese per filettare di tipo meccanico è molto piccola durante il funzionamento.
Quando si sceglie una fresa per filettare, il passo della fresa (la distanza tra due denti adiacenti lungo l'asse della fresa) deve corrispondere al passo della filettatura da lavorare.
Per le filettature interne, oltre alla condizione di cui sopra, il diametro esterno della fresa per filettature deve essere inferiore a 0.8 volte il diametro del foro inferiore della filettatura in lavorazione.
3. Traiettoria della posizione della fresa filettata CNC
Nella fresatura CNC, la fresa per filettare segue una traiettoria a spirale a passo uguale. Questa traiettoria è illustrata nella Figura 3.
Il modello matematico che rappresenta la traiettoria di posizione della fresa filettata è fornito nella formula (1).

Figura 3 Traiettoria della posizione della fresa

Nella formula:
αϵ [0,h*2π/ρ],
h è la profondità del battistrada;
ρ è il passo della filettatura;
X c , y c e z c sono le coordinate di posizione del filo;
D è il diametro della fresa;
d è il diametro maggiore della filettatura interna o il diametro minore della filettatura esterna;
δ rappresenta il sovrametallo di lavorazione. Se la fresa si usura durante la fase di finitura, questo valore può essere utilizzato come compensazione dell'usura della fresa;
m è la quantità di controllo delle filettature interne ed esterne. Quando è una filettatura interna, m=-1; quando è una filettatura esterna, m=+1;
n è la quantità di controllo del filo sinistro. Quando è un filo sinistro, n=-1; quando è un filo destro, n=+1.
Il metodo di taglio consiste nel tagliare con una linea a spirale, purché la linea a spirale di taglio sia sopra il filo da lavorare. Il metodo di retrazione consiste nell'uscire in linea retta, verso il centro per i fili interni e verso l'esterno per i fili esterni.
4. Lunghezza del passo di fresatura del filetto
4.1 Percorso utensile e programmazione
La fresatura di filettature segue un percorso utensile elicoidale, che può essere controllato direttamente dai comandi di interpolazione elicoidale del sistema CNC.
Tuttavia, poiché ogni sistema CNC utilizza formati di istruzioni diversi, è necessario avere familiarità con i comandi specifici durante la programmazione. Per semplificare la programmazione, utilizziamo l'interpolazione lineare per approssimare il percorso a spirale come una serie di segmenti di linea.
4.2Importanza della lunghezza del passo
Determinare la lunghezza del passo del percorso utensile è fondamentale nell'interpolazione lineare. Lunghezze di passo più piccole determinano dati di posizione utensile più densi lungo il percorso utensile, aumentando le dimensioni del programma e riducendo l'efficienza della programmazione. Ancora più importante, i programmi a piccoli passi possono causare fluttuazioni della velocità di avanzamento, abbassando la velocità media e influenzando la qualità della superficie e l'efficienza di elaborazione.
D'altro canto, le grandi dimensioni del passo riducono la densità della posizione dell'utensile e migliorano l'efficienza della lavorazione, ma riducono la precisione del contorno, portando a una qualità della superficie del filetto inferiore. Pertanto, la scelta di una lunghezza del passo appropriata è fondamentale.
4.3 Controllo della lunghezza del passo e dell'errore di lavorazione
La lunghezza del passo nella fresatura di filettature dipende dal valore di incremento, indicato come "a" nella formula (1). Un incremento maggiore comporta una dimensione del passo maggiore e un errore di lavorazione più elevato, come mostrato nella Figura 4. Controllando la dimensione dell'incremento, è possibile controllare l'errore di lavorazione e ottimizzare la lunghezza del passo.

Figura 4 Determinazione della lunghezza del passo dell'utensile
4.4Calcolo degli errori
Quando l'incremento Δ α di α è piccolo, la curva tra due punti utensile adiacenti può essere approssimata come un arco con raggio r, come mostrato nella Figura 4. Quindi la relazione tra errore e ed errore ammissibile E è:

Tra questi: r è il diametro nominale della filettatura; E è l'errore ammissibile nella lavorazione della filettatura.
Sistema di programmazione CNC per fresatura filettata
Secondo la formula (1), l'autore ha sviluppato un sistema di programmazione CNC per la fresatura di filettature e l'interfaccia è mostrata nella Figura 5. Finché si conoscono i parametri della filettatura, la posizione della filettatura, i parametri della fresa, l'errore di lavorazione e la tolleranza di lavorazione, è possibile generare automaticamente il programma di fresatura CNC della filettatura.

Figura 5 Sistema di programmazione CNC per fresatura filettata
Selezione dei parametri di taglio della fresatura del filetto
La scelta di parametri di taglio ragionevoli è un fattore chiave per migliorare l'efficienza della lavorazione, garantire la qualità della filettatura e aumentare la durata dell'utensile.
Se i parametri vengono selezionati in modo improprio, il taglio sarà instabile, la lama si scheggerà o l'efficienza di lavorazione sarà troppo bassa. Nel caso più grave, la qualità del filo sarà compromessa.
1. Velocità di avanzamento dell'utensile F
F=N*F Z *Z (2)
N è la velocità del mandrino;
Z è il numero di denti alla settimana della fresa per filettare;
F Z rappresenta la quantità di avanzamento per dente della fresa.
Dopo aver determinato l'avanzamento per dente della fresa F Z , la chiave è far corrispondere la relazione tra la velocità di taglio F e la velocità del mandrino N secondo l'equazione (2).
L'avanzamento per dente della fresa F Z viene fornito in base all'esperienza o dal produttore della fresa ed è generalmente di 0.1~0.2 mm/Z.
2. Profondità di taglio αρ
αρ=m*(D初-d)-δ (3)
Tra di essi, m, d,δ hanno lo stesso significato della formula (1), D初che sono il diametro diretto iniziale del foro inferiore della filettatura interna e il diametro cilindrico iniziale della filettatura esterna.
La profondità di taglio αρ deve essere determinata durante la programmazione e controllata dalla tolleranza di lavorazione δ. Il valore della profondità di taglio αρ è 1~2mm.
Conclusione
Attraverso la verifica pratica dell'applicazione, la tecnologia di fresatura CNC a filettatura si è dimostrata efficace sia in termini di precisione di lavorazione che di efficienza. Inoltre, estende significativamente la durata utile dell'utensile e ne migliora l'adattabilità.
Il sistema di programmazione CNC per la fresatura di filettature semplifica il processo di programmazione, migliorando ulteriormente sia l'efficienza che la qualità della lavorazione.
L'adozione diffusa di questa tecnologia non solo ottimizza il processo di lavorazione delle filettature, ma apre anche maggiori possibilità per la produzione di filettature ad alta precisione in futuro.
Con il continuo progresso della tecnologia CNC, la fresatura CNC di filettature svolgerà un ruolo sempre più importante nel settore manifatturiero.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

