
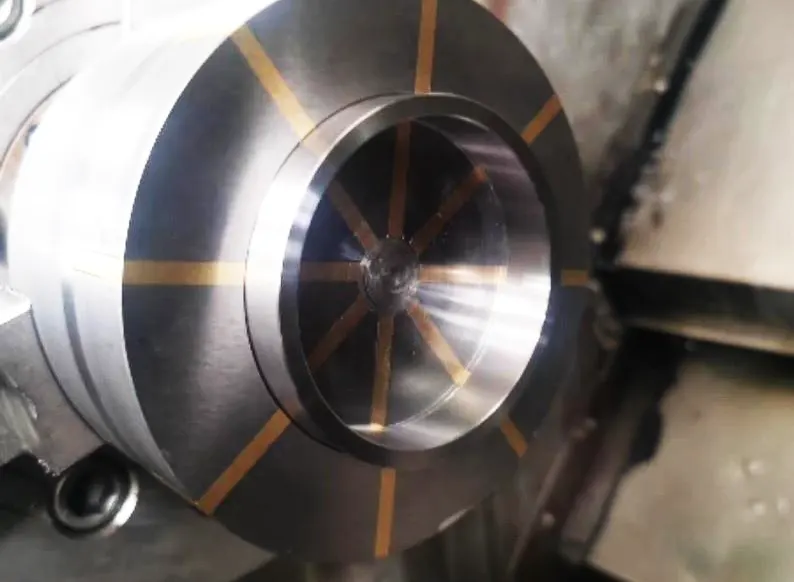
Eine Schildmaschine ist eine Baumaschine, die speziell für den Tunnelvortrieb eingesetzt wird. Ihre Dichtungsringkomponenten bilden zusammen mit weiteren Zusatzdichtungen (wie Polyurethan-Sicherungsringen und Nitrilkautschuk-Dichtringen) ein komplettes Dichtungssystem.
Dieses Abdichtungssystem stellt sicher, dass der Erdsilo der Schildmaschine frei von schlackendem Boden und Grundwasser bleibt.
Darüber hinaus dient es der Abdichtung und Schmierung des Hauptantriebs und trägt so zur Gewährleistung der Lebensdauer des Hauptlagers bei.
Im Hauptantrieb und im Schildkörper der Schildmaschine befinden sich Ringe, wobei der Hauptantrieb die meisten Spezifikationen und Ringtypen aufweist.
Die Ringe im Hauptantrieb werden hauptsächlich nach ihren Funktionen in Dichtungsringe, Isolationsringe, Kompressionsringe , Labyrinthringe, Verbindungsringe usw. unterteilt.
Durch den Einsatz von Metallringen kann die Tragfähigkeit des gesamten Hauptantriebsdichtungssystems maximiert werden.
Dies ist einer der Schlüsselfaktoren für die Gewährleistung des normalen Bohrbetriebs von Schildmaschinen mit großem Durchmesser und sogar von Schildmaschinen mit sehr großem Durchmesser.
Rolle von Metallringen bei der Tragfähigkeit
Am Beispiel der Dichtungsringe im Hauptantrieb einer Schildmaschine mit großem Durchmesser liegt das Durchmesser-Dicken-Verhältnis jedes Rings über 150, was einem äußerst typischen dünnwandigen Ring entspricht.
Während des Bearbeitungsprozesses haben das Spannen, Positionieren und Übertragen des Werkstücks sowie die Auswahl der Prozesswege großen Einfluss auf die Verformung des Werkstücks und die Bearbeitungsgenauigkeit.
Insbesondere bei der Bearbeitung von dünnwandigen Ringen mit großem Durchmesser sind die Maßtoleranzen und Verformungen des Werkstücks schwieriger zu kontrollieren, was sich direkt auf die Montage des Hauptantriebs auswirkt.
In dieser Arbeit wird der Dichtungsring einer Tunnelbohrmaschine als Beispiel verwendet. Der Bearbeitungsprozess von dünnwandigen Ringteilen mit großem Durchmesser wird analysiert.
Es wird eine Reihe wirtschaftlicher und durchführbarer Bearbeitungsprogramme vorgeschlagen.
Diese Programme sind darauf ausgelegt, die Montageanforderungen der Teile zu erfüllen und gleichzeitig die Produktionskosten zu senken.
Teilemodell
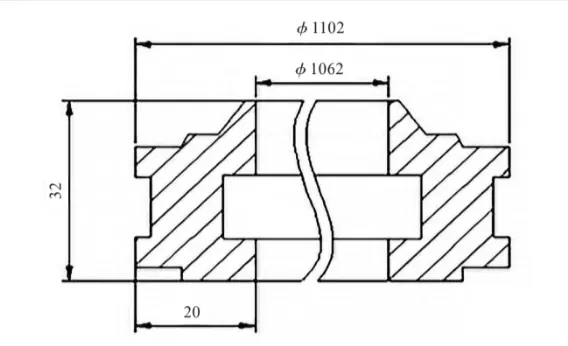
Als Beispiel für eine Tunnelbohrmaschine dient der dünnwandige Ring A, der Werkstückwerkstoff hierfür ist 42CrMo.
Der Außendurchmesser des Werkstücks beträgt 1102 mm, der Innendurchmesser 1062 mm, die Gesamthöhe 32 mm und seine Querschnittsskizze sind in Abbildung 1 dargestellt.
Bearbeitungsprozess von dünnwandigen Ringen mit großem Durchmesser
Die Schwierigkeit bei der Bearbeitung von dünnwandigen Ringen mit großem Durchmesser liegt in der Ausrichtung der Spannvorrichtung und der Kontrolle der Bearbeitungsspannungen, insbesondere wenn eine effiziente und kostengünstige Lösung angestrebt wird.
Es ist eine große Herausforderung, die Bearbeitung von dünnwandigen Ringen mit großem oder sogar sehr großem Durchmesser mit einem hohen Generalisierungsgrad und einer kostengünstigen Lösung zu realisieren.
In diesem Dokument wird eine hochwertige Bearbeitung dünnwandiger Ringe durch die Kontrolle der Klemmung, Zentrierung und Bearbeitungsverformung der Ringe erreicht.
Nehmen wir als Beispiel die Bearbeitung des dünnwandigen Rings A in Abb. 1.
Ring A weist an einem Ende ein zungenartiges Profil auf, das für die Bearbeitung mit normaler Klemmung ungünstig ist. Außerdem sind bei der Konstruktion und Herstellung von Spezialwerkzeugen zu viele Spezifikationen erforderlich.
Im Hauptantrieb einer Schildmaschine befinden sich üblicherweise 1 bis 5 Ringe mit ähnlichem Aufbau und gleichen Innen- und Außendurchmessern wie Ring A.
Die Anzahl derartiger dünnwandiger Ringe richtet sich nach den geologischen Gegebenheiten der Schildmaschine.
Basierend auf dem genannten Problem und der Form des Teils wird eine Methode zum Entladen mehrerer Teile angewendet.
Bei diesem Verfahren werden mehrere dünnwandige Ringe mit gleichem Innen- und Außendurchmesser gewalzt und gemeinsam entladen.
Zusätzlich wird zur benötigten Ringanzahl noch ein weiteres Stück hinzugefügt.
Die Höhe der Rohlingsgröße für diesen zusätzlichen Ring sollte vorzugsweise die doppelte Dicke des Rings betragen.
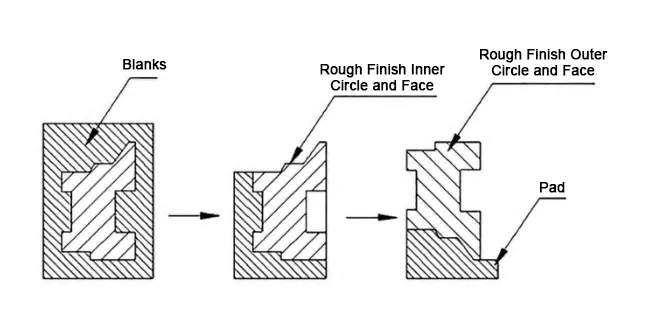
Wie in Abbildung 2 dargestellt, sind die Hauptschritte nach Abschluss der Materialverarbeitung wie folgt:
(1) Sicherer Wende- und manueller Trennprozess für Werkstücke
Trennen Sie das Werkstück getrennt von der Innenkreis- und Außenkreisfläche. Versuchen Sie beim Abdrehen, das Werkstück nicht direkt abzudrehen. In radialer Richtung verbleibt ein Rest von 3 mm. Hören Sie auf zu drehen und trennen Sie das Werkstück manuell.
Nach dem gleichen Verfahren zur Bearbeitung anderer Ringteile kann der verbleibende Rohling als Ersatzteil verwendet oder nach der Bearbeitung zum Aufpolstern der Zunge dünnwandiger Ringteile zu einem Nachbauwerkstück verarbeitet werden.
(2) Spann- und Planbearbeitungsanleitung für Ring A
Reinigen Sie den Arbeitstisch, drehen Sie den Ring A, klemmen Sie mindestens 8 gleichmäßig verteilte Druckplatten auf den Arbeitstisch, suchen Sie den äußeren Kreis des Werkstücks, die Stirnflächen des Autos sind alle flach (der Ring wird aus Rohlingen geschnitten, die beiden Stirnflächen sind sichtbar).
(3) Innenringnutdrehen mit 2 mm Radialzugabe
Drücken Sie das Werkstück vom äußeren Kreis aus, schruppen Sie den inneren Kreis auf die richtige Größe, drehen Sie die innere Ringnut und lassen Sie dabei einen Radius von 2 mm frei;
Schritt des Grobdrehens der Stirnfläche (Abbildung 3), Abschrägung drehen, 2 mm Spielraum lassen; Innenkreis grob auf Maß drehen, 2 mm Spielraum lassen.
(4) Umspannen und Endbearbeiten gealterter Werkstücke
Nach der Alterungsbehandlung des Werkstücks spannen Sie das Werkstück gemäß den obigen Schritten erneut auf der Maschine ein und richten es aus. Vorschlichtendrehen, Endfläche auf Maß fertigdrehen;
Vorschlichten, Fertigdrehen der Stufenstirnfläche und der abgeschrägten Fläche auf Maß; auf die Einhaltung der Anforderungen an die Oberflächenrauheit achten; Vor- und Fertigdrehen des Innenkreises und der Ringnut auf Maß.
(5) Lochbearbeitung und Fasenfräsen für Ring A
Ring A weist in Umfangsrichtung Gewindebohrungen bzw. leichte Bohrungen auf. Die Bohrungen sind entsprechend den Vorgaben der Zeichnung zu bearbeiten.
Mit einem Fräser mit 10 mm Durchmesser die abgeschrägte Kante der Stufe fräsen. Anschließend die Löcher bohren.
(6) Umdrehen und Präzisionsbearbeitung von Ringwerkstücken mit kundenspezifischen Werkzeugen
Drehen Sie das Werkstück mit dem speziellen Drehwerkzeug für Ringstücke um. Legen Sie das Werkstück auf einen gleich hohen Block, der aus verfügbarem Material wie Reifenpolstern hergestellt werden kann.
Korrigieren Sie die innere Rundung des Werkstücks. Drücken Sie von außen auf das Werkstück.
Die Stirnfläche auf die gewünschte Stärke vor- und fertigdrehen. Feder, Stufe und Fase auf die vorgegebenen Maße vor- und fertigdrehen.
(7) Drehen und Toleranzkontrolle dünnwandiger Ringe mit kundenspezifischen Vorrichtungen
Drücken Sie das Werkstück von innen an und lösen Sie dann die äußere Druckplatte. Drücken Sie zuerst auf eine Seite des Werkstücks und lösen Sie dann die andere Seite.
Fahren Sie mit dem Vorschlichtdrehen fort. Drehen Sie anschließend den äußeren Kreis auf die angegebene Größe fertig.
Anschließend wird die äußere Ringnut auf das Endmaß fertiggedreht. Abschließend wird die Zunge durch Schruppen und Schlichten auf das gewünschte Maß gebracht.
Um die Einhaltung der Form- und Lagetoleranzen zu gewährleisten, ist beim Bearbeitungsprozess besondere Sorgfalt geboten.
Beim Drehen sollten Werkzeugeingriff und Vorschub minimiert werden.
Dadurch wird eine Verformung des Werkstücks verhindert. Der Bearbeitungsprozess ist schematisch in Abbildung 3 dargestellt.
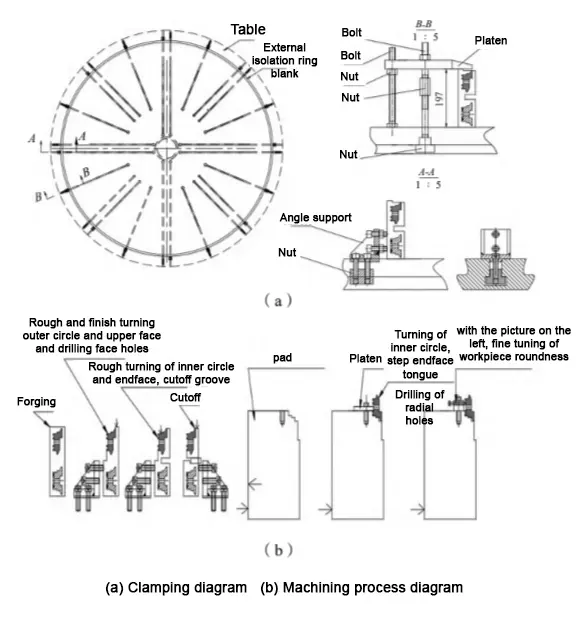
Ohne den Einsatz großflächiger Spezialgeräte wird das Spannen und Zentrieren dünnwandiger Ringe durch die Konstruktion kleiner Spannvorrichtungen und Reifenpolster realisiert.
Beim Zerspanungsprozess werden Schruppen und Schlichten getrennt durchgeführt.
Zwischen dem Schruppen und dem Schlichten wird das Werkstück gelockert und einer Alterungsbehandlung unterzogen. Dieser Prozess trägt dazu bei, die beim Schruppen entstandenen Bearbeitungsspannungen abzubauen.
Bei Teilen mit besonders hohen Präzisionsanforderungen wird die Vibrationsalterung eingesetzt, um die Eigenspannungen effektiver zu entfernen.
Grundsätze für die Reihenfolge der Bearbeitungsvorgänge basierend auf der Werkstückgröße
Passen Sie die Bearbeitungsreihenfolge der Teileform an die Eigenschaften der Außenabmessungen des Werkstücks an. Die Grundprinzipien sind:
(1) Eine möglichst große Spannvorrichtung gemäß der Zeichnung wird an der erforderlichen Stelle verarbeitet.
Durch die Reduzierung der Anzahl der Klemmvorgänge können Sie erheblich vermeiden, dass die Klemmreferenz nicht mit den dadurch verursachten Verarbeitungsfehlern übereinstimmt.
(2) Für die Koaxialität, Rechtwinkligkeit Anforderungen der Größe, so weit wie möglich in der gleichen Klemme abgeschlossen.
Bei der Bildung der Außenabmessungen eines Werkzeugs kann dessen Koaxialität und Rechtwinkligkeit maximiert werden.
(3) Einfaches Festklemmen der Endfläche als Priorität für die Endbearbeitung.
Zeichnungen auf der Kontur der Morphologie der moderateren Änderungen am Ende der Priorität für die Fertigstellung, leicht umzudrehen als ein anderes Ende des stabilen Fertigstellungs-Benchmarks.
Entsprechend der Form des Rings und der Materialklassifizierung werden Ringe mit ähnlichen Spezifikationen mit denselben Bearbeitungsplatten bearbeitet. Ein Beispiel für solche Feldbearbeitungsfälle ist in Abbildung 4 dargestellt.
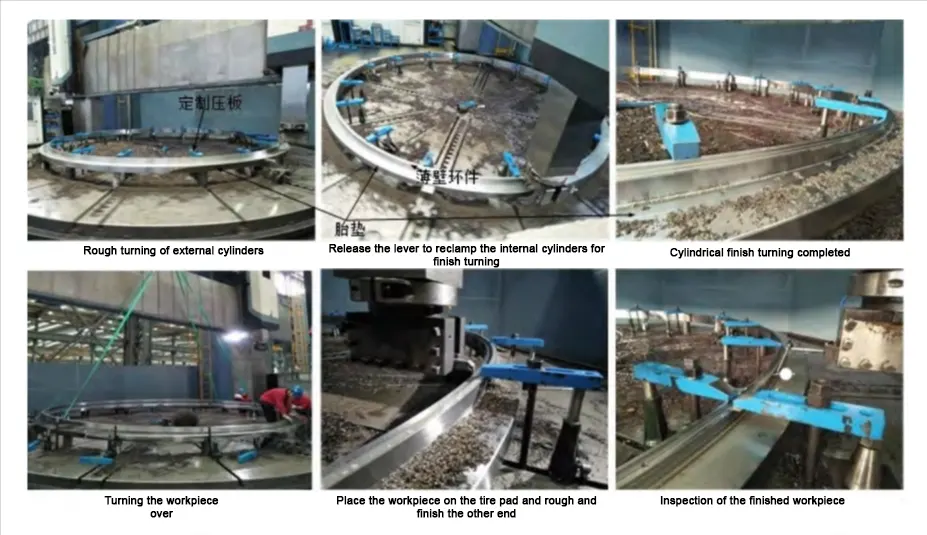
Spannungsentlastungsprogramm für dünnwandige Ringe mit großem Durchmesser
Nach Abschluss der Grobbearbeitung werden die Teile weiter einer Vibrationsalterung oder natürlichen Alterungsbehandlung unterzogen und, wenn die Bedingungen es erlauben, einem Spannungsarmglühen unterzogen, um die Größe zu stabilisieren.
Nach der Alterung wird das Teil dann fertig bearbeitet.
Bei der tatsächlichen Bearbeitung vor Ort ist der Effekt des Spannungsarmglühens viel größer als der der Vibrationsalterung. Die Vibrationsalterung wurde aus der „Hammerrelaxationsmethode“ (Schlagalterung) entwickelt.
Bei der Schwingalterung wird das Bauteil periodisch dynamisch beansprucht.
Diese dynamische Spannung überlagert die bereits im Material vorhandene Eigenspannung.
Wenn die kombinierte Spannung die Streckgrenze des Materials erreicht, beginnt das Bauteil zu schwingen.
Diese Resonanz führt zu einer lokalen plastischen Verformung innerhalb des Bauteils.
Diese plastische Verformung tritt normalerweise zuerst in der Region mit der größten Eigenspannung auf.
Es fördert die Entspannung und Freisetzung von Restspannungen in diesem Bereich.
Dadurch wird die Größe des Werkstücks stabilisiert und das Ziel der Beseitigung von Eigenspannungen erreicht.
Allerdings sind die durch Schwingungsalterung abbaubaren Eigenspannungen begrenzt. Bei dünnwandigen Ringteilen kann durch Spannungsarmglühen eine gute Größenstabilisierung erreicht werden.
Gleichzeitig wird der Ring vor der Endbearbeitung mit Hauckner-Ultraschall beaufschlagt.
Durch diese hochfrequente Vibrationswirkung werden die im Werkstück vorhandenen Eigenspannungen gelöst.
Zusätzlich wird der Zugspannungszustand an der Werkstückoberfläche in einen Druckspannungszustand umgewandelt.
Drehprogramm für dünnwandige Ringe mit großem Durchmesser
In der Praxis wird das Werkstück mit guter Steifigkeit meist direkt mit einem Rollwagen transportiert und in der Luft gedreht.
Der Dichtungsringdurchmesser der Tunnelausrüstung beträgt 3 bis 7 m, das Verhältnis von Durchmesser zu Dicke ist größer als 150 und weist eine komplexe Struktur auf.
Sie müssen während der Verarbeitung häufig gewendet werden und die Teile selbst weisen eine geringe Steifigkeit auf. Bei der herkömmlichen Drehmethode kann es sehr leicht zu Verformungen des Werkstücks kommen.
Die vorhandenen Hebewerkzeuge haben nur die Funktion des Hebens und können die Funktion des Wendens und des Ferntransports nicht gleichzeitig erfüllen.
Zum flachen Anheben dünnwandiger Ringe kann eine Schlinge verwendet werden. Ist jedoch ein Wenden des Werkstücks erforderlich, sind Hilfswerkzeuge erforderlich.
Andernfalls kann es durch die beim Umdrehen entstehenden Spannungen zu einer Verformung des Werkstückes kommen.
Werkstück Lagerung
Gleichzeitig muss auch die Lagerung des Werkstücks nach der Bearbeitung berücksichtigt werden.
Zum Wenden fertiger Dünnwandringe werden Dünnwandringe mit großem Durchmesser in der Regel mit Ringträgerplatten fixiert.
Das Wenden, horizontale Anheben und vertikale Anheben der dünnwandigen Ringe wird durch den Einsatz von an verschiedenen Stellen positionierten Hebeösen erreicht.
Durch dieses Verfahren wird eine Verformung der dünnwandigen Ringe, die durch ungleichmäßige Krafteinwirkung beim Hebevorgang entstehen kann, wirksam vermieden (Abb. 5).
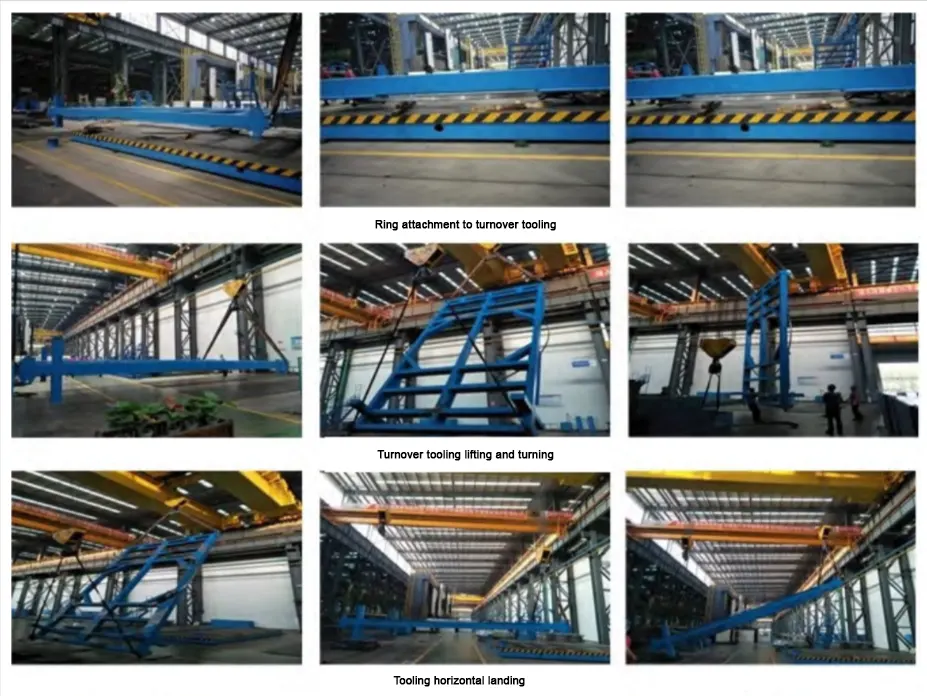
Die sinnvolle Konstruktion reduziert die Anzahl der Vorrichtungen zum Wenden dünnwandiger Ringe mit großem Durchmesser und erleichtert den Transport der Ringe über weite Strecken.
Fazit
In diesem Artikel wird die Verarbeitung von dünnwandigen Dichtungsteilen mit großem Durchmesser, die zu Verformungen neigen, im Detail untersucht.
Optimierung und Verbesserung werden unter verschiedenen Gesichtspunkten durchgeführt, darunter Spannen, Positionieren, Übertragen und Auswahl der Prozessrouten.
Darüber hinaus wird die Konstruktion spezieller Vorrichtungen, Halterungen und Wendewerkzeuge berücksichtigt, um die Stabilität und Präzision der Bearbeitung zu verbessern.
Nach der Verarbeitung mit dem in diesem Dokument vorgeschlagenen Verarbeitungsprogramm entspricht die Verarbeitungsgröße des Dichtungsrings den Montageanforderungen und es gibt keine Reparaturprobleme.
Aus der Sicht des gesamten Lebenszyklus des Produkts kann die Verwendung dieses Programms die kostengünstige Verarbeitung von Teilen realisieren und die Verarbeitungseffizienz verbessern

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

