
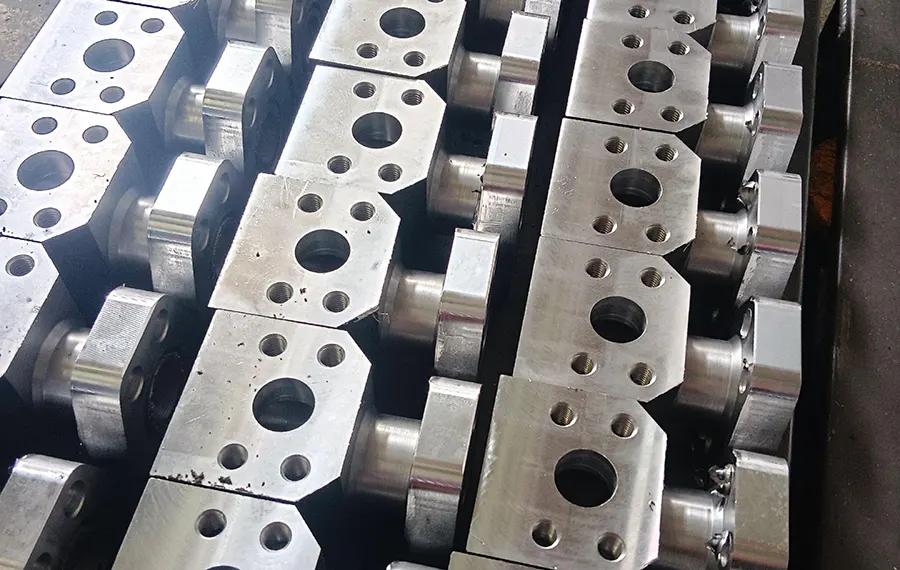
Als Kernstück der modernen Fertigung wirkt sich die NC-Technologie direkt auf die Produktqualität und -effizienz aus.
Der Aufstieg der Luft- und Raumfahrt sowie der High-End-Fertigung erfordert eine höhere Bearbeitungsgenauigkeit und Oberflächenqualität.
Mit herkömmlichen Bearbeitungsverfahren lassen sich die Anforderungen an hohe Präzision, hohe Effizienz und komplexe Oberflächen nur schwer erfüllen.
Daher ist es von großer Bedeutung, eine eingehende Studie über die Anwendung der CNC-Technologie in der Präzisionsbearbeitung durchzuführen.
Dabei geht es um die Optimierung von Parametern und Prozessen zur Steigerung der Fertigungsleistung.
Diese Studie untersucht die CNC-Optimierung für die Präzisionsbearbeitung anhand von Experimenten und Datenanalysen.
Status Quo der CNC-Präzisionsbearbeitungstechnologie
Die CNC-Präzisionsbearbeitungstechnologie hat sich mit dem Wachstum der Fertigungsindustrie weltweit deutlich weiterentwickelt.
Die Industrieländer sind führend in der Forschung und Entwicklung im Bereich der Fünfachsen- und Ultrapräzisionsbearbeitungstechnologie.
Die Präzision ihrer CNC-Systeme kann den Nanometerbereich erreichen.
Diese Systeme werden in der Luft- und Raumfahrt sowie in der optischen Fertigung häufig eingesetzt.
Experimentelles Programmdesign
Experimentelle Ausrüstung und Materialien
Für die Experimente wurde das Fünf-Achs-Bearbeitungszentrum DMG MORI DMU50 mit einer Spindeldrehzahl von 24,000 U/min und einer Genauigkeit von ±0.003 mm verwendet.
Die Hersteller fertigen das Werkstück aus der Flugzeugaluminiumlegierung 7075 mit den Abmessungen 100 × 80 × 60 mm und einer Härte von HB150.
Zur Gewährleistung der Bearbeitungssteifigkeit verwenden die Bediener einen Mitsubishi-Hartmetall-Schaftfräser mit 12 mm Durchmesser und einem Überhang von 36 mm.
Auswahl von Prozessparametern
Die Forscher entwarfen auf Grundlage der vorexperimentellen Daten ein orthogonales Experiment mit drei Faktoren und fünf Ebenen.
Die Forscher legten den Schnittgeschwindigkeitsbereich auf 100–300 m/min in 50-m/min-Intervallen fest; die Vorschubgeschwindigkeit wurde auf 0.05–300 m/min eingestellt.
Die Forscher stellten den Vorschub in fünf Stufen von 0.05 bis 0.25 mm/z ein und nahmen die Schnitttiefe in 5-mm-Schritten von 0.2 mm bis 1.0 mm vor.
Der Assistent zur Versuchsplanung erstellte eine orthogonale L25-Tabelle für 25 Parameterkombinationstests.
Der Bearbeitungspfad übernimmt die Konturstrategie und die radiale Schnitttiefe wird auf 30 % des Werkzeugdurchmessers gehalten.
Prüfverfahren und Bewertungsindizes
Die Forscher haben die Oberflächenrauheit Ra mit dem Alicona InfiniteFocus G5 3D-Profiler anhand der folgenden Formel gemessen.
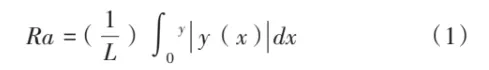
Forscher charakterisieren die Maßgenauigkeit durch die wahre Rundheitsabweichung E, die wie folgt berechnet wird.

Wobei R max – maximaler Radius, mm
R min – Mindestradius, mm
Der umfassende Bewertungsindex Q der bearbeiteten Oberflächenqualität basiert auf dem folgenden gewichteten Berechnungsmodell.
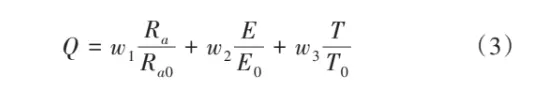
Wobei R a0 , E 0 , T 0 – Oberflächenrauheit, wahre Rundheit bzw. Bearbeitungszeit – der Referenzwert
w₁ , w₂ , w₃ – Gewichtungskoeffizienten, und w₁ + w₂ + w₃ = 1
Die Forscher berechneten die Werkzeugverschleißrate VB, indem sie die Verschleißbreite der Rückseite maßen.
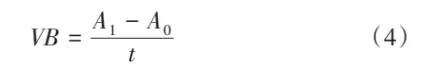
Wobei A 1 – Werkzeugfläche nach Verschleiß, mm²
A 0 – anfängliche Werkzeugfläche, mm²
t – Schnittzeit, min
Forscher geben Daten in Minitab 19 für ANOVA ein, um Prozessparameter zu modellieren und zu optimieren.
Die Bediener kontrollierten während des Messvorgangs die Umgebungstemperatur auf 20 ± 0.5 °C und die Luftfeuchtigkeit auf 45 % ± 5 %.
Optimierung der Prozessparameter
Auswirkungen der Schnittgeschwindigkeit auf die Bearbeitungsgenauigkeit
Versuchsdaten (Tabelle 1) zeigen, dass die Schnittgeschwindigkeit (100–300 m/min) die Bearbeitungsgenauigkeit nichtlinear beeinflusst.
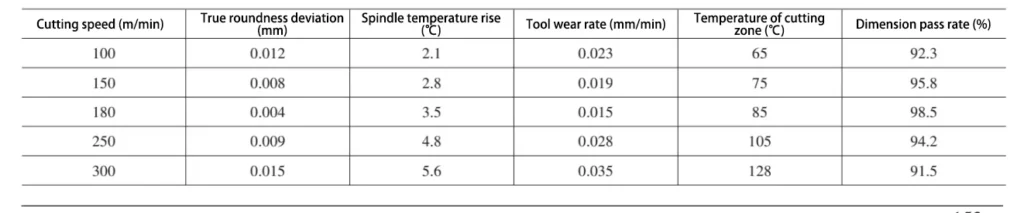
Bei 180 m/min Schnittgeschwindigkeit erreicht das Werkstück optimale Maßgenauigkeit mit einer wahren Rundheitsabweichung von 0.004 mm.
Tabelle 1 Einfluss der Schnittgeschwindigkeit auf die Bearbeitungsgenauigkeit (Vorschub: 0.08 mm/z, Schnitttiefe: 0.6 mm)
Beim Experiment wurde eine Schnittgeschwindigkeit von 180 m/min verwendet, wobei der Spindeltemperaturanstieg innerhalb von 3.5 °C gehalten wurde.
Die Bediener reduzierten den Werkzeugverschleiß auf 0.015 mm/min. Darüber hinaus erhöhte sich die qualifizierte Werkstückgrößenrate auf 98.5 %.
Einfluss des Vorschubs auf die Oberflächenqualität
Das Vorschubintervall beträgt 0.05–0.25 mm/z und korreliert positiv mit der Oberflächenrauheit Ra.
Die beste Oberflächenqualität erzielten die Forscher bei einem Vorschub von 0.08 mm/z und einem Ra-Wert von 0.4 μm.
Eine SEM-Beobachtung zeigt, dass bei einem Vorschub von 0.08 mm/z die Schneidspuren des Werkzeugs gleichmäßig sind und weder Risse noch Anhaftungen aufweisen.
Nachdem der Vorschub auf 0.15 mm/z erhöht wurde, traten auf der Oberfläche periodische Wellen auf und der Ra-Wert stieg auf 0.8 μm.
Analyse der Schnitttiefenoptimierung
Die Schnitttiefe lag zwischen 0.2 und 1.0 mm und zeigte eine signifikante Wechselwirkung mit der Bearbeitungseffizienz und der Oberflächenqualität.
Die Datenanalyse zeigt, dass bei einer Schnitttiefe von 0.6 mm ein optimales Gleichgewicht mit einer Abtragsleistung von 43.2 cm³/min und einem Ra-Wert unter 0.5 μm erreicht wird.
Der Schnittkrafttest zeigt ein Radial-Axial-Kraftverhältnis von 1.8:1, wobei die Werkzeugschwingungsamplitude innerhalb von 2.5 μm gehalten wird.
Studie zur Auswahl der Kühlmethode
Wir haben drei Kühlmethoden verglichen: Trockenschneiden, Nasskühlung und MQL.
Im Experiment wurde die MQL-Öl-Luft-Gemisches-Flussrate auf 60 ml/h und der Luftdruck auf 0.5 MPa eingestellt.
MQL reduzierte die Oberflächenrauheit des Werkstücks im Vergleich zur Nasskühlung um 28 % auf Ra 0.35 μm.
MQL spart im Vergleich zur Nasskühlung 95 % Schneidflüssigkeit und reduziert so die Kosten und die Umweltbelastung erheblich.
Intelligente Steuerungsstrategie
Werkzeugkompensationstechnologie
Basierend auf den Messdaten des optischen Werkzeugmessgeräts OMP60 von Renishaw wird ein Modell zur Vorhersage des Werkzeugverschleißes erstellt.
Bei experimentellen Messungen des Werkzeugs während des Schneidens von 180 Minuten wurde der Spitzenbogenradius von 0.8 mm auf 1.2 mm erhöht und der Werkzeugrückwinkel von 12 ° auf 8.5 ° verringert.
Durch die Verfolgung des Werkzeugverschleißstatus in Echtzeit berechnet das System automatisch den Kompensationsbetrag und aktualisiert die Werkzeugpositionsdaten.
Die Kompensationsstrategie verwendet eine segmentierte Kompensationsmethode. Wenn der Verschleiß weniger als 0.1 mm beträgt, wird eine einmalige Kompensation angewendet.
Wenn der Verschleiß 0.1 mm überschreitet, wird eine schrittweise Kompensation verwendet. In diesem Fall überschreitet der Kompensationsbetrag pro Schritt nicht 0.05 mm.
Experimente zeigen, dass die Kompensationsstrategie die Genauigkeit um 35 % verbesserte, die Werkzeuglebensdauer um das 1.8-fache verlängerte und die Kosten um 22 % senkte.
Entwurf eines Echtzeit-Überwachungssystems
Die Entwickler verwendeten Multisensorfusion und Sensoren, um ein Echtzeit-Überwachungssystem zu erstellen.
Das System verwendet eine PXI-Plattform zur Datenerfassung und -verarbeitung und ermöglicht die gleichzeitige Überwachung von Schnittkraft, Vibration und Temperatur.
Die experimentellen Daten zeigen (siehe Abb. 1), dass die Oberflächenrauheit um 52 % zunimmt, wenn sich die Schnittkraft um mehr als 20 % des eingestellten Wertes ändert.
Wenn die Schwingungsamplitude 2.5 μm überschreitet, erhöht sich der Rundheitsfehler um 0.008 mm.
Wenn die Temperatur in der Schneidzone 120 °C übersteigt, erfährt das Werkstück eine deutliche thermische Verformung.
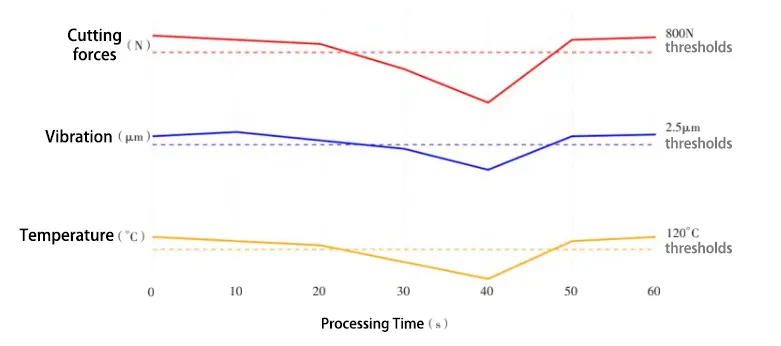
Hinweis: Abtastfrequenz: Schnittkraft 20 kHz, Vibration 50 kHz, Temperatur 50 Hz, Daten gefiltert.
Adaptiver Regelalgorithmus
Ein Fuzzy-Neuronalnetzwerk-Algorithmus ermöglicht die Echtzeit-Optimierung der Bearbeitungsparameter. Das Schnittkraft-Steuerungsmodell sieht wie folgt aus.
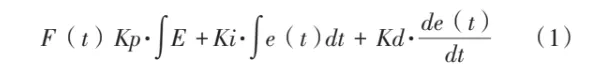
Dabei ist: F(t) der Ausgabewert der Schnittkraft; e(t) der Schnittkraftfehler;
Kp, Ki, Kd sind PID-Parameter.
Adaptive Tuning-Regel.
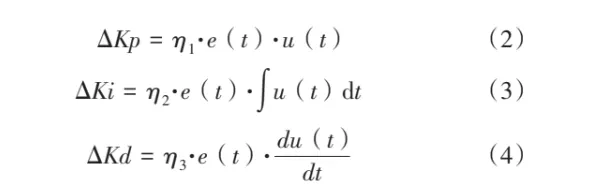
Wobei η1Die2Die3 – Lernrate
u(t)-Steuermenge
Die experimentellen Ergebnisse zeigen, dass die Schwankung der Schnittkraft um 45 % reduziert und die Bearbeitungsgenauigkeit um 32 % verbessert wird, wenn dieser Algorithmus verwendet wird.
Fehlerkompensationsmethode
Messungen mit einem Laserinterferometer lieferten geometrische Fehlerdaten zur Erstellung von 21 Kompensationsmodellen.
Messdaten zeigen, dass das Kompensationssystem auf Messdaten basiert, um ein räumliches Fehlerabbildungsraster zu erstellen, der Rasterabstand ist auf 50 mm eingestellt.
Bei einer Vorschubgeschwindigkeit von 6,000 mm/min realisierte das System eine Echtzeitkompensation im Submikrometerbereich.
Nach der Kompensation sank der Zylindrizitätsfehler von 0.018 mm auf 0.006 mm, der Konturfehler von 0.025 mm auf 0.008 mm, wodurch die Genauigkeit um 65 % verbessert wurde.
Fazit
Durch Experimente und Datenanalyse wurde ein CNC-Optimierungsschema für eine effiziente Präzisionsbearbeitung entwickelt.
Die Studie zeigt, dass die optimale Kombination von Schnittparametern die Bearbeitungsgenauigkeit und -effizienz deutlich verbessern kann.
Intelligente Regelungsstrategien erhöhen die Bearbeitungsstabilität und unterstützen den Prozess.
Die Ergebnisse der experimentellen Validierung zeigen, dass das Optimierungsschema die Produktivität erheblich steigern kann.
Gleichzeitig wird die erforderliche Bearbeitungsgenauigkeit gewährleistet. Daher ist das Schema für technische Anwendungen von großem Wert.
Zukünftige Forschung wird sich mit KI-Anwendungen in der CNC-Bearbeitung für eine intelligentere Fertigung befassen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

