
- mostbet-bets.com
- Pinco-Spielautomat
- Farabet Casino online
- mostbet az
- mostbet az
- Pinup-Aze
- Pinup-Casino
- Stift
- Mostbet
- Stift
- mostbet kz
- Kasino-Mostbet
- Pinup Az
- mostbet az
- 1 Gewinn az
- mosbet kz
- mostbet kz
- mosbet
- mostbet az
- am meisten online
- Misli Casino
- pin up kz
- Mostbet
- Pin-up az
- Pin-up az
- Mostbet
- Pin-up-Casino
- 1xbet Casino
- hochstecken
- Pinco-Spielautomat
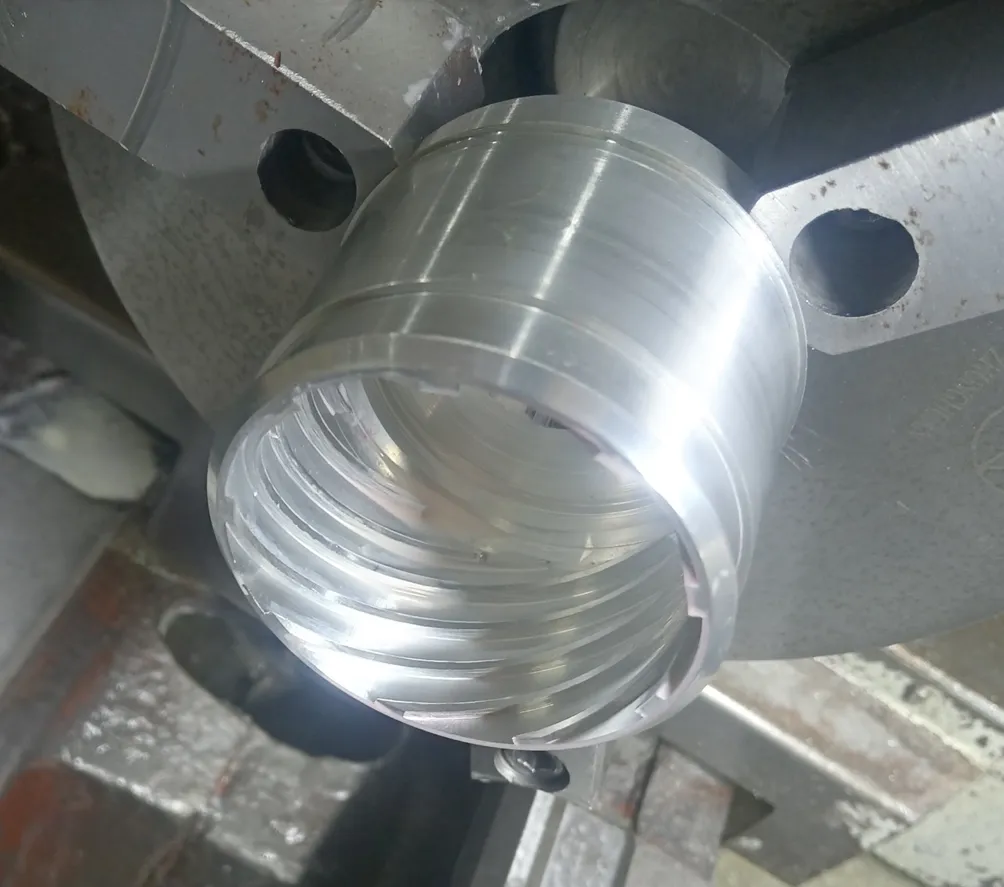
Sind Ihnen in Magnetschwebe-Vakuumpumpen schon einmal diese Nutbauteile mit extrem großem Gewindegang und hoher Gewindesteigung begegnet?
Das Programmieren ist nicht der schwierigste Teil dieser Arbeit – die eigentliche Herausforderung liegt im Bearbeitungsprozess und den Details.
Ein kleiner Fehler genügt, um die Präzisionsanforderungen der Zeichnung nicht zu erfüllen. Heute besprechen wir, wie man eine präzise und stabile Bearbeitung dieser beiden Gewindearten erreicht.
Kategorie 1: Zylindrische Innengewinde gleicher Höhe
Sowohl der Gewindescheitel als auch der Gewindegrund liegen auf der zylindrischen Oberfläche und wirken sauber und ordentlich.
Die Bearbeitung dieser Teile führt jedoch zu erheblichen Vibrationen und ist anfällig für Werkzeugverschleiß.
Bei herkömmlicher Programmierung mit mehreren Schnittdurchgängen ist im letzten Durchgang oft eine Nachbearbeitung erforderlich, was zu instabilen Abmessungen führt.
Schlüsseltechniken
Schichtweises Schneiden + Jeden Kopf einzeln bearbeiten. Nicht dieselbe Schicht für alle Köpfe gleichzeitig bearbeiten.
Stattdessen sollte jeder Bearbeitungskopf nacheinander bearbeitet werden – vom Schruppen bis zum Fertigen –, bevor mit dem nächsten fortgefahren wird.
Dieser Ansatz verhindert Inkonsistenzen, die durch kumulative Systemfehler und Werkzeugverschleiß entstehen.
Kategorie Zwei: Gewindespitzen auf zylindrischen Oberflächen, Nutböden auf konischen Oberflächen
Dies ist komplizierter, da der Gewindegrund konisch ist. Bei der Programmierung müssen Sie daher nicht nur Steigung und Anzahl der Gewindegänge berechnen, sondern auch die Konizitätsänderungen berücksichtigen.
Das technische Personal hat mit einer maximalen Vorschublänge von 280 mm und 14 Vorgängen gearbeitet. Wenn das Programm nicht korrekt geschrieben ist, kommt es zu Werkzeugwegsprüngen, die das Gewindeprofil beschädigen.
Programmierkern
Berechnung der Verjüngungsneigung + Makrovariablen zur Steuerung des X- Ursprungs für jede Schicht. Umrechnung der Verjüngung in die Änderung der X -Koordinate pro Millimeter Z - Bewegung (Neigung K ).
Passen Sie anschließend während des Schneidens jeder Schicht die X- Koordinate dynamisch anhand der Z- Position in Echtzeit an . Nachfolgend finden Sie ein praktisches Programm, das von unseren Technikern verwendet wurde (9-gängiges Innengewinde):
Das technische Personal nutzte ein Makroprogramm zur einfachen Fehlersuche und Wiederverwendung. Die Parameter wurden anhand der Zeichnung eingestellt: 88 mm Leitungslänge, 9 Windungen, Material: Aluminium.
Nachfolgend das Programm zur Bearbeitung eines mehrgängigen Innengewindes mit großer Steigung:

Nachfolgend das Verarbeitungsvideo.
FAQ
Was sind hochprofilige zylindrische Innengewinde und wo werden sie eingesetzt?
Hochwertige zylindrische Innengewinde spielen eine wichtige Rolle bei Präzisionsbauteilen wie beispielsweise Magnetschwebe-Vakuumpumpen. Sie weisen oft extrem große Steigungen und mehrere Gewindegänge auf, was eine sorgfältige Programmierung und Bearbeitung erfordert, um die strengen Anforderungen an Abmessungen und Oberflächengüte zu erfüllen.
Warum ist die Bearbeitung von zylindrischen Innengewinden mit gleicher Höhe so schwierig?
Gleichhohe Innengewinde stellen aufgrund von Vibrationen und schnellem Werkzeugverschleiß beim Schneiden eine Herausforderung dar. Konventionelle Mehrpassbearbeitung kann insbesondere beim Schlichten zu instabilen Endmaßen führen. Schichtweises Schneiden und die sequentielle Bearbeitung jedes Gewindekopfes tragen zur Maßstabilität bei und reduzieren kumulative Fehler.
Wie erschweren konische Innengewinde die Bearbeitung?
Innengewinde mit konischem Boden weisen Nuten auf einer Kegelfläche auf, was die Programmierung komplexer gestaltet. Maschinenbediener müssen die Kegelneigung, die Steigung und die Anzahl der Gewindegänge präzise berechnen. Werden diese Faktoren nicht berücksichtigt, kann dies zu Werkzeugwegsprüngen und Verzerrungen des Gewindeprofils führen, insbesondere bei Gewinden mit großer Steigung und mehreren Gewindegängen.
Welche Programmierstrategien gewährleisten Präzision bei internen Threads mit großem Vorlauf und mehreren Startpunkten?
Die Präzision wird durch die Berechnung der Kegelneigung (Neigung K) und die dynamische Steuerung der X-Koordinate für jede Z-Achsen-Schicht mithilfe von Makrovariablen erreicht. Dadurch wird sichergestellt, dass sich jede Schnittschicht in Echtzeit anpasst, die Gewindegeometrie erhalten bleibt und Fehler durch Werkzeugdurchbiegung oder Verschleiß reduziert werden.
Warum ist die sequentielle Bearbeitung von Gewinden wichtig für Innengewinde?
Die Bearbeitung jedes Gewindekopfes vom Schruppen bis zum Fertigen, bevor mit dem nächsten fortgefahren wird, verhindert Ungenauigkeiten durch Systemfehler und Werkzeugverschleiß. Dieses sequentielle Vorgehen gewährleistet gleichmäßige Gewindeabmessungen über alle Gewindeansätze hinweg und verbessert die Zuverlässigkeit hochpräziser Bauteile.
Wie kann die Makroprogrammierung die Effizienz der Innengewindebearbeitung verbessern?
Makroprogramme ermöglichen es dem Fachpersonal, wiederkehrende Berechnungen zu automatisieren, Schnittkoordinaten dynamisch anzupassen und die Fehlersuche zu vereinfachen. Durch die Festlegung von Parametern wie Steigung, Anzahl der Gewindegänge und Materialeigenschaften gewährleistet die Makroprogrammierung eine konsistente und reproduzierbare Bearbeitung komplexer Innengewinde mit hoher Steigung und mehreren Gewindegängen.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

