
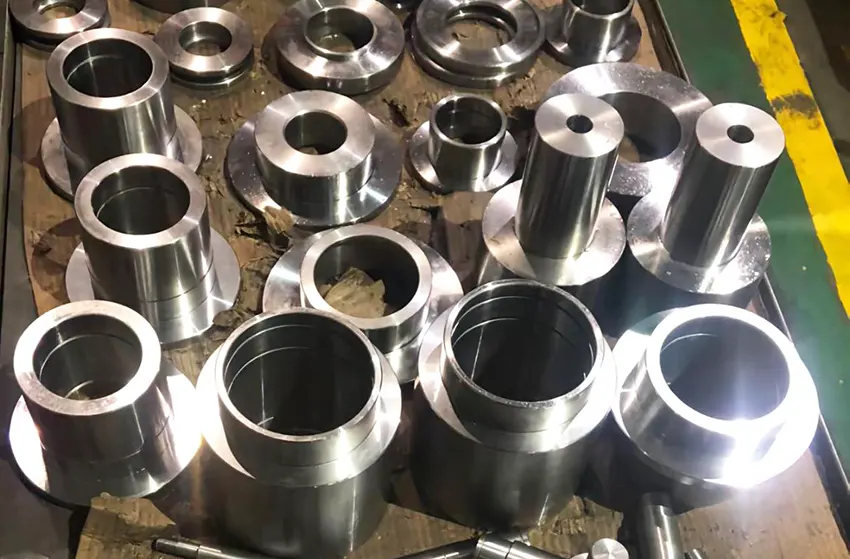
In der Produktion klassifizieren Hersteller unregelmäßig geformte Teile üblicherweise als Formteile. Diese Teile weisen aufgrund ihrer spezifischen Verwendung einzigartige strukturelle Merkmale auf.
Die technischen Anforderungen an Formteile variieren je nach Funktion und Einsatzumgebung. Daher gibt es keine feste Regel, die für alle Formteile gilt.
Formteile haben keine regelmäßige Gestalt. Sie werden hauptsächlich in der Produktion eingesetzt, um das Problem der Positionierung und Spannung des Werkstücks zu lösen.
Die Serienproduktion von Teilen gewährleistet die Genauigkeit der Teileverarbeitung, erfüllt die Anforderungen der Spannvoraussetzungen, verkürzt die Verarbeitungszeit und verbessert die Produktionseffizienz.
Wie in Abbildung 1 dargestellt, weisen die Teile komplexe Formen und Strukturen auf. Sie erfordern eine Mehrflächenbearbeitung und hohe Bearbeitungsgenauigkeit.

In solchen Fällen kann die Bearbeitung nicht direkt mit einem Schraubstock auf einem Dreiachsen-Bearbeitungszentrum abgeschlossen werden.
Um dieses Problem zu lösen, haben die Ingenieure eine Reihe von Vorrichtungen entwickelt, die den Bearbeitungsprozess unterstützen.
Diese Vorrichtungen ermöglichen ein schnelles und einfaches Einspannen, gewährleisten Bearbeitungsgenauigkeit und verbessern die Produktionseffizienz.
Teileeigenschaften und technische Anforderungen
Teileeigenschaften.
Die maximale Profilgröße 3 (Zoll) × 9311 (Zoll) × 3 (Zoll) ist ein konischer Teil, der aus zwei Präzisionslöchern ø 3711 (+ 1 / – 445) und ø 0 (+ 5910 / – 0) besteht, deren Achsen sich bei 0.0005 (+ 0 / – 9450) schneiden.
Auf beiden Seiten des Teils befinden sich in der Mitte Nuten. Ein Ende des ø0.9450 verfügt über einen Klemmschlitz zur Begrenzung der Position. Das andere Ende weist Gewinde und gekrümmte Oberflächen auf.
Dieses Teil weist eine komplexe Form und Struktur auf. Es erfordert eine hohe Bearbeitungsgenauigkeit, insbesondere am Schnittpunkt der Achsen der beiden Präzisionslöcher.
Diese Schnittpunktgröße ist eine kritische Funktionsdimension und schwer zu kontrollieren.
Technologische Analyse
Die Außenabmessungen der Teile und die Anforderungen an die Oberflächenrauheit betragen nicht weniger als Ra63. Die Gesamtidee wird wie folgt verarbeitet: Rohling grob fräsen -> Fräsen -> Endform -> Fertigstellen von zwei Präzisionslöchern -> Fräsen des mittleren Schlitzes.
Fräsrohling (Prozessnummer: OP10)
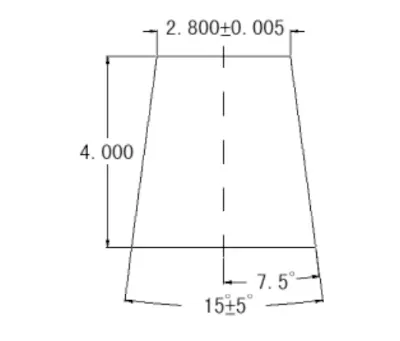
Sägen Sie das Werkstück auf die Maße 4.0 x 4.0 x 1.575 Zoll zu. Klatschen Sie den Rohling in Dickenrichtung. Verwenden Sie einen Planfräser mit ø 60 mm, um eine Seite in einem Winkel von 7.5° zur Werkstückmitte zu fräsen. Stellen Sie sicher, dass die kleine Endgröße mindestens 2.810 Zoll beträgt.
Drehen Sie anschließend das Werkstück und spannen Sie es erneut an der Dicke fest, mit der zuvor bearbeiteten Oberfläche nach unten. Richten Sie die Unterseite des Werkstücks mit einem 7.5°-Schrägblock aus.
Anschließend fräsen Sie mit einem ø60 mm Scheibenfräser die gegenüberliegende Seite in einem 15°-Winkel zur oberen bearbeiteten Fläche. Fräsen Sie abschließend die verbleibende Seite mit demselben ø60 mm Scheibenfräser.
Die andere Seite des 60-mm- Scheibenfräsers und die Seite der oberen Stufe weisen eine 15°-Kegelform auf, der Durchmesser des kleinen Endes beträgt 2.8 Zoll, wie in Abbildung 2 dargestellt.

Präzisionsfräsprofil (Verfahrensnr. OP20)
Spezielle Vorrichtung, bei der die 15°-Verjüngung des vorherigen Prozesses verwendet wird, um Spiel zu vermeiden, Druck auf die Unterseite der Schraube auszuüben, mit einer Vierachsen-Positionierungsbearbeitungsmethode, zuerst wird das kleine Bogenende der äußeren Reihe bei 0° bearbeitet, dann wird das Profil des großen Bogenendes bei 15° bearbeitet und schließlich wird ein Spiel von 7.5° hergestellt.
Die beiden Seiten der Bogenmittelachse schneiden sich bei einer Größe von 5.76, wie in Abbildung 3 dargestellt; Vorrichtungskonstruktionspunkte und der Produktionsprozess sind in Abbildung 4 dargestellt.
Abb. 4 Schematische Darstellung einer 4-Achsen-Bearbeitungsvorrichtung.
Designpunkte:
Nach dem Prinzip der Bezugskoinzidenz fallen der Rotationspunkt und der Schnittpunkt zweier Achsen zusammen, wodurch der Fehler minimiert wird.
Fertigungsprozess:
Material 45 #, die ersten beiden kleinen Stücke werden zu einem Ganzen verschweißt, und dann wird auf beiden Seiten des Bearbeitungszentrums die vierachsige Drehmittellasche zum Fräsen verwendet, eine taillenförmige Nut wird gefräst, und schließlich wird die Form mit dem vierachsigen Festwinkelbearbeitungsverfahren 3 2 und 3 3 bearbeitet.
Vierachsiges Präzisionsfräsen beider Seiten der Präzisionsbohrung (Prozessnummer OP30)
(1) Die Form aus dem vorherigen Endbearbeitungsprozess entspricht der Vorrichtungskegel mit Spielbeseitigung. Üben Sie Schraubendruck am Boden des kleinen Lochendes aus.
Fixieren Sie den Winkel mithilfe der Vier-Achsen-Positionierung bei -90° und -105°, um die beiden kleinen konischen Flächen am kleinen Ende zu bearbeiten. Drehen Sie anschließend in die 75°-Position, um Bohr- und Reibvorgänge durchzuführen.
Bearbeiten Sie in dieser Phase die Präzisionslöcher mit ø0.5910 (0 / -0.005).
(2) Unterbrechen Sie das Programm. Lösen Sie die Schrauben auf der Pleuellagerseite. Dadurch können die Schrauben auf der Pleuellagerseite Druck ausüben.
Drehen Sie das Profil mithilfe der Vierachsenpositionierung in die 105°-Position, um es grob zu fräsen. Bohren Sie abschließend die Feinbohrung mit ø0.9450 (0 /—0.005) und schneiden Sie ein Gewinde. Fräsen Sie gleichzeitig die Federnut. Dies gewährleistet die erforderliche Positionsgenauigkeit zwischen den Merkmalen.
Während der Bearbeitung ist zu prüfen, dass der Achsenschnittpunkt der beiden Feinbohrungen ø0 (5910/- 0) und ø0.005 (0/- 9450) bei der Abmessung 0 (+ 0.005/6.125) liegt, wie in Abb. 0.005 dargestellt.
Punkte zur Vorrichtungskonstruktion:
Zusätzlich zum Prinzip der Bezugsübereinstimmung ermöglicht dieses Design dem Bediener, selbst zu überprüfen, ob die Größe qualifiziert ist, ohne die Vorrichtung auseinander- und wieder zusammenbauen zu müssen.
Kleines Loch zum Fräsen von Schlitzen (Arbeitsauftragsnummer: OP40)
Spezielle Vorrichtung (wie in Abb. 5 gezeigt), Positionierung der Feinbohrung 0 5910, seitliche Klemmung mit beweglichen Backen, mit einem Drehmomentschlüssel zur Kontrolle der Klemmkraft von 2 kg, um eine Verformung der im vorherigen Prozess bearbeiteten Feinbohrungen ø0 5910 (0/- 0.005) aufgrund zu hoher Klemmkraft zu vermeiden.
Schruppen und Schlichten der Zwischennut: Bei der Bearbeitung dieses Teils ist besonderes Augenmerk auf die Wahl der Schnittmenge zu legen.
Der Werkzeugdurchmesser darf nicht zu groß sein, um die Reibungsfläche zwischen Werkzeug und Werkstück zu verringern. Reduzieren Sie Widerstand und innere Spannung, um eine Verformung des Werkstücks zu vermeiden.
Für die Schruppbearbeitung wählen Sie einen Fräser mit 20 mm Durchmesser, 𝑎p = 0.030 Zoll, 𝑓z = 0.005 Zoll, und für die Schlichtbearbeitung wählen Sie einen Fräser mit 12 mm Durchmesser, 𝑎 p = 0.2 Zoll (seitliche Schneide), 𝑓 z = 0.001 Zoll.

3.5 Schaftfräsen großer Löcher (Prozessnr. OP50)
Der Kern wird mit einem gehärteten Dreibackenspanndorn vierachsig bearbeitet. Das andere Ende wird mit einem Reitstock festgezogen.
Die Welle ist mit einer Präzisionsbohrung (ø 0.5910) versehen. Ein Stift dient zur Arretierung des Rotors. Die Kerbe ist in den Winkeln 125° und 20° eingearbeitet, wie in Abb. 6 dargestellt.

Analyse und Lösung von Bearbeitungsschwierigkeiten
Die Sicherstellung der Funktionsgröße an diesem Schnittpunkt der beiden Größenachsen ist eine Herausforderung, stellt jedoch nicht den schwierigsten Teil der Verarbeitung dar.
Der Schlüssel liegt darin, zu prüfen, ob die Teile qualifiziert sind. Die Größe der Verwendung der drei Koordinaten ist schwierig effektiv zu kontrollieren, da es sich um eine virtuelle Schnittmenge handelt.
Es ist sehr leicht, kleine Ergebnisse zu produzieren, die das Phänomen signifikanter, irreführender Testergebnisse weiter vorantreiben.
Um das Problem des Autors entsprechend der Absicht des Designers und der Verwendung der Funktionalität zu untersuchen, wurde eine spezielle Inspektionsvorrichtung (Abbildung 7) entwickelt.
Die drei Messungen haben gezeigt, dass die Tabellensprünge im Bereich von 0.010 berechtigt sind.
Prinzip der Prüfvorrichtung.
Dieser Teil benötigt einen anderen Teil, um zu einem Mechanismus zu werden, der seine Rolle spielen kann.
Nach dem Zusammenfügen der beiden Teile schneiden sich die Achsen in einem Punkt. Dieser Schnittpunkt wurde vom Designer als Drehpunkt des Steins verwendet.
Dies liegt daran, dass der Drehpunkt während der Bewegung nicht die ideale Position beibehält.
Während sich der Rotationspunkt in Richtung Kugelmittelpunkt bewegt, berührt die Prozentanzeige die Kugeloberfläche und liefert an jedem Punkt gleichbleibende Messwerte.
Die geschickte Anwendung dieses Prinzips, das mit einem Drei-Prozent-Messgerät getestet werden kann, besteht darin, in verschiedene Richtungen zu laufen.
Dies hilft dabei, die Komponente jeder Richtung des Rundlaufs zu erkennen.
Dadurch können mehrere Teile präzise simuliert werden. Dies ist hilfreich bei der Analyse des kumulativen Fehlers in ihrer Kombination.

Vorsichtsmaßnahmen für Bearbeitungsparameter
Werkzeugauswahl
Da es sich bei dem Werkstück um eine Aluminiumlegierung handelt, sollte durch die Bearbeitung die Schärfe des Werkzeugs erhalten bleiben.
Ein bevorzugter Zweischneider erleichtert die Spanabfuhr. Für Präzisionsbohrungen sollte ein Bohrwerkzeug im Bohrbearbeitungsmodus gewählt werden.
Hinsichtlich der Werkzeugsteifigkeit ist Schnellarbeitsstahl besser geeignet, da die Schneide eines Schnellarbeitsstahlwerkzeugs im Allgemeinen schärfer ist als die eines Hartmetallwerkzeugs.
Um Spannungsverformungen beim Schneidvorgang zu verringern, sollte beim Bohren eine Spitze mit kleinerem R, einer Spanabfuhrnut und einem glatten Schneidpartikel gewählt werden.
Schnittparameter
Da es sich bei den im Bearbeitungsprozess verwendeten Fräsern ausschließlich um Vollhartmetallfräser handelt, gelten folgende Schnittparameter.
Schnittgeschwindigkeit Vc = 300 ~ 600 (m/min).
Schruppfräsen axiale Schnitttiefe 𝑎 p = 0.75 ~ 1.50 (mm).
Die Endschnitttiefe beträgt 𝑎 p = 0.10 mm.
Schruppschräge pro Zahn 𝑓 z = 0.10 mm; Fertigschräge pro Zahn 𝑓 z = 0.10 mm.
Die Entformungsschräge pro Zahn beträgt beim Schruppen 𝑓 z = 0.10 mm und beim Schlichten 𝑓 z = 0.05 mm.
Da Aluminiumteile zwar eine gute Schneidleistung aufweisen, sich jedoch leicht verformen, sollten die Schneidparameter den folgenden Grundsätzen folgen: hohe lineare Geschwindigkeit Vc, kleiner axialer Formzug 𝑎p und großer Vorschub F.
Vorsichtsmaßnahmen bei der Bearbeitung
(1) Die Festigkeit von Aluminium ist gering. Wenn im letzten Teil des Klemmvorgangs der größte Teil des Materials entfernt wird, muss auf die Methode geachtet werden, um eine übermäßige Klemmkraft aufgrund von Klemmverformungen zu vermeiden.
Um die Klemmkraft bei Bedarf konstant zu halten, kann ein Drehmomentschlüssel verwendet werden.
(2) Die Größe des Werkstücks ist sehr groß und ein großer Teil der Maschine hängt von der Genauigkeit der Werkzeugmaschine ab.
Bei jeder Einstellung der Maschine sollten Sie die Wiederholgenauigkeit der Werkzeugmaschine und den Abstand der vier Achsen überprüfen, um die entsprechende Kompensation vorzunehmen.
(3) Überprüfen Sie die Genauigkeit der Vorrichtung und die Übereinstimmungsgenauigkeit mit den vier Achsen.
Fazit
Durch wiederholte Schnittüberprüfung, den oben beschriebenen Bearbeitungsprozess dieses Teils und eine bequeme und zuverlässige Klemmung lässt sich die Bearbeitungsgenauigkeit leicht sicherstellen und ist stabil.
Die Erkennungsgenauigkeit des speziellen Prüfwerkzeugs ist sehr zuverlässig. Die Kunden würdigen einstimmig die Bearbeitung und Prüfung dieses Teils.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

