
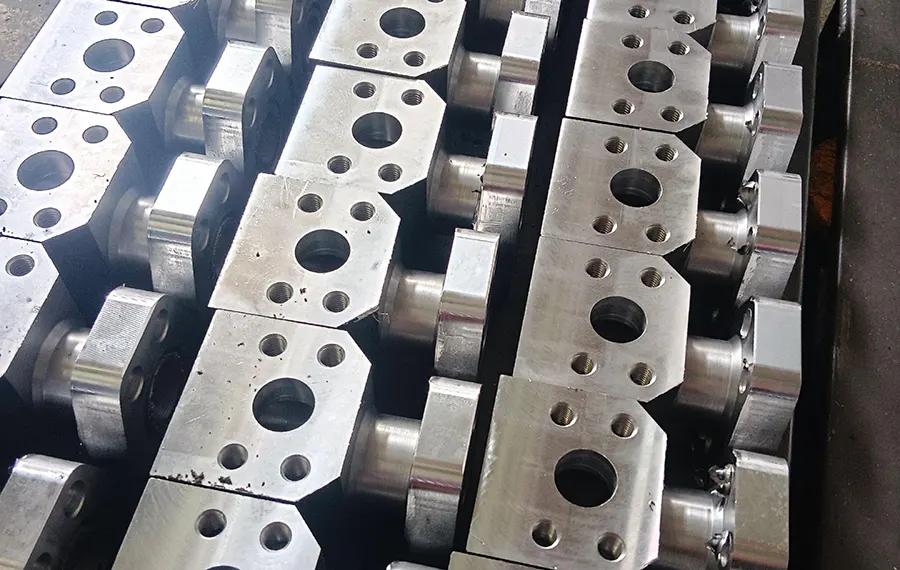
Como núcleo de la fabricación moderna, la tecnología NC impacta directamente en la calidad y la eficiencia del producto.
El auge de la industria aeroespacial y la fabricación de alta gama exige una mayor precisión de mecanizado y calidad de superficie.
El mecanizado tradicional tiene dificultades para satisfacer demandas de superficies complejas, alta precisión y alta eficiencia.
Por lo tanto, es de gran importancia realizar un estudio en profundidad sobre la aplicación de la tecnología CNC en el mecanizado de precisión.
Esto implica optimizar parámetros y procesos para mejorar el rendimiento de fabricación.
Este estudio examina la optimización CNC para el mecanizado de precisión utilizando experimentos y análisis de datos.
Estado actual de la tecnología de mecanizado de precisión CNC
La tecnología de mecanizado de precisión CNC ha avanzado significativamente en todo el mundo gracias al crecimiento de la industria manufacturera.
Los países desarrollados lideran la I+D en tecnología de mecanizado de cinco ejes y de ultraprecisión.
La precisión de sus sistemas CNC puede alcanzar el nivel nanométrico.
Las industrias utilizan ampliamente estos sistemas en la fabricación aeroespacial y óptica.
Diseño de programas experimentales
Equipos y materiales experimentales
En los experimentos se utilizó el centro de mecanizado de cinco ejes DMG MORI DMU50 con una velocidad de husillo de 24,000 rpm y una precisión de ±0.003 mm.
Los fabricantes fabrican la pieza de trabajo a partir de una aleación de aluminio 7075 de grado aeronáutico con dimensiones de 100 × 80 × 60 mm y una dureza HB150.
Los operadores utilizan una fresa de carburo Mitsubishi de φ12 mm con un voladizo de 36 mm para lograr rigidez de mecanizado.
Selección de parámetros de proceso
Los investigadores diseñaron un experimento ortogonal de cinco niveles y tres factores basado en los datos preexperimentales.
Los investigadores establecieron el rango de velocidad de corte entre 100 y 300 m/min con intervalos de 50 m/min; la velocidad de alimentación se estableció entre 0.05 y 300 m/min.
Los investigadores establecieron la velocidad de alimentación de 0.05 a 0.25 mm/z en 5 niveles y llevaron la profundidad de corte de 0.2 mm a 1.0 mm en intervalos de 0.2 mm.
El Asistente de Diseño de Experimentos creó una tabla ortogonal L25 para 25 pruebas de combinación de parámetros.
La trayectoria de mecanizado adopta la estrategia de contorneado y la profundidad radial de corte se mantiene en el 30% del diámetro de la herramienta.
Métodos de prueba e índices de evaluación
Los investigadores midieron la rugosidad de la superficie Ra con el perfilador 5D Alicona InfiniteFocus G3 utilizando la siguiente fórmula.
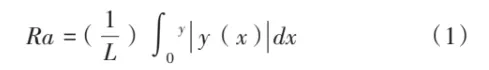
Los investigadores caracterizan la precisión dimensional mediante la desviación de redondez real E, calculada de la siguiente manera.

Donde R max – radio máximo, mm
R min – radio mínimo, mm
El índice de evaluación integral Q de la calidad de la superficie mecanizada adopta el siguiente modelo de cálculo ponderado.
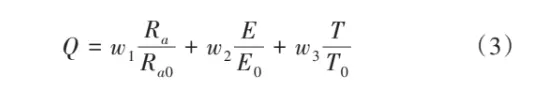
Donde R a0 , E , T 0 – rugosidad superficial, redondez real y tiempo de mecanizado, respectivamente, el valor de referencia
w 1 , w 2 , w 3 – coeficientes de ponderación, y w 1 + w 2 + w 3 = 1
Los investigadores calcularon la tasa de desgaste de la herramienta VB midiendo el ancho de desgaste de la cara posterior.
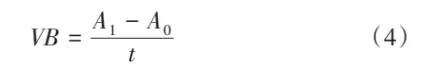
Donde A 1 – área de la herramienta después del desgaste, mm2
A 0 – área inicial de la herramienta, mm2
t – tiempo de corte, min
Los investigadores ingresan datos en Minitab 19 para ANOVA para modelar y optimizar los parámetros del proceso.
Los operadores controlaron la temperatura ambiente a 20 ± 0.5 °C y la humedad al 45 % ± 5 % durante el proceso de medición.
Optimización de parámetros de proceso
La velocidad de corte influye en la precisión del mecanizado
Los datos experimentales (Tabla 1) muestran que la velocidad de corte (100-300 m/min) afecta la precisión del mecanizado de forma no lineal.
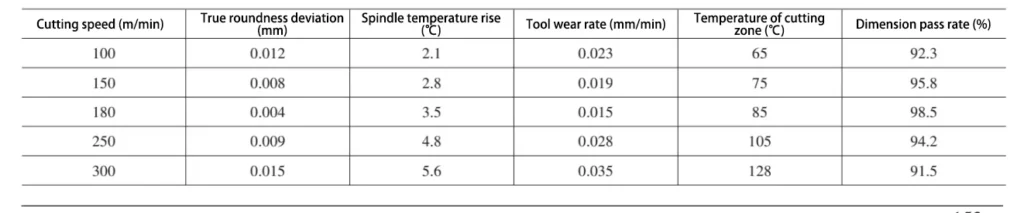
A una velocidad de corte de 180 m/min, la pieza de trabajo alcanza una precisión dimensional óptima con una desviación de redondez real de 0.004 mm.
Tabla 1 Efecto de la velocidad de corte en la precisión del mecanizado (avance: 0.08 mm/z, profundidad de corte: 0.6 mm)
El experimento utilizó una velocidad de corte de 180 m/min, manteniendo el aumento de temperatura del husillo dentro de los 3.5 °C.
Los operadores redujeron el desgaste de la herramienta a 0.015 mm/min. Además, el índice de calidad del tamaño de la pieza aumentó al 98.5 %.
Influencia de la alimentación en la calidad de la superficie
El intervalo de velocidad de alimentación es de 0.05 a 0.25 mm/z y se correlaciona positivamente con la rugosidad de la superficie Ra.
Los investigadores obtuvieron la mejor calidad de superficie a una velocidad de alimentación de 0.08 mm/z, con un valor Ra de 0.4 μm.
La observación SEM muestra que con un avance de 0.08 mm/z, las trazas de corte de la herramienta son uniformes, sin desgarros ni adherencias.
Después de que la alimentación aumentó a 0.15 mm/z, la superficie aparecieron ondulaciones periódicas y el valor Ra aumentó a 0.8 μm.
Análisis de optimización de la profundidad de corte
La profundidad de corte varió de 0.2 a 1.0 mm, mostrando una interacción significativa con la eficiencia del mecanizado y la calidad de la superficie.
El análisis de datos muestra que una profundidad de corte de 0.6 mm logra un equilibrio óptimo con una eficiencia de eliminación de 43.2 cm³/min y un Ra por debajo de 0.5 μm.
La prueba de fuerza de corte muestra una relación de fuerza radial a axial de 1.8:1, con una amplitud de vibración de la herramienta mantenida dentro de 2.5 μm.
Estudio de selección del método de enfriamiento
Comparamos tres métodos de enfriamiento: corte seco, enfriamiento húmedo y MQL.
El experimento estableció el caudal de la mezcla de aceite y aire MQL en 60 ml/h y la presión del aire en 0.5 MPa.
MQL redujo la rugosidad de la superficie de la pieza de trabajo en un 28% a Ra 0.35 μm en comparación con el enfriamiento húmedo.
MQL ahorra el 95% de fluido de corte en comparación con el enfriamiento húmedo, lo que reduce significativamente el costo y el impacto ambiental.
Estrategia de control inteligente
Tecnología de compensación de herramientas
Basado en los datos de medición del instrumento de ajuste de herramientas óptico Renishaw OMP60 para establecer un modelo de predicción del desgaste de la herramienta.
En la herramienta medida experimentalmente durante el corte de 180 min, el radio del arco de la punta aumentó de 0.8 mm a 1.2 mm y el ángulo posterior de la herramienta se redujo de 12 ° a 8.5 °.
Al rastrear el estado de desgaste de la herramienta en tiempo real, el sistema calcula automáticamente la cantidad de compensación y actualiza los datos de posición de la herramienta.
La estrategia de compensación adopta un método de compensación segmentado. Cuando el desgaste es inferior a 0.1 mm, se aplica una compensación única.
Cuando el desgaste supera los 0.1 mm, se utiliza una compensación paso a paso. En este caso, la compensación por paso no supera los 0.05 mm.
Los experimentos muestran que la estrategia de compensación mejoró la precisión en un 35%, extendió la vida útil de la herramienta 1.8 veces y redujo los costos en un 22%.
Diseño de sistemas de monitoreo en tiempo real
Los desarrolladores utilizaron fusión de múltiples sensores y sensores para crear un sistema de monitoreo en tiempo real.
El sistema utiliza una plataforma PXI para la adquisición y procesamiento de datos, realizando el monitoreo simultáneo de la fuerza de corte, la vibración y la temperatura.
Los datos experimentales muestran (ver Figura 1) que la rugosidad de la superficie aumenta en un 52% cuando la fuerza de corte cambia en más del 20% del valor establecido.
Cuando la amplitud de vibración supera los 2.5 μm, el error de redondez aumenta en 0.008 mm.
Cuando la temperatura de la zona de corte supera los 120 °C, la pieza de trabajo sufre una deformación térmica evidente.
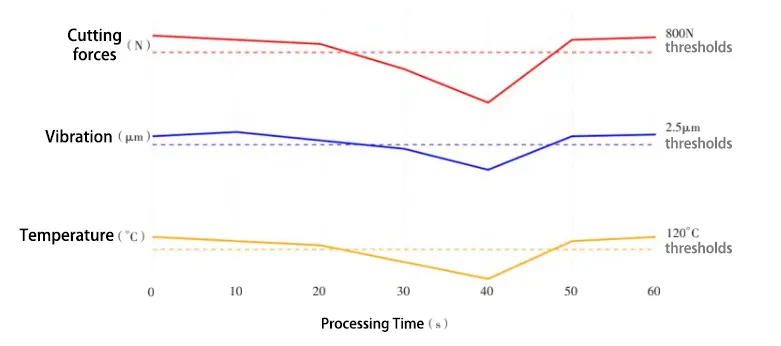
Nota: Frecuencia de muestreo: fuerza de corte 20 kHz, vibración 50 kHz, temperatura 50 Hz, datos filtrados.
Algoritmo de control adaptativo
Un algoritmo de red neuronal difusa permite la optimización de parámetros de mecanizado en tiempo real. El modelo de control de la fuerza de corte es el siguiente.
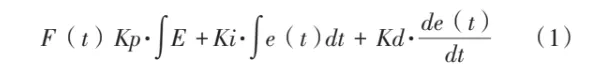
Donde: F(t) es el valor de salida de la fuerza de corte; e(t) es el error de fuerza de corte;
Kp, Ki, Kd son parámetros PID.
Regla de ajuste adaptativo.
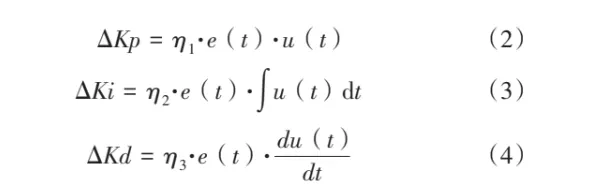
Donde η1La2La3 – tasa de aprendizaje
cantidad de control u(t)
Los resultados experimentales muestran que la fluctuación de la fuerza de corte se reduce en un 45% y la precisión del mecanizado mejora en un 32% después de utilizar este algoritmo.
Método de compensación de errores
Las mediciones del interferómetro láser proporcionaron datos de error geométrico para establecer 21 modelos de compensación.
Los datos medidos muestran que el sistema de compensación se basa en datos medidos para establecer una cuadrícula de mapeo de error espacial, el espaciado de la cuadrícula se establece en 50 mm.
A una velocidad de alimentación de 6,000 mm/min, el sistema realizó una compensación en tiempo real a nivel submicrónico.
Después de la compensación, el error de cilindricidad se redujo de 0.018 mm a 0.006 mm y el error de contorno de 0.025 mm a 0.008 mm, mejorando la precisión en un 65 %.
Conclusión
Se desarrolló un esquema de optimización CNC para un mecanizado de precisión eficiente a través de experimentos y análisis de datos.
El estudio muestra que la combinación óptima de parámetros de corte puede mejorar significativamente la precisión y la eficiencia del mecanizado.
Las estrategias de control inteligente mejoran la estabilidad del mecanizado y respaldan el proceso.
Los resultados de la validación experimental muestran que el esquema de optimización puede mejorar significativamente la productividad.
Al mismo tiempo, garantiza la precisión de mecanizado requerida. Por lo tanto, este sistema resulta muy útil para aplicaciones de ingeniería.
Las investigaciones futuras explorarán las aplicaciones de IA en el mecanizado CNC para una fabricación más inteligente.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

