
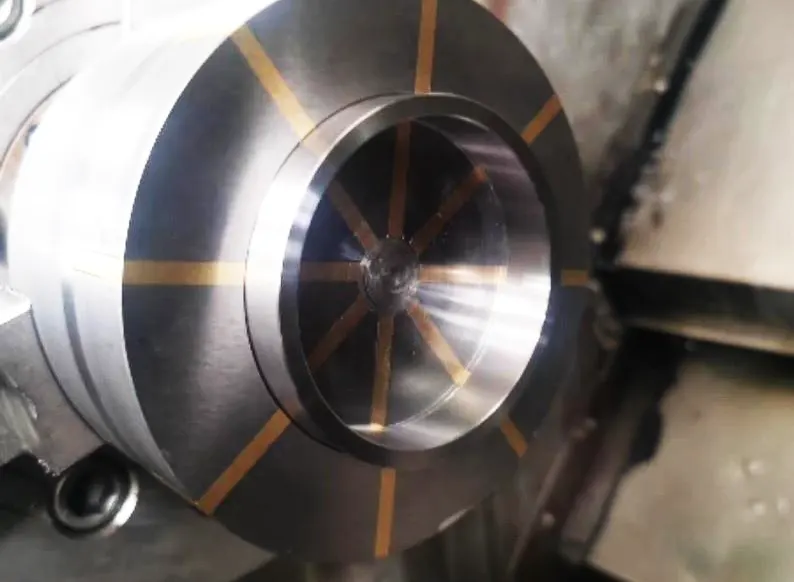
Una máquina de escudo es un tipo de maquinaria de ingeniería que se utiliza específicamente para la excavación de túneles. Sus componentes de anillo de sellado, junto con otros sellos auxiliares (como anillos de retención de poliuretano y anillos de sellado de caucho de nitrilo), forman un sistema de sellado completo.
Este sistema de sellado garantiza que el silo de tierra de la máquina de protección permanezca libre de escorias y aguas subterráneas.
También proporciona sellado y lubricación para la transmisión principal, lo que ayuda a garantizar la vida útil del cojinete principal.
Hay anillos en el cuerpo de accionamiento principal y de protección de la máquina de protección, entre los cuales el accionamiento principal tiene la mayor cantidad de especificaciones y tipos de anillos.
Los anillos del accionamiento principal se dividen principalmente en anillos de sellado, anillos de aislamiento, anillos de compresión , anillos laberínticos, anillos de conexión, etc., según sus funciones.
El uso de anillos metálicos puede maximizar la capacidad de carga de todo el sistema de sellado de la transmisión principal.
Este es uno de los factores clave para garantizar el funcionamiento normal de la perforación en máquinas con escudos de gran diámetro, e incluso en máquinas con escudos de diámetro supergrande.
Papel de los anillos metálicos en la capacidad de carga
Tomando como ejemplo los anillos de sellado en el accionamiento principal de una máquina de protección de gran diámetro, la relación diámetro-espesor de cada anillo es mayor que 150, lo que es un anillo de pared delgada extremadamente típico.
Durante el proceso de mecanizado, la sujeción de la pieza de trabajo, el posicionamiento, la transferencia y la selección de las rutas de proceso tienen un gran impacto en la deformación de la pieza de trabajo y la precisión del mecanizado.
Especialmente en el procesamiento de anillos de paredes delgadas de gran diámetro, la tolerancia dimensional y la deformación de la pieza de trabajo son más difíciles de controlar, lo que afecta directamente al ensamblaje del accionamiento principal.
En este artículo, se utiliza como ejemplo un anillo de sellado de una tuneladora. Se analiza el proceso de mecanizado de piezas de anillo de gran diámetro y paredes delgadas.
Se propone un conjunto de programas de mecanizado económicos y factibles.
Estos programas están diseñados para satisfacer los requisitos de ensamblaje de las piezas reduciendo al mismo tiempo los costos de producción.
Modelo de piezas
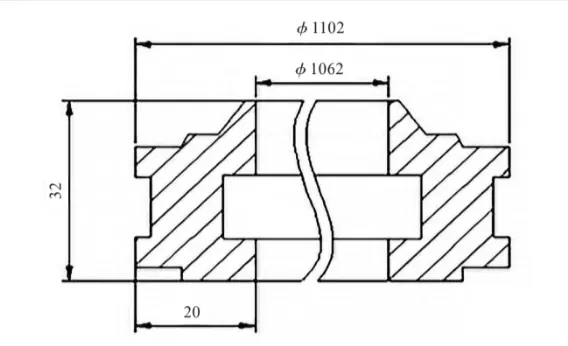
En una tuneladora en el anillo de paredes delgadas A como ejemplo, el material de la pieza es 42CrMo.
El diámetro exterior de la pieza de trabajo es de 1102 mm, el diámetro interior es de 1062 mm, la altura total es de 32 mm y su boceto de sección transversal se muestra en la Figura 1.
Proceso de mecanizado de anillos de paredes delgadas de gran diámetro
La dificultad en el mecanizado de anillos de paredes delgadas y gran diámetro radica en la alineación de la sujeción y el control de las tensiones de mecanizado, especialmente cuando se busca una solución eficiente y de bajo coste.
Es un gran desafío realizar el mecanizado de anillos de paredes delgadas de diámetro grande o incluso de diámetro súper grande con un alto grado de generalización y una solución de bajo costo.
En este artículo se logra un mecanizado de alta calidad de anillos de paredes delgadas controlando la sujeción, el centrado y la deformación del mecanizado de los anillos.
Tomemos como ejemplo el mecanizado del anillo de pared delgada A en la figura 1.
El anillo A tiene un perfil similar a una lengüeta que sobresale de un extremo, lo que es desfavorable para el mecanizado con sujeción ordinaria y, si se diseñan y producen herramientas especiales, implica demasiadas especificaciones.
En el accionamiento principal de una máquina de protección, normalmente hay entre 1 y 5 anillos con una estructura similar y los mismos diámetros interior y exterior que el anillo A.
El número de anillos de paredes delgadas de este tipo depende de las condiciones geológicas de la máquina escudo.
En función del problema mencionado y la forma de la pieza, se adopta un método de descarga de múltiples piezas.
En este método se enrollan y descargan juntos varios anillos de paredes delgadas con el mismo diámetro interior y exterior.
Además, se añade una pieza extra a la cantidad requerida de anillos.
La altura del tamaño en blanco para este anillo adicional debe ser preferiblemente el doble del grosor del anillo.
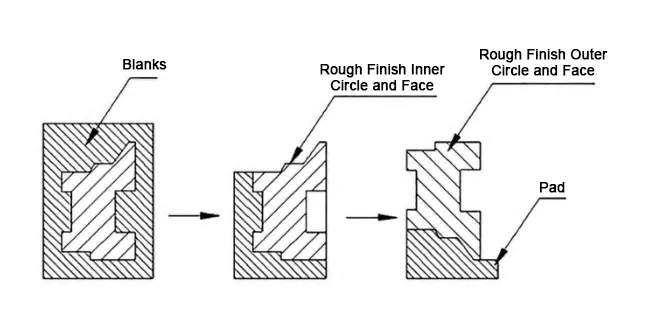
Como se muestra en la Figura 2, una vez finalizado el procesamiento del material, los pasos principales son los siguientes:
(1) Proceso de torneado seguro y separación manual de piezas de trabajo
Separado del círculo interior y la superficie del círculo exterior, apague la pieza de trabajo; al apagar, trate de no girar directamente la pieza de trabajo, en la dirección radial hay un residuo de 3 mm, deje de girar, separación manual de la pieza de trabajo.
De acuerdo con el mismo método de procesamiento de otras piezas de anillo, las piezas restantes se pueden usar como piezas de repuesto o como piezas de imitación, después del procesamiento para acolchar la lengüeta de las piezas de anillo de paredes delgadas.
(2) Instrucciones de sujeción y mecanizado frontal para el anillo A
Limpie la mesa de trabajo, gire el anillo A, al menos 8 placas de presión distribuidas uniformemente se sujetarán en la mesa de trabajo, encuentre el círculo exterior de la pieza de trabajo, la cara del extremo del automóvil se ve plana (el anillo se corta de los espacios en blanco, las dos superficies de los extremos han visto la luz).
(3) Torneado de ranura de anillo interior con margen radial de 2 mm
Presione la pieza de trabajo desde el círculo exterior, desbaste el círculo interior al tamaño, gire la ranura del anillo interior, dejando un margen de radio de 2 mm;
Torneado en bruto de la cara final (Figura 3), torneado biselado, dejando un margen de 2 mm; torneado en bruto del círculo interior a medida, dejando un margen de 2 mm.
(4) Reapriete y mecanizado final de piezas envejecidas
Tras el tratamiento de envejecimiento de la pieza, vuelva a sujetarla y enderezarla en la máquina según los pasos anteriores. Torneado de semiacabado y acabado de la cara frontal a medida.
Torneado semiacabado, torneado de acabado de cara final escalonada y cara biselada a medida; prestar atención para garantizar los requisitos de rugosidad de la superficie; torneado de desbaste y acabado de círculo interno y ranura de anillo a medida.
(5) Procesamiento de orificios y fresado de bordes biselados para el anillo A
El anillo A tiene orificios roscados o ligeros en dirección circunferencial. Procese los orificios según los requisitos del plano.
Utilice una fresa de 10 mm de diámetro para fresar el borde biselado del escalón. Luego, taladre los agujeros.
(6) Volteo y mecanizado de precisión de piezas de trabajo de anillo con herramientas personalizadas
Voltee la pieza de trabajo con la herramienta de torneado especial diseñada para piezas de anillo. Coloque la pieza de trabajo sobre un bloque de igual altura, que puede fabricarse con material disponible, como zapatas para neumáticos.
Corrija la superficie redondeada interna de la pieza. Presione la pieza desde el exterior.
Tornee la cara frontal al espesor requerido. Tornee la lengüeta, el escalón y el bisel a las dimensiones especificadas.
(7) Torneado y control de tolerancias de anillos de paredes delgadas mediante plantillas personalizadas
Presione la pieza desde el interior y luego afloje la placa de presión exterior. Primero, presione un lado de la pieza y luego afloje el otro.
Proceda con el torneado semiacabado. A continuación, termine de tornear el círculo exterior hasta alcanzar el tamaño especificado.
A continuación, termine de tornear la ranura del anillo exterior hasta alcanzar su dimensión final. Finalmente, realice el desbaste y el torneado de acabado en la lengüeta para alcanzar el tamaño requerido.
Es necesario prestar mucha atención al proceso de mecanizado para garantizar que se cumplan los requisitos de tolerancia de forma y posición.
Durante el proceso de torneado , se debe minimizar la cantidad de contacto de la herramienta con el material y el avance.
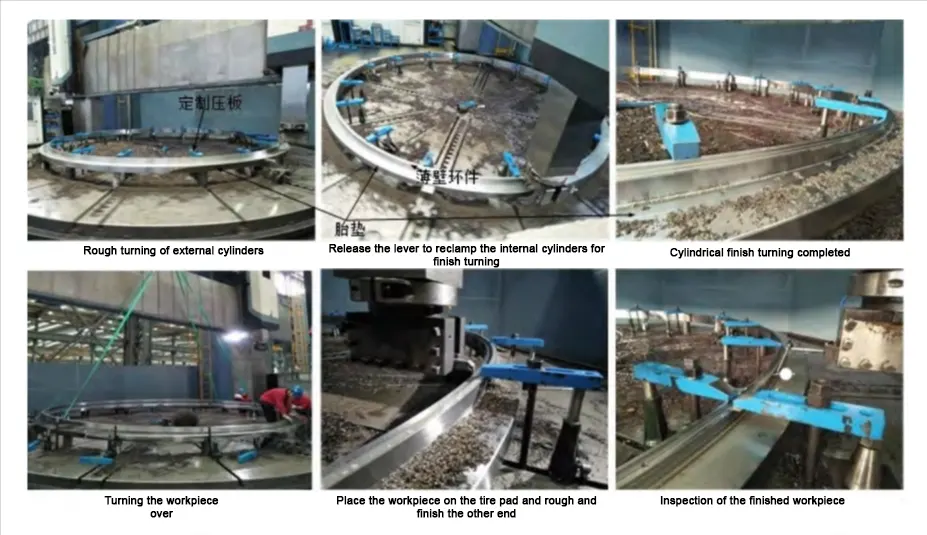
Esto ayuda a prevenir la deformación de la pieza. El esquema del proceso de mecanizado se muestra en la Figura 3.
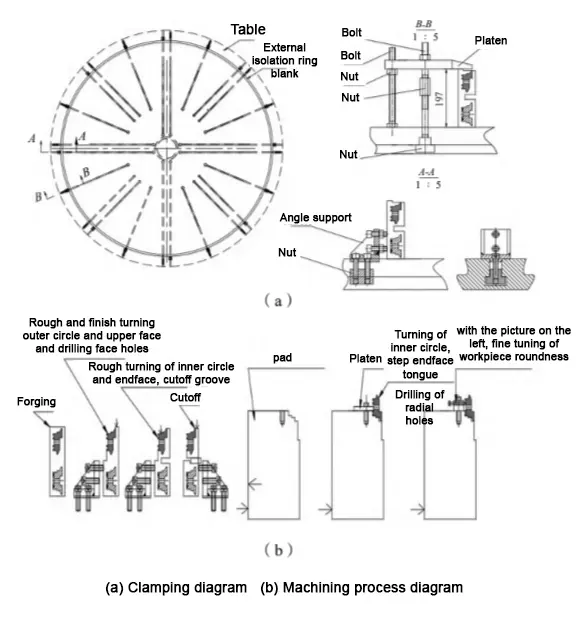
Sin necesidad de añadir equipos especiales de gran tamaño, la sujeción y el centrado de anillos de paredes delgadas se realizan mediante el diseño de pequeñas plantillas de sujeción y pastillas para neumáticos.
En el proceso de mecanizado, el desbaste y el acabado se realizan por separado.
La pieza se afloja y se somete a un tratamiento de envejecimiento entre las etapas de desbaste y acabado. Este proceso ayuda a liberar la tensión de mecanizado acumulada durante el desbaste.
En piezas con requisitos de precisión especialmente altos, se utiliza el envejecimiento por vibración para eliminar la tensión residual de forma más efectiva.
Principios para secuenciar operaciones de mecanizado según el tamaño de la pieza de trabajo
Combinado con las características de las dimensiones externas de la pieza de trabajo, ajuste la secuencia de mecanizado de la forma de la pieza, los principios básicos son:
(1) una sujeción lo más ajustada posible al tamaño requerido en los dibujos para su procesamiento en el lugar.
Reducir el número de sujeciones puede evitar en gran medida que la referencia de sujeción no coincida con los errores de procesamiento causados por ella.
(2) para los requisitos de coaxialidad y perpendicularidad del tamaño, en la medida de lo posible en la misma sujeción completada.
En el proceso de una herramienta en la formación de las dimensiones externas, se puede maximizar su coaxialidad, perpendicularidad.
(3) Fácil sujeción de la cara final con prioridad para el acabado.
Dibujos sobre el contorno de la morfología de los cambios más moderados en el extremo de la prioridad para el acabado, fácil de dar la vuelta como otro extremo del punto de referencia de acabado estable.
Según las características de la forma del anillo y la clasificación de los materiales, los anillos con especificaciones similares se procesan utilizando las mismas almohadillas de mecanizado. En la figura 4 se muestra un ejemplo de estos casos de mecanizado en campo.
Programa de alivio de tensiones para anillos de paredes delgadas de gran diámetro
Una vez completado el mecanizado basto, las piezas continúan con el tratamiento de envejecimiento por vibración o envejecimiento natural, recocido de alivio de tensión cuando las condiciones lo permiten, a fin de lograr el propósito de estabilizar el tamaño.
Después del envejecimiento, la pieza se mecaniza para su acabado.
En el mecanizado in situ, el efecto del recocido de alivio de tensiones es mucho mayor que el del envejecimiento vibratorio. El envejecimiento vibratorio se desarrolló a partir del método de relajación por martillo (envejecimiento por percusión).
Durante el proceso de envejecimiento por vibración, se aplica una tensión dinámica periódica al componente.
Esta tensión dinámica se superpone a la tensión residual ya presente en el material.
Cuando la tensión combinada alcanza el límite elástico del material, el componente comienza a resonar.
Esta resonancia conduce a una deformación plástica localizada dentro del componente.
Esta deformación plástica suele aparecer primero en la región con mayor tensión residual.
Promueve la relajación y liberación del estrés residual en esa zona.
Como resultado, el tamaño de la pieza de trabajo se estabiliza, lográndose el objetivo de eliminar la tensión residual.
Sin embargo, las tensiones residuales eliminadas por el envejecimiento por vibración son limitadas. Para piezas de anillo de paredes delgadas, el uso del recocido de alivio de tensiones tiene un buen efecto en la estabilización del tamaño de las piezas.
Al mismo tiempo, se aplica el impacto ultrasónico Hauckner al anillo antes del acabado.
Este impacto de vibración de alta frecuencia ayuda a liberar las tensiones residuales presentes en la pieza de trabajo.
Además, transforma el estado de tensión de tracción en la superficie de la pieza de trabajo en un estado de tensión de compresión.
Programa de torneado de anillos de paredes delgadas de gran diámetro
En la práctica, la pieza con buena rigidez normalmente se transporta directamente en un carro transportador y se gira en el aire.
El equipo de tunelaje en el diámetro del anillo de sellado de 3 ~ 7 m, la relación diámetro-espesor es mayor a 150 y tiene una estructura compleja.
Requieren volteos frecuentes durante el procesamiento, y las piezas presentan poca rigidez. El método de torneado tradicional es muy propenso a deformar la pieza.
Las herramientas de elevación existentes solo tienen la función de elevación y no pueden realizar la función de giro y transporte de larga distancia al mismo tiempo.
Para la elevación plana de anillos de paredes delgadas, se puede utilizar una eslinga. Sin embargo, si es necesario voltear la pieza, se deben emplear herramientas auxiliares.
De lo contrario, la pieza de trabajo podría deformarse debido a las tensiones introducidas durante el proceso de giro.
Pieza de trabajo STORAGE
Al mismo tiempo, también es necesario considerar el almacenamiento de la pieza de trabajo después del procesamiento.
Para dar vuelta a los anillos de paredes delgadas acabados, los anillos de paredes delgadas de gran diámetro generalmente se fijan utilizando placas de soporte de anillos.
El giro, la elevación horizontal y la elevación vertical de los anillos de paredes delgadas se consiguen mediante el uso de orejetas de elevación situadas en diferentes lugares.
Este método evita eficazmente la deformación de los anillos de paredes delgadas, que puede ser causada por una fuerza desigual durante el proceso de elevación (Fig. 5).
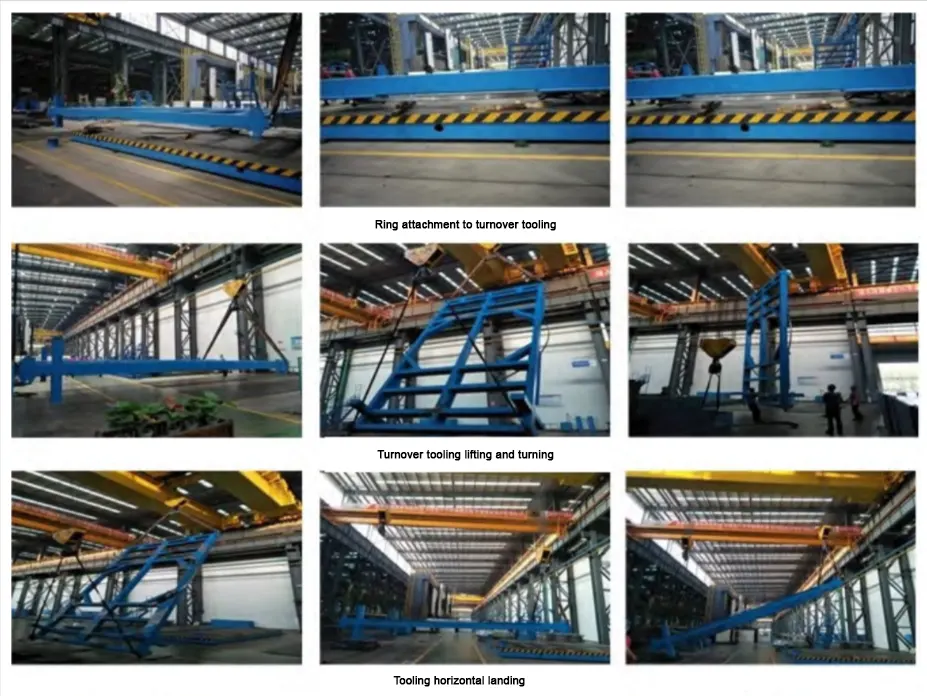
El diseño razonable reduce el número de accesorios para dar vuelta los anillos de paredes delgadas de gran diámetro y facilita el transporte de los anillos a larga distancia.
Conclusión
En este artículo se estudia en detalle el procesamiento de piezas de paredes delgadas con sellos de protección de gran diámetro, que son propensas a la deformación.
La optimización y mejora se llevan a cabo desde varios aspectos, incluida la sujeción, el posicionamiento, la transferencia y la selección de rutas de proceso.
Además, se aborda el diseño de plantillas, accesorios y herramientas de rotación especializados para mejorar la estabilidad y la precisión del mecanizado.
Después del procesamiento con el programa de procesamiento propuesto en este documento, el tamaño de procesamiento del anillo de sello cumple con los requisitos de ensamblaje y no hay problemas de reparación.
Desde el punto de vista de todo el ciclo de vida del producto, el uso de este programa puede lograr un procesamiento de piezas de bajo costo y mejorar la eficiencia del procesamiento.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

