
- mostbet-bets.com
- ranura pinco
- Casino Farabet en línea
- mostbet az
- mostbet az
- Pin-up Aze
- casino modelo
- alfiler
- apuesta más
- alfiler
- mostbet kz
- kazinó mostbet
- pin-up az
- mostbet az
- 1 victoria az
- mosbet kz
- mostbet kz
- mosquito
- mostbet az
- apuesta en línea
- casino misli
- fijar kz
- apuesta más
- fijar az
- fijar az
- apuesta más
- pin up casino
- Casino 1xbet
- pin up
- ranura pinco
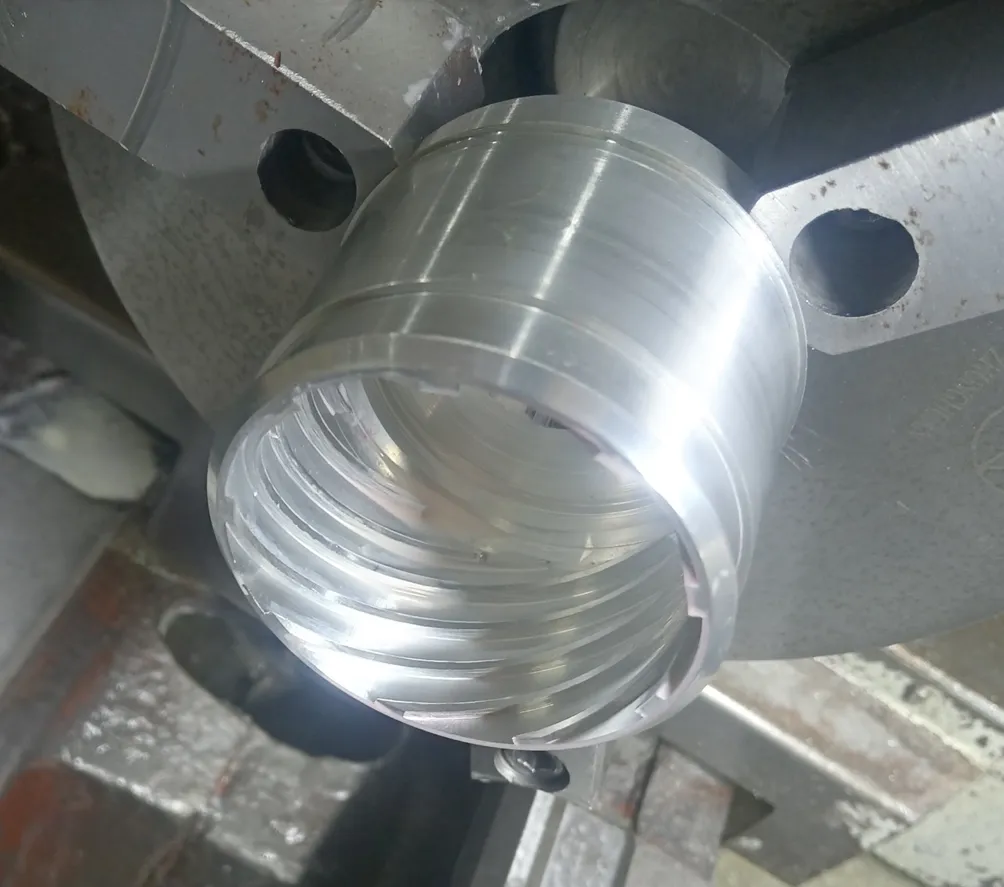
¿Alguna vez te has encontrado con esos componentes tipo ranura en bombas de vacío de levitación magnética con pasos extremadamente grandes y un alto número de hilos?
La programación no es la parte más difícil de este trabajo; el verdadero desafío reside en el proceso de mecanizado y en los detalles.
Un pequeño descuido puede resultar en la incapacidad de cumplir con los requisitos de precisión del dibujo. Hoy, analizaremos cómo lograr un mecanizado preciso y estable para estos dos tipos de roscas.
Categoría 1: Roscas internas cilíndricas de igual altura
Tanto la cresta de la rosca como la parte inferior de la ranura se encuentran sobre la superficie cilíndrica y tienen un aspecto limpio y ordenado.
Sin embargo, el mecanizado de estos produce una vibración significativa y es propenso al desgaste de la herramienta.
Si se programa de forma convencional con múltiples pasadas de corte, la pasada final a menudo requiere acabado, lo que da como resultado dimensiones inestables.
Técnicas clave
Corte por capas + Complete cada cabezal individualmente. No mecanice la misma capa para todos los cabezales a la vez.
En lugar de ello, mecanice cada cabezal secuencialmente (desde el desbaste hasta el acabado) antes de pasar al siguiente.
Este enfoque evita inconsistencias causadas por errores acumulativos del sistema y el desgaste de las herramientas.
Categoría dos: picos de rosca en superficies cilíndricas, fondos de ranura en superficies cónicas
Esto es más complicado porque la base de la ranura de la rosca es cónica. Al programar, no solo debe calcular el paso y el número de arranques, sino también tener en cuenta los cambios de conicidad.
El personal técnico ha trabajado con un paso máximo de 280 mm y 14 arranques. Si el programa no está escrito correctamente, se producen saltos en la trayectoria de la herramienta, lo que arruina el perfil de la rosca.
Núcleo de programación
Cálculo de la pendiente de conicidad + variables macro que controlan el origen X para cada capa. Convierte la conicidad en el cambio de coordenada X por milímetro de movimiento Z (pendiente K ).
Luego, durante el corte de cada capa, ajuste dinámicamente la coordenada X en función de la posición Z en tiempo real . A continuación se muestra un programa práctico que ha utilizado el personal técnico (hilo interno de 9 entradas):
El personal técnico utilizó un programa de macros para facilitar la depuración y la reutilización. Los parámetros se configuraron según el plano: paso de 88 mm, 9 entradas, material de aluminio.
A continuación se muestra el programa para mecanizar una rosca interna de entrada múltiple de paso grande:

A continuación se muestra el vídeo del procesamiento.
Preguntas Frecuentes
¿Qué son las roscas internas cilíndricas de perfil alto y dónde se utilizan?
Las roscas internas cilíndricas de alto perfil son muy comunes en componentes de precisión como las bombas de vacío de levitación magnética. Suelen tener pasos de rosca extremadamente grandes y múltiples arranques, lo que requiere una programación y un mecanizado minuciosos para cumplir con los estrictos requisitos dimensionales y de acabado superficial.
¿Qué hace que las roscas internas cilíndricas de igual altura sean difíciles de mecanizar?
Las roscas internas de igual altura presentan desafíos debido a la vibración y al rápido desgaste de la herramienta durante el corte. El mecanizado convencional de múltiples pasadas puede generar dimensiones finales inestables, especialmente en la pasada de acabado. El corte por capas y el acabado secuencial de cada cabeza de rosca ayudan a mantener la estabilidad dimensional y a reducir los errores acumulativos.
¿Cómo las roscas internas con fondo cónico complican el mecanizado?
Las roscas internas de fondo cónico presentan ranuras sobre una superficie cónica, lo que complica la programación. Los operarios deben calcular con precisión la pendiente del cono, el paso y el número de entradas. No tener en cuenta estos factores puede provocar saltos en la trayectoria de la herramienta y distorsionar el perfil de la rosca, especialmente en roscas de paso amplio y múltiples entradas.
¿Qué estrategias de programación garantizan la precisión en subprocesos internos de inicio múltiple con gran adelanto?
La precisión se logra calculando la pendiente cónica (pendiente K) y utilizando variables macro para controlar dinámicamente la coordenada X para cada capa del eje Z. Esto garantiza que cada capa de corte se ajuste en tiempo real, preservando la geometría de la rosca y reduciendo los errores causados por la desviación de la herramienta o el desgaste acumulativo.
¿Por qué es importante el mecanizado secuencial de cabezales para roscas internas?
El mecanizado de cada cabezal de rosca, desde el desbaste hasta el acabado, antes de pasar al siguiente, evita inconsistencias causadas por errores del sistema y el desgaste de la herramienta. Este enfoque secuencial garantiza dimensiones de rosca uniformes en todos los inicios y mejora la fiabilidad de los componentes de alta precisión.
¿Cómo puede la programación de macros mejorar la eficiencia del mecanizado de roscas internas?
Los programas de macros permiten al personal técnico automatizar cálculos repetitivos, ajustar dinámicamente las coordenadas de corte y simplificar la depuración. Al configurar parámetros como el paso, el número de arranques y las propiedades del material, la programación de macros garantiza un mecanizado consistente y reproducible para roscas internas complejas de paso alto y múltiples arranques.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

