
- mostbet-bets.com
- fente pinco
- casino en ligne Farabet
- le plus pari az
- le plus pari az
- pin-up aze
- pin-up casino
- broche
- le plus pari
- broche
- le plus pari kz
- casino mostbet
- pin-up az
- le plus pari az
- 1 victoire AZ
- mosbet kz
- le plus pari kz
- mosbet
- le plus pari az
- le plus pari en ligne
- casino Misli
- épingler kz
- le plus pari
- épingler az
- épingler az
- le plus pari
- pin up casino
- Casino 1xbet
- pin up
- fente pinco
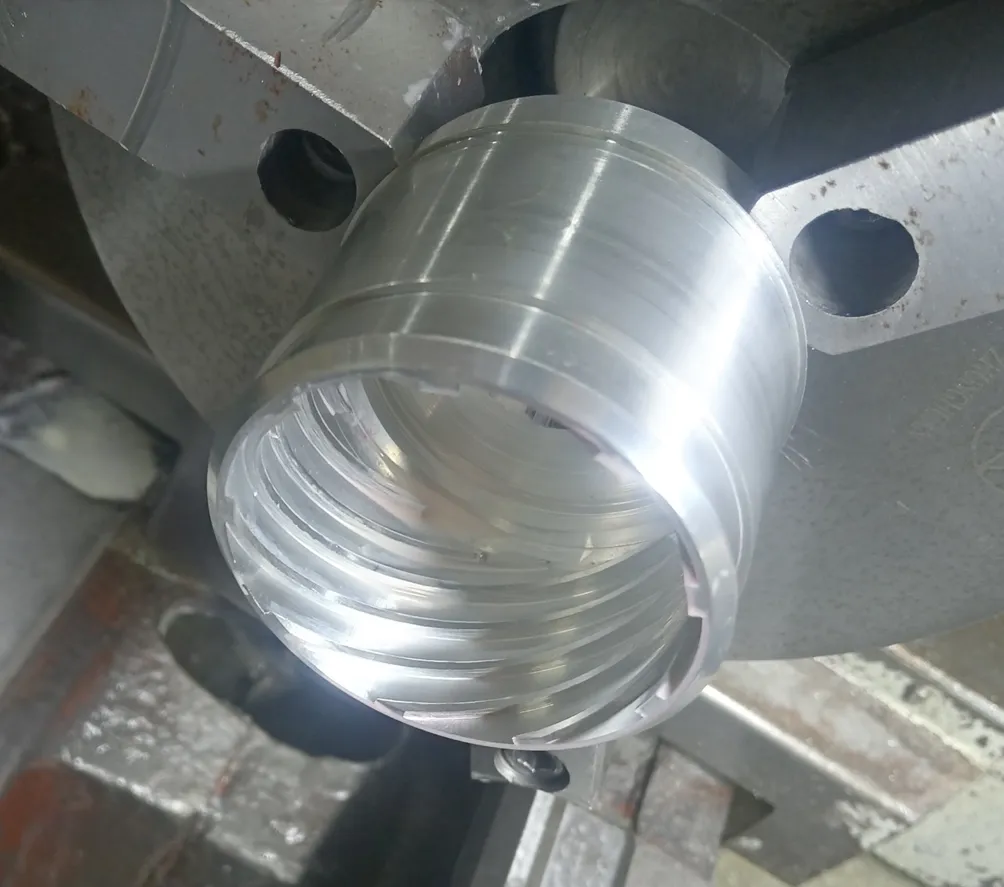
Avez-vous déjà rencontré ces composants à rainures dans les pompes à vide à lévitation magnétique, avec un pas extrêmement long et un nombre de filets très élevé ?
La programmation n'est pas la partie la plus difficile de ce travail ; le véritable défi réside dans le processus d'usinage et ses détails.
Une simple erreur et vous ne respecterez pas les exigences de précision du dessin. Aujourd'hui, nous allons voir comment obtenir un usinage précis et stable pour ces deux types de filetages.
Catégorie 1 : Filetages internes cylindriques de même hauteur
Le sommet du filetage et le fond de la rainure reposent tous deux sur la surface cylindrique, présentant un aspect net et régulier.
Cependant, l'usinage de ces pièces produit des vibrations importantes et est sujet à l'usure des outils.
Si la programmation comporte plusieurs passes de coupe, la dernière passe nécessite souvent une finition, ce qui entraîne des dimensions instables.
Techniques clés
Découpe par couches + Réalisez chaque tête individuellement. Ne réalisez pas la même couche pour toutes les têtes en même temps.
Au lieu de cela, usinez chaque tête séquentiellement — de l'ébauche à la finition — avant de passer à la suivante.
Cette approche permet d'éviter les incohérences dues aux erreurs cumulatives du système et à l'usure des outils.
Deuxième catégorie : Picots de filetage sur surfaces cylindriques, fonds de rainures sur surfaces coniques
C'est plus complexe car le fond de la gorge du filetage est conique. Lors de la programmation, il faut non seulement calculer le pas et le nombre de filets, mais aussi tenir compte des variations de conicité.
Le personnel technique a travaillé avec une avance maximale de 280 mm et 14 filets. Si le programme n'est pas correctement écrit, des sauts de trajectoire d'outil se produisent, détériorant le profil du filetage.
Noyau de programmation
Calcul de la pente de conicité + variables macro contrôlant l' origine X de chaque couche. Convertir la conicité en variation de la coordonnée X par millimètre de déplacement Z (pente K ).
Ensuite, lors de la découpe de chaque couche, ajustez dynamiquement la coordonnée X en fonction de la position Z en temps réel . Ci-dessous figure un programme pratique utilisé par le personnel technique (filetage interne à 9 entrées) :
Le personnel technique a utilisé un programme macro pour faciliter le débogage et la réutilisation. Les paramètres ont été définis d'après le dessin : pas de 88 mm, 9 départs, matériau : aluminium.
Ci-dessous figure le programme d'usinage d'un filetage intérieur à pas multiple à grand pas :

Vous trouverez ci-dessous la vidéo du processus.
QFP
Que sont les filetages internes cylindriques à profil haut, et où sont-ils utilisés ?
Les filetages cylindriques internes de grande dimension sont omniprésents dans les composants de précision tels que les pompes à vide à sustentation magnétique. Ils présentent souvent des pas extrêmement longs et de multiples filets, ce qui exige une programmation et un usinage précis afin de répondre à des exigences strictes en matière de dimensions et d'état de surface.
Qu'est-ce qui rend l'usinage des filetages internes cylindriques de même hauteur difficile ?
Le filetage intérieur à hauteur égale présente des difficultés dues aux vibrations et à l'usure rapide des outils lors de la coupe. L'usinage conventionnel en plusieurs passes peut engendrer des dimensions finales instables, notamment lors de la passe de finition. La coupe par couches successives et la réalisation séquentielle de chaque tête de filetage contribuent à maintenir la stabilité dimensionnelle et à réduire les erreurs cumulatives.
En quoi les filetages internes à fond conique compliquent-ils l'usinage ?
Les filetages intérieurs à fond conique présentent des rainures reposant sur une surface conique, ce qui complexifie la programmation. Les machinistes doivent calculer avec précision la pente du cône, le pas et le nombre de filets. Négliger ces paramètres peut entraîner des sauts de trajectoire d'outil et déformer le profil du filetage, notamment pour les filetages à grand pas et à plusieurs filets.
Quelles stratégies de programmation garantissent la précision dans les threads internes à démarrage multiple avec un grand délai d'attente ?
La précision est obtenue en calculant la pente de conicité (pente K) et en utilisant des macro-variables pour contrôler dynamiquement la coordonnée X de chaque couche de l'axe Z. Ceci garantit un ajustement en temps réel de chaque couche de coupe, préservant ainsi la géométrie du filetage et réduisant les erreurs dues à la déformation de l'outil ou à l'usure cumulative.
Pourquoi l'usinage séquentiel des têtes est-il important pour les filetages internes ?
L'usinage séquentiel de chaque tête de filetage, de l'ébauche à la finition, avant de passer à la suivante, permet d'éviter les irrégularités dues aux erreurs système et à l'usure des outils. Cette approche garantit des dimensions de filetage uniformes sur l'ensemble des départs et améliore la fiabilité des composants de haute précision.
Comment la programmation macro peut-elle améliorer l'efficacité de l'usinage des filetages internes ?
Les macroprogrammes permettent aux techniciens d'automatiser les calculs répétitifs, d'ajuster dynamiquement les coordonnées de coupe et de simplifier le débogage. En paramétrant des éléments tels que le pas, le nombre de filets et les propriétés du matériau, la programmation macro garantit un usinage constant et reproductible pour les filetages internes complexes à pas élevé et à plusieurs filets.

Solomon Yang est un professionnel du secteur manufacturier possédant une vaste expérience dans la fabrication de composants électroniques, mécaniques et industriels. Ayant occupé divers postes au sein d'entreprises manufacturières américaines et taïwanaises, il a acquis une connaissance approfondie des processus de fabrication, de la gestion de la production, du contrôle de la qualité et des opérations de la chaîne d'approvisionnement mondiale.
Fort d'une expertise en développement commercial, opérations de vente, commerce international, gestion de la relation client et accompagnement de projets d'ingénierie, Solomon allie savoir-faire technique et stratégie commerciale pour proposer des solutions de fabrication innovantes et rentables. Passionné par les technologies de pointe en matière de fabrication, l'amélioration des processus et le développement professionnel continu, il s'engage pleinement à créer de la valeur pour ses clients et partenaires à travers le monde.

