
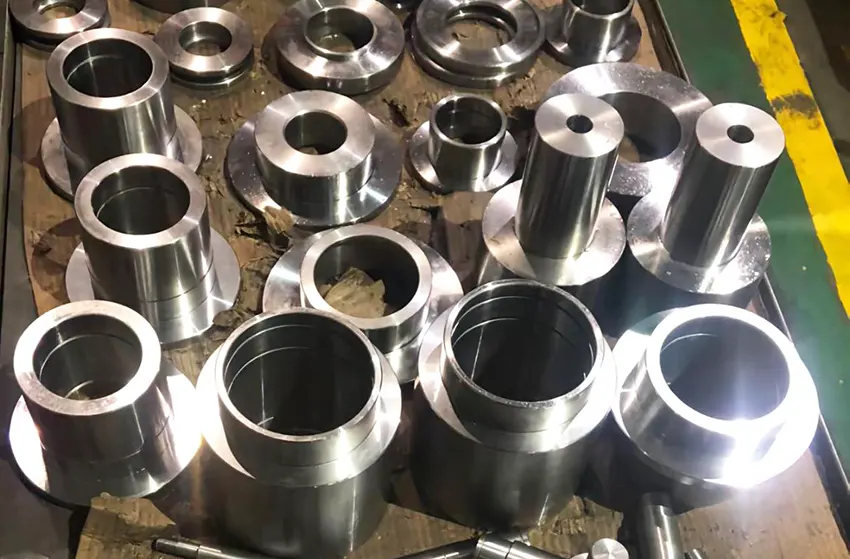
In produzione, i produttori di solito classificano i pezzi di forma irregolare come pezzi sagomati. Questi pezzi presentano caratteristiche strutturali uniche in base al loro utilizzo specifico.
I requisiti tecnici variano a seconda delle funzioni e degli ambienti in cui vengono applicati. Di conseguenza, non esiste una regola fissa valida per tutti i pezzi sagomati.
I pezzi sagomati non hanno una forma regolare. Vengono utilizzati principalmente in produzione per risolvere il problema del posizionamento e del bloccaggio del pezzo.
La produzione in serie di pezzi garantisce la precisione della lavorazione dei pezzi, soddisfa le esigenze del locale di serraggio, riduce i tempi di lavorazione e migliora l'efficienza produttiva.
Come mostrato in Figura 1, i componenti presentano forme e strutture complesse. Richiedono lavorazioni su più superfici e un'elevata precisione di lavorazione.

In questi casi, l'utilizzo di una morsa direttamente su un centro di lavoro a tre assi non può completare la lavorazione.
Per risolvere questo problema, gli ingegneri hanno progettato una serie di dispositivi di fissaggio per supportare il processo di lavorazione.
Questi dispositivi consentono un serraggio rapido e semplice, garantiscono la precisione della lavorazione e migliorano l'efficienza della produzione.
Caratteristiche delle parti e requisiti tecnici
Caratteristiche della parte.
La dimensione massima del profilo 3 (pollici) × 9311 (pollici) × 3 (pollici) è una parte conica costituita da due fori di precisione ø 3711 (+ 1 / – 445) e ø 0 (+ 5910 / – 0) con i loro assi che si intersecano a 0.0005 (+ 0 / – 9450).
Sono presenti scanalature al centro di entrambi i lati del pezzo e un'estremità del ø0.9450 presenta una fessura di serraggio per limitare la posizione. L'altra estremità presenta filettature e superfici curve.
Questo componente ha una forma e una struttura complesse. Richiede un'elevata precisione di lavorazione, soprattutto all'intersezione degli assi dei due fori di precisione.
Questa dimensione dell'intersezione è una dimensione funzionale critica e difficile da controllare.
Analisi tecnologica
Le dimensioni esterne dei pezzi e i requisiti di rugosità superficiale non devono essere inferiori a Ra63. L'idea generale viene elaborata come segue: sgrossatura del pezzo grezzo -> fresatura -> forma finale -> finitura di due fori di precisione -> fresatura della scanalatura centrale.
Pezzo grezzo per fresatura (numero di processo: OP10)
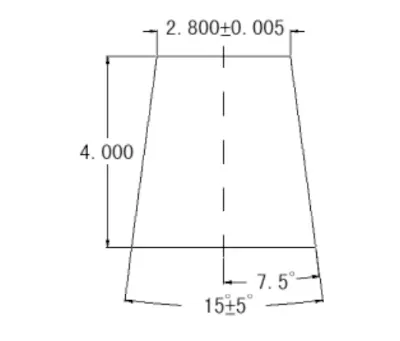
Segare il pezzo in lavorazione a dimensioni di 4.0 cm × 4.0 cm × 1.575 cm. Appiattire il pezzo grezzo nella direzione dello spessore. Utilizzare una fresa a spianare da ø60 mm per fresare un lato con un angolo di 7.5° rispetto alla linea centrale del pezzo. Assicurarsi che la dimensione dell'estremità piccola non sia inferiore a 2.810 cm.
Quindi, ruotare il pezzo e bloccarlo nuovamente per il suo spessore, con la superficie precedentemente lavorata rivolta verso il basso. Livellare la parte inferiore del pezzo utilizzando un blocco inclinato di 7.5°.
Successivamente, utilizzare una fresa a disco da ø60 mm per fresare il lato opposto con un angolo di conicità di 15° rispetto alla superficie superiore lavorata. Infine, fresare il lato rimanente utilizzando la stessa fresa a disco da ø60 mm.
L'altro lato della fresa a disco da 60 mm e il lato del gradino superiore presentano una conicità di 15°, con una dimensione dell'estremità più piccola di 2.8 pollici, come mostrato in Figura 2.

Profilo di fresatura di precisione (Processo n. OP20)
Dispositivo di fissaggio speciale, utilizzando il processo precedente con conicità di 15° per eliminare il gioco, pressione della vite sulla superficie inferiore, con metodo di lavorazione con posizionamento a quattro assi, prima lavorazione a 0° dell'estremità dell'arco piccolo della fila esterna, quindi lavorazione a 15° del profilo dell'estremità dell'arco grande e infine gioco di 7.5°.
I due lati dell'asse centrale dell'arco si intersecano a una dimensione di 5.76, come mostrato nella Figura 3; i punti di progettazione dell'attrezzatura e il processo di produzione sono mostrati nella Figura 4.
Fig. 4 Diagramma schematico del dispositivo di lavorazione a 4 assi.
Punti di progettazione:
Secondo il principio di coincidenza dei dati, il centro di rotazione e il punto di intersezione di due assi coincidono, riducendo al minimo l'errore.
Processo di produzione:
Materiale 45 #, i primi due piccoli pezzi saldati in un tutt'uno, quindi utilizzare il centro di lavorazione su entrambi i lati della linguetta del centro rotante a quattro assi, fresatura, fresatura della scanalatura a forma di vita e infine utilizzare il processo di lavorazione ad angolo fisso a quattro assi 3 2 e 3 3 con la forma.
Fresatura di precisione a quattro assi di entrambi i lati del foro di precisione (Processo n. OP30)
( 1) La forma ottenuta con la precedente finitura corrisponde alla conicità dell'attrezzo con l'eliminazione del gioco. Applicare la pressione della vite nella parte inferiore dell'estremità del foro piccolo.
Fissare l'angolo utilizzando il posizionamento a quattro assi a -90° e -105° per lavorare i due piccoli piani rastremati sull'estremità piccola. Quindi, ruotare fino alla posizione di 75° per eseguire la foratura e l'alesatura.
In questa fase, eseguire i fori di precisione ø0.5910 (0 / -0.005).
( 2) Mettere in pausa il programma. Allentare le viti sul lato del foro di testa grande. Ciò consente alle viti sul lato del foro di testa piccola di applicare compressione.
Utilizzare il posizionamento a quattro assi per ruotare fino alla posizione di 105° per la fresatura di sgrossatura del profilo. Infine, forare e maschiare il foro fine da ø0.9450 (0/—0.005) alesando in posizione. Contemporaneamente, in questa fase, lavorare la scanalatura della molla. Ciò garantisce la precisione di posizionamento richiesta tra le feature.
Durante la lavorazione, verificare che l'intersezione degli assi dei due fori fini sia ø0 (5910/- 0) e ø0.005 (0/- 9450) alla dimensione 0 (+ 0.005/6.125), come mostrato in Fig. 0.005.
Punti di progettazione dell'apparecchio:
Oltre al principio di coincidenza dei dati, questa progettazione consente all'operatore di verificare autonomamente se le dimensioni sono idonee, senza dover smontare e rimontare il dispositivo.
Fresatura di estremità per fori piccoli (numero ordine di lavoro: OP40)
Dispositivo di fissaggio speciale (come mostrato in Fig. 5), posizionamento preciso del foro 0 5910, serraggio laterale delle ganasce mobili, con una chiave dinamometrica per controllare la forza di serraggio di 2 kg, per evitare la deformazione dei fori fini ø0 (5910/- 0) lavorati nel processo precedente a causa di una forza di serraggio eccessiva.
Sgrossatura e finitura della fresatura della scanalatura intermedia: la lavorazione di questo particolare richiede un'attenzione particolare alla scelta del dosaggio di taglio.
Il diametro dell'utensile non può essere troppo grande, riducendo l'area di attrito tra l'utensile e il pezzo in lavorazione. Ridurre la resistenza e le sollecitazioni interne per evitare deformazioni del pezzo in lavorazione.
Per la sgrossatura, scegliere una fresa di 20 mm di diametro, 𝑎p = 0.030 pollici, 𝑓z = 0.005 pollici, e per la finitura, scegliere una fresa di 12 mm di diametro, 𝑎p = 0.2 pollici (tagliente laterale), 𝑓z = 0.001 pollici.

3.5 Fresatura di estremità di fori di grandi dimensioni (processo n. OP50)
Il nucleo viene lavorato su quattro assi con un mandrino temprato a tre griffe. L'altra estremità viene serrata con una contropunta.
L'albero è dotato di un foro di precisione ø 0.5910 e un perno viene utilizzato per fermare il rotore. L'intaglio è lavorato con angoli di 125° e 20°, come mostrato in Fig. 6.

Analisi e soluzione delle difficoltà di lavorazione
Garantire la dimensione funzionale in questa intersezione dei due assi dimensionali è una sfida, ma non è la parte più difficile dell'elaborazione.
La chiave sta nel verificare se i componenti sono qualificati. L'entità dell'uso delle tre coordinate è difficile da controllare efficacemente perché si tratta di un'intersezione virtuale.
È molto facile produrre piccoli risultati che amplificano ulteriormente il fenomeno dei risultati significativi e fuorvianti dei test.
È stato progettato uno speciale strumento di ispezione (Figura 7) per esaminare il problema dell'autore in base all'intenzione del progettista e all'uso della funzionalità.
Le tre letture hanno dimostrato che i salti della tabella nell'intervallo 0.010 sono qualificati.
Principio della maschera di ispezione.
Questa parte ha bisogno di un'altra parte per diventare un meccanismo che svolga il suo ruolo.
Dopo aver combinato le due parti per farle coincidere, gli assi si intersecano in un punto. Il progettista ha utilizzato questo punto di intersezione come punto di rotazione del controllo.
Questo perché il punto di rotazione non mantiene la posizione ideale durante il movimento.
Man mano che il punto di rotazione si sposta verso il centro della sfera, l'indicatore percentuale entra in contatto con la superficie della sfera con letture costanti in ogni punto.
L'uso intelligente di questo principio, con un calibro del tre percento per testarlo, prevede la corsa in direzioni diverse.
Ciò aiuta a rilevare la componente di ciascuna direzione della eccentricità.
Di conseguenza, è in grado di simulare accuratamente diverse parti, il che è utile per analizzare l'errore cumulativo nella loro combinazione.

Precauzioni per i parametri di lavorazione
Selezione degli strumenti
Poiché il pezzo in lavorazione è una lega di alluminio, la lavorazione deve mantenere l'affilatura dell'utensile.
Una fresa a due taglienti, preferibilmente, facilita l'asportazione del truciolo. Per fori di precisione, è consigliabile selezionare una modalità di lavorazione con alesatore.
Per quanto riguarda la rigidità dell'utensile, l'acciaio rapido è più appropriato perché il tagliente dell'utensile in acciaio rapido è generalmente più affilato di quello dell'utensile in metallo duro.
Per ridurre la deformazione da stress nel processo di taglio, la foratura dovrebbe scegliere la punta della R più piccola, con una scanalatura per l'asportazione dei trucioli e una particella di taglio liscia.
Parametri di taglio
Poiché le frese utilizzate nel processo di lavorazione sono tutte frese in metallo duro integrale, i parametri di taglio sono i seguenti.
Velocità di taglio Vc = 300 ~ 600 (m/min).
Fresatura di sgrossatura profondità di taglio assiale 𝑎 p = 0.75 ~ 1.50 (mm).
Profondità di taglio finale 𝑎 p = 0.10 mm.
Sgrossatura per dente 𝑓 z = 0.10 mm; Finitura per dente 𝑓 z = 0.10 mm.
La larghezza di sgrossatura per dente è 𝑓 z = 0.10 mm; per la finitura è 𝑓 z = 0.05 mm.
Poiché i componenti in alluminio hanno buone prestazioni di taglio ma si deformano facilmente, i parametri di taglio dovrebbero seguire i seguenti principi: elevata velocità lineare Vc, piccolo sforzo assiale 𝑎p e grande avanzamento F.
Precauzioni durante la lavorazione
( 1) La resistenza dell'alluminio è bassa; quando la maggior parte del materiale viene rimossa nell'ultima parte del processo di serraggio, occorre prestare attenzione al metodo per evitare una forza di serraggio eccessiva causata dalla deformazione di serraggio.
Se necessario, è possibile utilizzare una chiave dinamometrica per mantenere costante la forza di serraggio.
( 2) La dimensione del pezzo in lavorazione è molto elevata e gran parte della macchina dipende dalla precisione della macchina utensile.
Ogni volta che si regola la macchina, è necessario controllare la ripetibilità della macchina utensile e il gioco dei quattro assi per effettuare la compensazione appropriata.
( 3) Verificare la precisione del dispositivo e la precisione di adattamento con i quattro assi.
Conclusione
Grazie alla ripetuta verifica del taglio, al processo di lavorazione di questa parte sopra descritto e al serraggio comodo e affidabile, la precisione della lavorazione è facile da garantire e stabile.
La precisione di rilevamento dello speciale strumento di ispezione è estremamente affidabile. I clienti apprezzano all'unanimità la lavorazione e il collaudo di questo componente.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

