
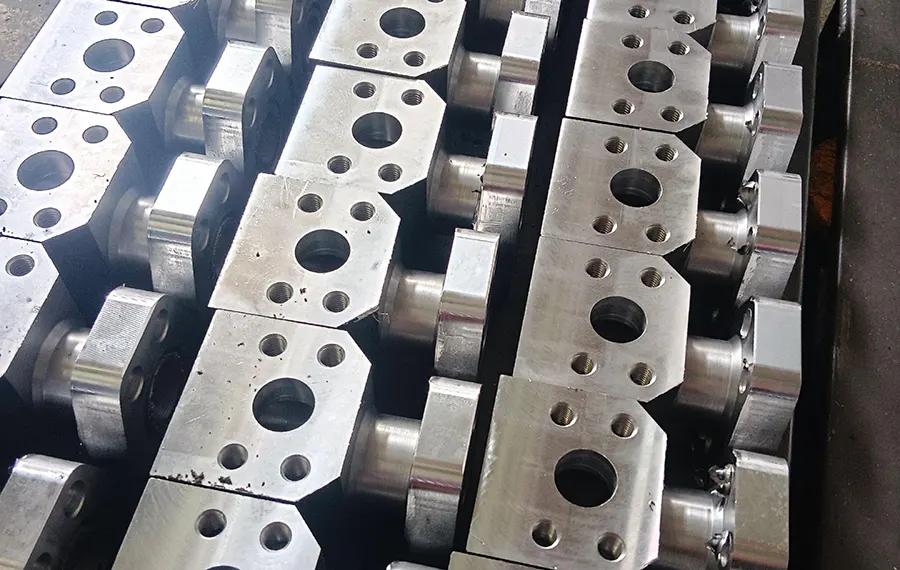
Essendo il fulcro della produzione moderna, la tecnologia NC ha un impatto diretto sulla qualità e sull'efficienza del prodotto.
L'ascesa del settore aerospaziale e della produzione di fascia alta richiede una maggiore precisione di lavorazione e una maggiore qualità delle superfici.
La lavorazione tradizionale fatica a soddisfare i requisiti di elevata precisione, elevata efficienza e superfici complesse.
Pertanto è di fondamentale importanza condurre uno studio approfondito sull'applicazione della tecnologia CNC nella lavorazione di precisione.
Ciò comporta l'ottimizzazione dei parametri e dei processi per aumentare le prestazioni di produzione.
Questo studio esamina l'ottimizzazione CNC per lavorazioni meccaniche di precisione mediante esperimenti e analisi dei dati.
Status quo della tecnologia di lavorazione di precisione CNC
La tecnologia di lavorazione di precisione CNC ha compiuto progressi significativi a livello mondiale, di pari passo con la crescita del settore manifatturiero.
I paesi sviluppati sono all'avanguardia nella ricerca e sviluppo di tecnologie di lavorazione a cinque assi e ad altissima precisione.
La precisione dei loro sistemi CNC può raggiungere il livello nanometrico.
Questi sistemi vengono ampiamente utilizzati nei settori della produzione aerospaziale e ottica.
Progettazione del programma sperimentale
Attrezzature e materiali sperimentali
Gli esperimenti sono stati condotti utilizzando il centro di lavoro a cinque assi DMG MORI DMU50 con velocità del mandrino di 24,000 giri/min e precisione di ±0.003 mm.
I produttori realizzano il pezzo in lega di alluminio 7075 di qualità aeronautica con dimensioni 100×80×60 mm e durezza HB150.
Per garantire la rigidità della lavorazione, gli operatori utilizzano una fresa in metallo duro Mitsubishi da φ12 mm con una sporgenza di 36 mm.
Selezione dei parametri di processo
I ricercatori hanno progettato un esperimento ortogonale a tre fattori e cinque livelli basato sui dati pre-sperimentali.
I ricercatori hanno impostato la velocità di taglio su un intervallo compreso tra 100 e 300 m/min con intervalli di 50 m/min; la velocità di avanzamento è stata impostata su 0.05-300 m/min.
I ricercatori hanno impostato la velocità di avanzamento da 0.05 a 0.25 mm/z su 5 livelli e hanno misurato la profondità di taglio da 0.2 mm a 1.0 mm a intervalli di 0.2 mm.
L'assistente alla progettazione degli esperimenti ha creato una tabella ortogonale L25 per test di combinazione di 25 parametri.
Il percorso di lavorazione adotta la strategia di contornatura e la profondità di taglio radiale è mantenuta al 30% del diametro dell'utensile.
Metodi di prova e indici di valutazione
I ricercatori hanno misurato la rugosità superficiale Ra con il profiler 5D Alicona InfiniteFocus G3 utilizzando la seguente formula.
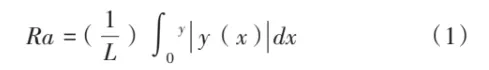
I ricercatori caratterizzano la precisione dimensionale attraverso la deviazione di rotondità effettiva E, calcolata come segue.

Dove R max – raggio massimo,mm
R min – raggio minimo, mm
L'indice di valutazione globale Q della qualità della superficie lavorata adotta il seguente modello di calcolo ponderato.
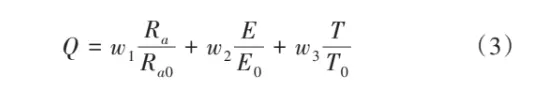
Dove R a0 , E 0 , T 0 – rispettivamente rugosità superficiale, vera rotondità e tempo di lavorazione, il valore di riferimento
w 1 , w 2 , w 3 – coefficienti di ponderazione, e w 1 + w 2 + w 3 = 1
I ricercatori hanno calcolato il tasso di usura dell'utensile VB misurando la larghezza di usura della faccia posteriore.
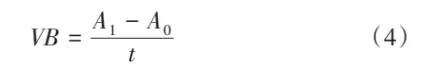
Dove A 1 – area dell'utensile dopo l'usura, mm2
A 0 – area iniziale dell'utensile, mm2
t – tempo di taglio, min
I ricercatori inseriscono i dati in Minitab 19 per l'ANOVA allo scopo di modellare e ottimizzare i parametri di processo.
Durante il processo di misurazione, gli operatori hanno controllato la temperatura ambiente a 20±0.5°C e l'umidità al 45%±5%.
Ottimizzazione dei parametri di processo
Impatto della velocità di taglio sulla precisione della lavorazione
I dati sperimentali (Tabella 1) mostrano che la velocità di taglio (100-300 m/min) influisce sulla precisione della lavorazione in modo non lineare.
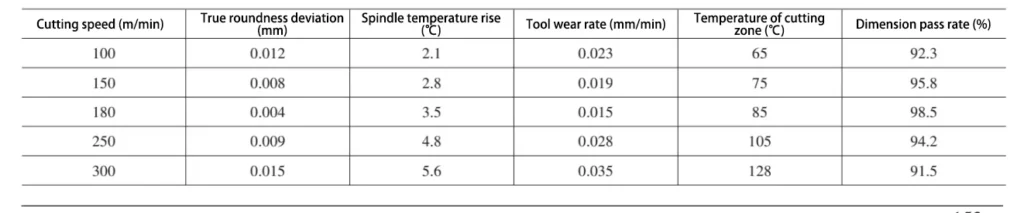
Con una velocità di taglio di 180 m/min, il pezzo in lavorazione raggiunge una precisione dimensionale ottimale con una deviazione di rotondità effettiva di 0.004 mm.
Tabella 1 Effetto della velocità di taglio sulla precisione della lavorazione (avanzamento: 0.08 mm/z, profondità di taglio: 0.6 mm)
Nell'esperimento è stata utilizzata una velocità di taglio di 180 m/min, mantenendo l'aumento della temperatura del mandrino entro 3.5 °C.
Gli operatori hanno ridotto il tasso di usura degli utensili a 0.015 mm/min. Inoltre, la percentuale di pezzi lavorati qualificati è aumentata al 98.5%.
Influenza dell'alimentazione sulla qualità della superficie
L'intervallo di velocità di avanzamento è 0.05–0.25 mm/z, in correlazione positiva con la rugosità superficiale Ra.
I ricercatori hanno ottenuto la migliore qualità superficiale con una velocità di avanzamento di 0.08 mm/z, con un valore Ra di 0.4 μm.
L'osservazione SEM mostra che con un avanzamento di 0.08 mm/z, le tracce di taglio dell'utensile sono uniformi, senza strappi o aderenza.
Dopo che l'alimentazione è aumentata a 0.15 mm/z, sulla superficie sono apparse increspature periodiche e il valore Ra è salito a 0.8 μm.
Analisi di ottimizzazione della profondità di taglio
La profondità di taglio variava da 0.2 a 1.0 mm, evidenziando un'interazione significativa con l'efficienza della lavorazione e la qualità della superficie.
L'analisi dei dati mostra che una profondità di taglio di 0.6 mm consente di raggiungere un equilibrio ottimale con un'efficienza di rimozione di 43.2 cm³/min e Ra inferiore a 0.5 μm.
Il test della forza di taglio mostra un rapporto forza radiale-assiale di 1.8:1, con ampiezza della vibrazione dell'utensile mantenuta entro 2.5 μm.
Studio sulla selezione del metodo di raffreddamento
Abbiamo confrontato tre metodi di raffreddamento: taglio a secco, raffreddamento a umido e MQL.
Nell'esperimento la portata della miscela aria-olio MQL è stata impostata a 60 ml/h e la pressione dell'aria a 0.5 MPa.
Rispetto al raffreddamento a umido, la tecnologia MQL ha ridotto la rugosità superficiale del pezzo del 28%, portandola a Ra 0.35 μm.
MQL consente di risparmiare il 95% del fluido da taglio rispetto al raffreddamento a umido, riducendo significativamente i costi e l'impatto ambientale.
Strategia di controllo intelligente
Tecnologia di compensazione degli utensili
Basato sui dati di misurazione dello strumento ottico di presetting utensili Renishaw OMP60 per stabilire un modello di previsione dell'usura degli utensili.
Misurato sperimentalmente, l'utensile nel taglio 180min, il raggio dell'arco della punta è aumentato da 0.8mm a 1.2mm, l'angolo posteriore dell'utensile si è ridotto da 12° a 8.5°.
Monitorando in tempo reale lo stato di usura dell'utensile, il sistema calcola automaticamente l'importo della compensazione e aggiorna i dati sulla posizione dell'utensile.
La strategia di compensazione adotta un metodo di compensazione segmentato. Quando l'usura è inferiore a 0.1 mm, viene applicata una compensazione una tantum.
Quando l'usura supera 0.1 mm, viene utilizzata una compensazione graduale. In questo caso, la compensazione per ogni passo non supera 0.05 mm.
Gli esperimenti dimostrano che la strategia di compensazione ha migliorato la precisione del 35%, ha prolungato la durata degli utensili di 1.8 volte e ha ridotto i costi del 22%.
Progettazione del sistema di monitoraggio in tempo reale
Gli sviluppatori hanno utilizzato la fusione multisensore e i sensori per creare un sistema di monitoraggio in tempo reale.
Il sistema utilizza una piattaforma PXI per l'acquisizione e l'elaborazione dei dati, realizzando il monitoraggio simultaneo della forza di taglio, delle vibrazioni e della temperatura.
I dati sperimentali mostrano (vedi Fig. 1) che la rugosità superficiale aumenta del 52% quando la forza di taglio cambia di oltre il 20% rispetto al valore impostato.
Quando l'ampiezza della vibrazione supera 2.5 μm, l'errore di rotondità aumenta di 0.008 mm.
Quando la temperatura della zona di taglio supera i 120°C, il pezzo in lavorazione subisce una deformazione termica evidente.
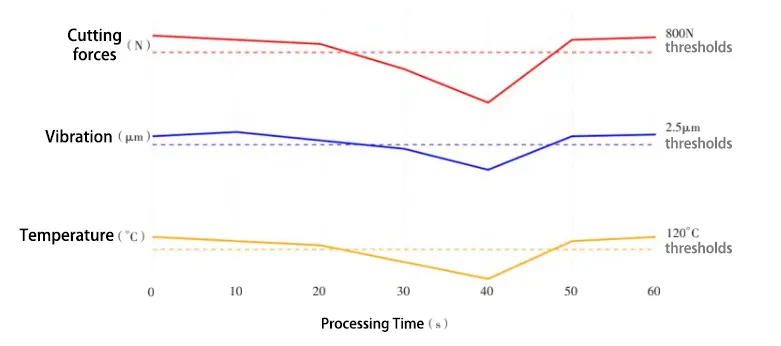
Nota: Frequenza di campionamento: forza di taglio 20 kHz, vibrazione 50 kHz, temperatura 50 Hz, dati filtrati.
Algoritmo di controllo adattivo
Un algoritmo di rete neurale fuzzy consente l'ottimizzazione dei parametri di lavorazione in tempo reale. Il modello di controllo della forza di taglio è il seguente.
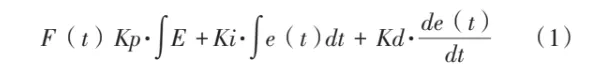
Dove: F(t) è il valore di uscita della forza di taglio; e(t) è l'errore della forza di taglio;
Kp, Ki, Kd sono parametri PID.
Regola di sintonizzazione adattiva.
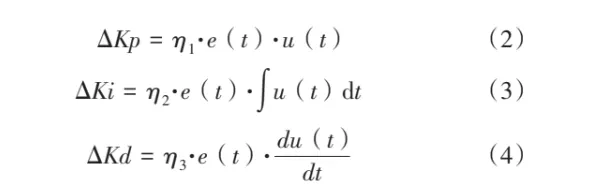
Dove η1Il2Il3 – tasso di apprendimento
quantità di controllo u(t)
I risultati sperimentali mostrano che la fluttuazione della forza di taglio si riduce del 45% e la precisione della lavorazione migliora del 32% dopo aver utilizzato questo algoritmo.
Metodo di compensazione degli errori
Le misurazioni dell'interferometro laser hanno fornito dati sugli errori geometrici per stabilire 21 modelli di compensazione.
I dati misurati mostrano che il sistema di compensazione si basa su dati misurati per stabilire una griglia di mappatura degli errori spaziali; la spaziatura della griglia è impostata su 50 mm.
Con una velocità di avanzamento di 6,000 mm/min, il sistema ha realizzato una compensazione in tempo reale a livello submicronico.
Dopo la compensazione, l'errore di cilindricità è sceso da 0.018 mm a 0.006 mm, l'errore di contorno da 0.025 mm a 0.008 mm, migliorando la precisione del 65%.
Conclusione
Attraverso esperimenti e analisi dei dati è stato sviluppato uno schema di ottimizzazione CNC per una lavorazione di precisione efficiente.
Lo studio dimostra che la combinazione ottimale dei parametri di taglio può migliorare significativamente la precisione e l'efficienza della lavorazione.
Strategie di controllo intelligenti migliorano la stabilità della lavorazione e supportano il processo.
I risultati della validazione sperimentale dimostrano che lo schema di ottimizzazione può migliorare significativamente la produttività.
Allo stesso tempo, garantisce la precisione di lavorazione richiesta, risultando quindi un valido strumento per le applicazioni ingegneristiche.
La ricerca futura esplorerà le applicazioni dell'intelligenza artificiale nella lavorazione CNC per una produzione più intelligente.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

