

La lavorazione CNC è un metodo fondamentale per ottenere lavorazioni ad alta precisione.
Tuttavia, anche quando si utilizzano apparecchiature CNC ad alta precisione, il livello di competenza del macchinista limita comunque la precisione della lavorazione finale.
Le operazioni dei meccanici includono il serraggio, l'allineamento degli utensili e l'impostazione dei parametri; le deviazioni in qualsiasi fase influiscono sulla qualità finale.
Durante il serraggio e il posizionamento del pezzo, l'operatore deve considerare fattori quali il controllo della deformazione del pezzo, la selezione del punto di riferimento e la forza di serraggio;
durante l'allineamento degli utensili, l'operatore deve affrontare questioni quali la selezione della superficie di riferimento, la scelta del sistema di allineamento degli utensili e le strategie di compensazione.
le impostazioni dei parametri di processo richiedono una valutazione approfondita delle proprietà dei materiali, delle prestazioni degli utensili e dei requisiti di lavorazione.
Questo articolo studia l'impatto dei macchinisti sulla precisione, definisce gli standard ed esplora metodi per migliorare la qualità della lavorazione CNC.
Analisi del meccanismo mediante il quale le operazioni dei macchinisti influenzano la precisione della lavorazione CNC
Essendo un passaggio fondamentale nella lavorazione CNC, le operazioni dei macchinisti influiscono direttamente sulla precisione della lavorazione.
Durante il serraggio del pezzo, la deformazione dell'attrezzatura influisce notevolmente sulla precisione della lavorazione.
Un serraggio eccessivo o insufficiente provoca deformazioni o vibrazioni, con conseguente scarsa rugosità superficiale.
Il processo di allineamento e posizionamento del pezzo in lavorazione coinvolge molteplici fattori, come la selezione delle superfici di riferimento e dei metodi di allineamento.
Qualsiasi deviazione nell'allineamento influirà sulla precisione di tutte le superfici lavorate successivamente.
L'impostazione degli utensili è fondamentale; i metodi tradizionali comportano il rischio di errori soggettivi, mentre i sistemi digitali presentano problemi di usura della sonda.
L'usura dell'utensile durante la lavorazione influisce anche sulla precisione della lavorazione , e i parametri di taglio controllano il tasso di usura dell'utensile.
Pertanto è necessario bilanciare la velocità di avanzamento e la velocità del mandrino garantendo al contempo l'efficienza.
La durezza non uniforme del materiale e la distribuzione non uniforme delle sollecitazioni interne nel pezzo possono causare deformazioni durante la lavorazione, in particolare nei pezzi di grandi dimensioni con pareti sottili.
Le variazioni di temperatura e le vibrazioni compromettono la precisione della lavorazione, rendendo necessarie misure di protezione per stabilizzare l'ambiente.
Questi fattori interagiscono e si influenzano a vicenda, formando un sistema complesso.
Un'analisi approfondita di questi meccanismi di influenza può gettare le basi per il successivo sviluppo di misure di controllo di precisione.
Tecniche di controllo di precisione per le operazioni dei macchinisti
Tecniche di controllo del serraggio e del posizionamento del pezzo
La precisione del serraggio e del posizionamento del pezzo incide direttamente sulla qualità della lavorazione CNC.
Sviluppare schemi di serraggio corrispondenti per pezzi di forme diverse.
Per i pezzi quadrati si dovrebbe utilizzare il metodo di posizionamento su tre lati, mentre per i pezzi cilindrici si dovrebbe utilizzare il posizionamento a V.
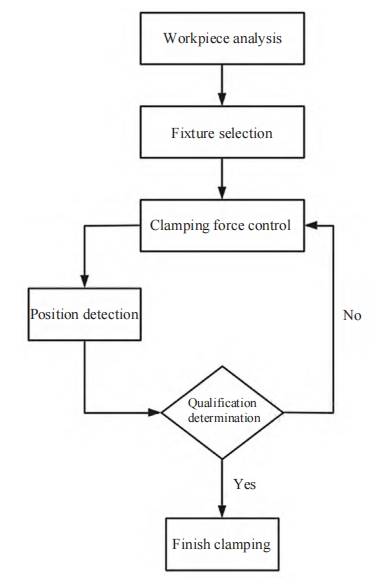
La figura 1 mostra il processo di controllo del serraggio e del posizionamento del pezzo.
Il controllo della forza di serraggio deve tenere conto delle proprietà del materiale del pezzo in lavorazione.
I pezzi in ghisa possono sopportare forze maggiori, quindi gli operatori possono aumentare opportunamente la forza di serraggio;
alluminio I pezzi in lega sono sensibili alla deformazione, pertanto gli operatori dovrebbero utilizzare una forza di serraggio inferiore.
Selezionare gli elementi di fissaggio appropriati in base alle caratteristiche dimensionali del pezzo da lavorare.
Le morse di precisione sono adatte per pezzi di piccole dimensioni, mentre i dispositivi idraulici garantiscono maggiore stabilità per pezzi di grandi dimensioni.
Gli operatori dovrebbero adottare un metodo di supporto multi-punto per le parti con pareti sottili per ridurre i rischi di deformazione.
La superficie di serraggio deve presentare un'elevata planarità e una bassa rugosità superficiale; potrebbe essere necessario un trattamento di rettifica della superficie di serraggio.
La selezione dei benchmark di localizzazione segue il principio del benchmark di processo massimo per garantire la precisione della localizzazione.
I produttori realizzano gli elementi di posizionamento in carburo di tungsteno ad alta precisione per ridurre al minimo l'usura durante l'uso.
Durante il serraggio effettivo, gli operatori utilizzano una chiave dinamometrica per controllare con precisione la coppia di serraggio, evitando una forza di serraggio non uniforme causata da fattori umani.
Gli ingegneri ottimizzano i dispositivi personalizzati per parti speciali tramite analisi degli elementi finiti per garantire una rigidità sufficiente.
Dopo il serraggio, gli operatori utilizzano un comparatore a quadrante per controllare l'eccentricità del pezzo e garantire che la precisione del serraggio soddisfi i requisiti.
Tecnologia di controllo di precisione per la preimpostazione e l'allineamento degli utensili
La preimpostazione degli utensili svolge un ruolo decisivo per garantire la precisione della lavorazione.
Gli operatori eseguono la preimpostazione offline utilizzando un presettaggio utensili per misurare il valore di compensazione della dimensione della lunghezza dell'utensile.
Durante la preimpostazione, assicurarsi che la superficie di riferimento della misurazione sia pulita e priva di detriti e mantenere una forza di misurazione costante sulla sonda.
L'installazione dell'utensile utilizza un portautensile a espansione termica per migliorare la precisione di eccentricità dell'utensile.
Gli operatori eseguono l'allineamento degli utensili utilizzando un allineatore laser per eliminare gli errori di allineamento dovuti al contatto.
Utilizzando un comparatore a quadrante, l'allineamento della superficie terminale del mandrino garantisce che la scentratura della superficie terminale rimanga entro l'intervallo micrometrico.
Gli operatori compensano l'usura degli utensili tramite misurazioni online per ottenere dati sull'usura degli utensili in tempo reale.
Gli ingegneri stabiliscono standard di pre-regolazione per diversi tipi di utensili.
Per gli utensili di fresatura, la misurazione principale è l'eccentricità radiale, mentre per gli utensili di foratura la priorità è data alle dimensioni della lunghezza.
I tecnici controllano la temperatura ambientale di pre-regolazione entro un intervallo di temperatura costante per ridurre al minimo gli effetti della deformazione termica.
Il sistema trasmette direttamente i dati di misurazione al sistema CNC tramite una rete per evitare errori di immissione manuale.
I processi di installazione e rimozione degli utensili utilizzano chiavi pneumatiche per garantire una coppia di installazione stabile.
Gli operatori mantengono pulite le superfici coniche del gambo dell'utensile e ne controllano regolarmente la precisione.
Per ridurre gli effetti della dilatazione termica, i produttori utilizzano codoli in ceramica per utensili lavorati con precisione.
Gli ingegneri hanno creato un meccanismo di avviso sulla durata degli utensili per ricordare agli utenti di sostituirli in base alle ore di lavorazione.
Tecnologia di controllo dell'ottimizzazione dei parametri di processo
L'ottimizzazione dei parametri di elaborazione è fondamentale per migliorare l'efficacia del controllo di precisione.
Gli ingegneri creano una libreria di parametri di taglio per diversi materiali, creando un modello di relazione tra velocità di avanzamento, velocità del mandrino e profondità di taglio.
La formula per il calcolo della velocità di taglio nella lavorazione CNC è
v=π dn/ 1 000 (1)
dove: v è la velocità di taglio, m · min⁻¹ ; d è il diametro del pezzo, mm ; n è la velocità del mandrino, r · min⁻¹ . La formula per il calcolo della forza di taglio generata durante il taglio del materiale è:
F = K c × a p × f (2)
dove: F è la forza di taglio, N ; Kc è la forza di taglio specifica, N/mm² ; ap è la profondità di taglio, mm; f è la velocità di avanzamento per giro, mm·r⁻¹ La formula della potenza di taglio è:
P = F × (v/60000)(3)Dove: P è la potenza di taglio, kW.
Gli operatori controllano i parametri di taglio per evitare l'accumulo di calore nelle zone di lavorazione ad alta velocità.
Nella fase di finitura a bassa velocità, gli operatori adottano una strategia di taglio a strati per garantire una tolleranza di lavorazione uniforme.
Selezionare le velocità di taglio appropriate in base alle proprietà del materiale dell'utensile;
gli utensili in metallo duro sono adatti al taglio ad alta velocità, mentre gli utensili in ceramica richiedono il controllo dell'impatto.
I tecnici utilizzano la microlubrificazione come fluido da taglio per migliorare gli effetti di raffreddamento e lubrificazione.
Monitorare il carico del mandrino durante il processo di lavorazione e regolare tempestivamente i parametri non appena vengono rilevate anomalie.
Utilizzare velocità di avanzamento elevate nella fase di sgrossatura per migliorare l'efficienza e ridurre le velocità di avanzamento nella fase di finitura per garantire la qualità della superficie.
Gli ingegneri determinano le combinazioni ottimali dei parametri di taglio attraverso tagli di prova e creano un database di processo.
Durante la lavorazione, gli operatori utilizzano il controllo adattivo dell'avanzamento per regolare le velocità di avanzamento in tempo reale.
I produttori utilizzano la tecnologia di taglio a velocità variabile per la lavorazione di superfici curve complesse, per garantire forze di taglio stabili.
Gli ingegneri stabiliscono un modello di ottimizzazione dei parametri di taglio per raggiungere un equilibrio tra efficienza e precisione della lavorazione.
I tecnici utilizzano parametri di processo specializzati per la lavorazione di materiali speciali, al fine di garantire la conformità agli standard qualitativi.
Implementazione e garanzia di sistemi di controllo di precisione per le operazioni di macchinisti
Integrazione di sistema per il controllo di precisione delle operazioni dei macchinisti
Il controllo di precisione CNC richiede l'integrazione della gestione dei processi, del monitoraggio della qualità e del supporto tecnico.
La gestione dei processi costituisce la base mediante la definizione di standard e procedure per il controllo di precisione.
Un database dei parametri di processo raccoglie i dati in base al tipo di elaborazione per supportare l'ottimizzazione.
Una libreria di soluzioni di processo riassume i successi ottenuti come riferimento in pezzi simili.
Il sistema di monitoraggio della qualità utilizza il rilevamento in tempo reale e gli avvisi tempestivi nei punti chiave per identificare e risolvere rapidamente i problemi.
Inoltre, introdurre metodi di analisi intelligenti per analizzare in modo approfondito i dati raccolti e identificare i fattori chiave che influenzano la precisione.
Il supporto tecnico garantisce che attrezzature, calibri e utensili siano ben gestiti e mantenuti in condizioni ottimali.
Questi tre sistemi lavorano insieme per formare un sistema di controllo di precisione a circuito chiuso, garantendo una migliore qualità di lavorazione.
È necessario stabilire meccanismi di condivisione delle informazioni tra i sistemi per raggiungere l'interoperabilità dei dati e migliorare l'efficienza operativa complessiva.
Implementazione standardizzata del controllo di precisione
La standardizzazione è un mezzo fondamentale per ottenere un controllo di precisione.
Le istruzioni di lavoro dettagliate definiscono i requisiti e gli standard di qualità per processi chiave come il serraggio, l'allineamento degli utensili e l'impostazione dei parametri.
Le procedure standard devono tenere conto delle caratteristiche delle parti e progettare flussi di lavoro pratici e specifici.
Standardizzare le operazioni per ridurre al minimo l'errore umano, concentrandosi sui punti chiave di controllo e monitoraggio della qualità.
Istituire sistemi di valutazione e ispezione con incentivi per garantire il rigoroso rispetto degli standard.
A livello gestionale, standardizzare la gestione dei documenti di processo, stabilire standard completi di ispezione della qualità, formulare sistemi di manutenzione e riparazione delle apparecchiature e formare un sistema sistematico di standard di gestione.
Utilizzare la tecnologia informatica per ottenere la gestione elettronica dei documenti di processo, migliorando la tracciabilità e l'efficienza operativa.
A livello di formazione, stabilire un sistema di formazione sulle competenze specifiche per la posizione e condurre regolarmente corsi di formazione sulle competenze operative per migliorare i livelli di competenza degli operatori.
I contenuti della formazione devono comprendere sia le conoscenze teoriche sia le operazioni pratiche, impiegando metodi diversi, come l'insegnamento basato su casi e dimostrazioni in loco, per garantire l'efficacia della formazione.
Sviluppare standard di valutazione delle competenze ed effettuare valutazioni teoriche e pratiche per garantire che gli operatori possiedano le competenze necessarie.
Stabilire un meccanismo di miglioramento continuo per riassumere tempestivamente le lezioni apprese e ottimizzare e perfezionare costantemente i contenuti standard.
Attraverso iniziative di standardizzazione, gli sforzi di controllo di precisione vengono condotti in conformità con procedure e linee guida stabilite.
Inoltre, sottolineare l'ottimizzazione dinamica degli standard, rivedendoli e migliorandoli in base ai problemi identificati nella pratica produttiva, per garantire che rimangano avanzati e pratici.
Meccanismi a lungo termine per la garanzia della precisione
L'istituzione di meccanismi a lungo termine è fondamentale per ottenere un miglioramento continuo nel controllo di precisione.
In termini di innovazione tecnologica, istituire una piattaforma di innovazione tecnologica di processo e organizzare progetti di ricerca tecnica per affrontare le sfide tecniche incontrate nella produzione.
La piattaforma di innovazione dovrebbe integrare risorse tecniche interne ed esterne e stabilire un meccanismo di collaborazione tra ricerca e industria per fornire un ambiente favorevole all'innovazione tecnologica.
Istituire un meccanismo per la conversione dei risultati dell'innovazione al fine di promuovere l'applicazione di nuove tecnologie e metodi nella produzione.
In termini di miglioramento della qualità, formulare un piano di miglioramento continuo della qualità, condurre revisioni periodiche di ottimizzazione dei processi e identificare e risolvere tempestivamente i problemi di qualità.
Istituire un meccanismo di risposta rapida per i problemi di qualità e formare un team tecnico professionale per affrontare problemi complessi.
Riepilogare sistematicamente le esperienze di controllo di precisione, sviluppare competenze tecniche e migliorare costantemente i livelli di precisione dell'elaborazione.
In termini di sviluppo dei talenti, creare un bacino di talenti qualificati per coltivare e riservare personale tecnico professionale per l'azienda.
Sviluppare piani di sviluppo dei talenti a più livelli e adottare approcci “mentore-apprendista” per accelerare la crescita dei talenti.
Creare una piattaforma di scambio tecnico per facilitare la condivisione delle esperienze e la collaborazione tecnica tra il personale tecnico.
Organizzare regolarmente seminari tecnici e sessioni di condivisione delle esperienze per promuovere un ambiente di apprendimento positivo.
Stabilire un sistema ragionevole di incentivi e valutazione per motivare il personale tecnico e stimolarne la creatività.
Istituire premi per l'innovazione tecnica e collegare i risultati dell'innovazione alle valutazioni delle prestazioni.
Attraverso l'istituzione di meccanismi a lungo termine, garantire che il lavoro di controllo di precisione venga costantemente migliorato e potenziato.
Sottolineare l'implementazione e la supervisione dei meccanismi, valutarne regolarmente l'efficacia operativa e ottimizzarli e migliorarli tempestivamente per garantire che svolgano costantemente le funzioni previste.
Conclusione
Attraverso un'analisi sistematica dei meccanismi attraverso i quali le operazioni dei macchinisti influenzano la precisione della lavorazione CNC, sono state proposte tecnologie di controllo per processi critici quali serraggio e posizionamento, allineamento degli utensili e impostazione dei parametri di processo.
Sulla base di ciò è stata sviluppata una soluzione di sistema integrata che comprende la gestione dei processi, il monitoraggio della qualità e il supporto tecnico, stabilendo un quadro di implementazione standardizzato e un meccanismo di garanzia sostenibile.
Attraverso l'istituzione di standard operativi, il potenziamento delle capacità del personale e l'ottimizzazione della gestione delle attrezzature, è stato creato un sistema completo di tecnologia di controllo di precisione.
I risultati della ricerca sottolineano l'integrazione di teoria e pratica, affrontando le sfide tecniche e fornendo al contempo soluzioni gestionali, offrendo così nuovi approcci tecnici e strategie gestionali per migliorare il livello di precisione della lavorazione CNC.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

