

Le maniche di grandi dimensioni a parete sottile sono leggere ed economiche, ma presentano scarsa rigidità e resistenza, il che ne rende difficile la produzione.
La lavorazione di manicotti a parete sottile causa spesso errori dimensionali e di posizionamento, compromettendo la qualità dei pezzi.
Migliorare la qualità delle boccole di grandi dimensioni a parete sottile mediante l'utilizzo di macchine a controllo numerico (CNC) , attrezzature avanzate, dispositivi di fissaggio ottimizzati e procedure pianificate.
Caratteristiche strutturali e sfide delle parti a manicotto a parete sottile su larga scala
Le maniche a parete sottile di grandi dimensioni presentano pareti sottili, diametri interni elevati, esterni semplici e scanalature interne precise.
La lavorazione di grandi componenti a manicotto con pareti sottili presenta alcune sfide, che si manifestano principalmente nei seguenti aspetti:
Innanzitutto , durante la lavorazione possono verificarsi deformazioni. I manicotti possono presentare caratteristiche di deformazione variabili sotto l'effetto di sollecitazioni esterne.
Uno stress eccessivo provoca una deformazione plastica o elastica, aumentando la temperatura della zona di taglio e provocando una deformazione termica.
In secondo luogo , si riscontrano problemi di precisione nel serraggio e nel posizionamento durante la lavorazione.
Le boccole in acciaio temprato a parete sottile, serrate con un mandrino a tre griffe o con un supporto interno, rischiano di presentare una forza non uniforme, allentamento e perdita di precisione.
I punti di forza differiscono dalle superfici di serraggio su manicotti di grandi dimensioni con pareti sottili; la tornitura di filettature trapezoidali può causare flessioni e ridurre la durata della filettatura.
I manicotti di grandi dimensioni richiedono un'elevata coassialità tra il cono esterno e gli assi del foro interno, cosa che i dispositivi tradizionali non possono garantire.
Principio di funzionamento e considerazioni sulla progettazione di dispositivi per componenti di manicotti a parete sottile di grandi dimensioni
Principio di funzionamento dell'apparecchio
I dispositivi di fissaggio sono essenziali per il serraggio di manicotti di grandi dimensioni con pareti sottili, con i pezzi posizionati su blocchi a V per garantire un posizionamento radiale preciso.
La superficie terminale del pezzo entra in contatto con il supporto della superficie terminale per il posizionamento assiale.
L'olio in pressione gonfia la plastica liquida, espandendo il manicotto elastico a parete sottile verso l'interno e verso l'esterno per un serraggio uniforme e stabile.
Dopo la lavorazione, la valvola di scarico si apre, la plastica liquida si sgonfia, liberando il manicotto per la rimozione.
Punti chiave nella progettazione degli apparecchi
Gli ingegneri dovrebbero seguire questi principi quando ottimizzano la progettazione degli impianti per componenti di grandi dimensioni con manicotti a parete sottile.
Innanzitutto , assicurarsi che la forza di serraggio sia uniforme sulle superfici interne ed esterne del manicotto per evitare deformazioni.
In secondo luogo , scegliete un posizionamento affidabile per garantire un allineamento preciso tra l'attrezzatura e la lavorazione.
In terzo luogo , attenersi al principio di una struttura semplice e di un funzionamento agevole.
L'apparecchio deve essere semplice, facile da installare e rimuovere, agevolandone il funzionamento e aumentandone l'efficienza.
Grazie alla struttura a manicotto di grandi dimensioni, il centraggio sfrutta il diametro esterno e la superficie terminale per allineare gli assi del pezzo e dell'attrezzatura.
Il movimento assiale è controllato dal supporto della superficie terminale; il centraggio in plastica liquida garantisce una forza di serraggio uniforme sul manicotto.
Dopo aver selezionato il metodo di serraggio, calcolare la forza utilizzando la meccanica, l'idraulica e i sensori; mantenere la variazione entro il 5%.
Durante la tornitura, calcolare le forze di taglio e impostare la forza di serraggio per uniformità ed efficienza.
Casi di progettazione e applicazione di dispositivi per componenti di manicotti a parete sottile di grandi dimensioni
Necessità di ottimizzare la progettazione dei dispositivi di fissaggio dei manicotti a estrazione
La lavorazione di manicotti a parete sottile espulsi è impegnativa e solitamente vengono serrati tramite un mandrino a tre griffe o un foro di supporto interno (vedere Figura 1).
Entrambi i metodi causano deformazioni, con conseguente bassa qualità e alti tassi di rilavorazione, compromettendo l'efficienza e aumentando i costi.
Per migliorare l'efficienza del manicotto di spinta, ottimizzare la progettazione dei dispositivi di serraggio, sviluppare dispositivi specializzati e migliorare la precisione e la qualità dei pezzi.
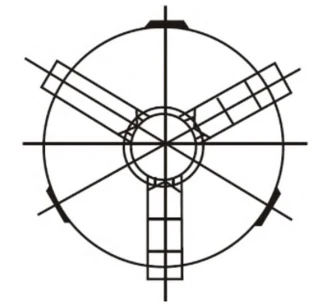
Vantaggi dei dispositivi di serraggio per parti di manicotti di spinta e relativi requisiti di progettazione
Le parti del manicotto a spinta mancano di rigidità e richiedono dispositivi di fissaggio specializzati e ad alta resistenza.
La progettazione degli apparecchi deve garantire assemblaggi sicuri, precisi e facilmente smontabili.
Pertanto, i progettisti devono soddisfare questi requisiti quando progettano dispositivi di fissaggio con manicotto a spinta.
Innanzitutto , è necessario utilizzare tecnologie avanzate per creare dispositivi di fissaggio rigidi, resistenti, leggeri, semplici e facili da installare/rimuovere.
Montare saldamente il pezzo in lavorazione, garantire la precisione dimensionale e prevenire le deformazioni.
Progettare la struttura dell'apparecchio in modo da soddisfare le esigenze di produzione, assemblaggio, manutenzione e autopulizia.
Assicurarsi che la rigidità, la stabilità e l'efficienza di serraggio dell'attrezzatura soddisfino i requisiti.
Utilizzare una base a nido d'ape e una struttura precompressa per ottenere rigidità con una frequenza naturale superiore a 800 Hz.
Progettare canali di raffreddamento integrati per limitare l'aumento di temperatura al di sotto di 3 °C, garantendo la stabilità termica. Utilizzare interfacce modulari a cambio rapido per un serraggio entro 10 minuti per pezzo.
Gli accessori specializzati per le parti del manicotto a spinta offrono i seguenti vantaggi:
Il miglioramento della precisione dell'installazione consente l'elaborazione in batch, previene gli errori e aumenta l'efficienza.
In secondo luogo , il bloccaggio assiale riduce la deformazione e migliora notevolmente la rigidità del pezzo.
In terzo luogo, consente un serraggio rapido, aumentando la rigidità e l'efficienza di taglio.
La riduzione dei costi, l'ampliamento dell'impiego delle macchine utensili e l'aumento della flessibilità operativa migliorano la produttività.
Riduce il carico di lavoro, garantisce un serraggio stabile, migliora l'ambiente e aumenta la sicurezza.
Considerazioni sulla struttura e la progettazione del dispositivo di serraggio per le parti del manicotto a estrazione
La struttura di questo speciale dispositivo di fissaggio a manicotto a spinta è composta da due componenti principali: in primo luogo, il corpo del dispositivo.
Il corpo dell'apparecchio è in acciaio, con un diametro esterno di circa 53 cm e uno spessore di 2.5 cm.
La filettatura interna del dispositivo corrisponde alla filettatura trapezoidale del foro interno, facilitando l'installazione e la rimozione.
Quattro sottocorpi in acciaio (8×3×2.5 cm) con fori filettati interni sono saldati su un lato del corpo principale per il serraggio tramite viti di fissaggio.
Nella progettazione della struttura dell'apparecchio, è necessario definire chiaramente il ruolo delle viti di fissaggio esagonali interne.
Migliora l'efficienza dell'installazione avvitando il pezzo in lavorazione durante la rotazione;
Il serraggio delle viti di fissaggio consente quindi una maggiore libertà direzionale durante la lavorazione.
Le viti di fissaggio sporgono oltre il piano del perno quadrato, impedendo interferenze con l'utensile da taglio.
D'altro canto, la rimozione del pezzo in lavorazione è più comoda, poiché per scaricarlo è sufficiente allentare le viti di fissaggio.
Processo di elaborazione delle parti
Gli operatori devono definire chiaramente le fasi di lavorazione durante la lavorazione dei pezzi.
Fissare saldamente il diametro esterno del pezzo grezzo con un mandrino a quattro griffe e allineare il diametro esterno e la superficie terminale di tornitura.
Sostenere un perno centrale lungo 3.7 cm con la contropunta e creare una scanalatura di retrazione utilizzando la filettatura di tornitura.
Utilizzare appieno il software per programmare e lavorare la filettatura trapezoidale.
Quindi rimuovere il pezzo in lavorazione, capovolgerlo e avvitarlo nelle filettature interne dell'attrezzatura. Utilizzare una chiave a brugola per serrare le viti.
Il mandrino inverso a quattro griffe blocca la superficie esterna del dispositivo mentre l'operatore ruota la superficie terminale del pezzo in lavorazione alla lunghezza desiderata.
Sgrossare la conicità e il foro della macchina, quindi allentare leggermente il mandrino e ridurre il serraggio per evitare deformazioni durante lo smontaggio.
Controllare i diametri interno ed esterno lavorati per verificarne la conformità alle specifiche, quindi smontare.
Assicurare un serraggio sicuro durante la lavorazione per evitare allentamenti e garantire la sicurezza.
Utilizzare refrigeranti come il cherosene per ridurre la deformazione termica durante la tornitura e migliorare la qualità superficiale dei pezzi lavorati.
Tutto il personale deve attenersi rigorosamente ai requisiti di produzione per garantire la qualità della lavorazione dei pezzi.
Validazione della tecnologia chiave
La progettazione di dispositivi di fissaggio del manicotto di spinta richiede la convalida del posizionamento dell'espansione del liquido e del controllo della forza di serraggio.
Ottimizziamo il posizionamento dell'espansione del liquido modellando il contatto utilizzando pressione, modulo di gomma, adattamento con interferenza, raggio e coefficiente di Poisson.
Dal punto di vista del controllo dinamico della forza di serraggio, gli ingegneri calcolano la forza di taglio assiale massima creando un modello di forza di taglio.
Analisi dell'effetto dell'applicazione
Rispetto al tradizionale mandrino a tre griffe, il dispositivo proposto offre prestazioni migliori.
Il dispositivo tradizionale produce una rotondità del foro interno di 8.5 μm, una coassialità esterno-interno di 0.08 mm e una planarità della superficie terminale di 0.025 mm.
Il dispositivo specializzato sviluppato in questo articolo raggiunge una rotondità del foro interno di 1.2 micron, che rappresenta un miglioramento dell'85.9%;
La coassialità è migliorata a 0.015 mm (migliore dell'81.3%) e la planarità della superficie terminale a 0.01 mm (migliore del 60%).
Il dispositivo specializzato riduce i tempi di lavorazione a 24 minuti, ovvero 8 minuti in meno rispetto al mandrino tradizionale.
I processi ottimizzati riducono i tempi di cambio formato da 45 minuti a cinque minuti con l'elaborazione tradizionale.
Gli impianti tradizionali costano meno, ma gli impianti specializzati aumentano l'efficienza, riducono gli scarti e aumentano il ritorno sull'investimento annuo quando la produzione supera i 5,000 pezzi.
Conclusione
In sintesi, la lavorazione di manicotti di grandi dimensioni con pareti sottili richiede attrezzature specializzate per una migliore efficienza e qualità.
Il miglioramento della tecnologia di fissaggio risolve la deformazione nei manicotti a parete sottile, garantisce precisione, riduce il carico di lavoro dell'operatore e aumenta i vantaggi economici.
La progettazione futura degli impianti dovrebbe combinare principi di base con tecnologie intelligenti, come l'espansione idraulica intelligente e il raffreddamento a bassa temperatura, per migliorarne l'efficacia.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

