
- mostbet-bets.com
- pinco slot
- casinò online Farabet
- mostbet az
- mostbet az
- pinup aze
- casinò pin-up
- spillo
- mostbet
- spillo
- mostbet kz
- казино мостбет
- pinup az
- mostbet az
- 1 vittoria az
- mosbet kz
- mostbet kz
- mobet
- mostbet az
- mostbet online
- casinò misli
- appuntare kz
- mostbet
- appuntare l'az
- appuntare l'az
- mostbet
- casinò pin up
- 1xbet casinò
- ragazza copertina
- pinco slot
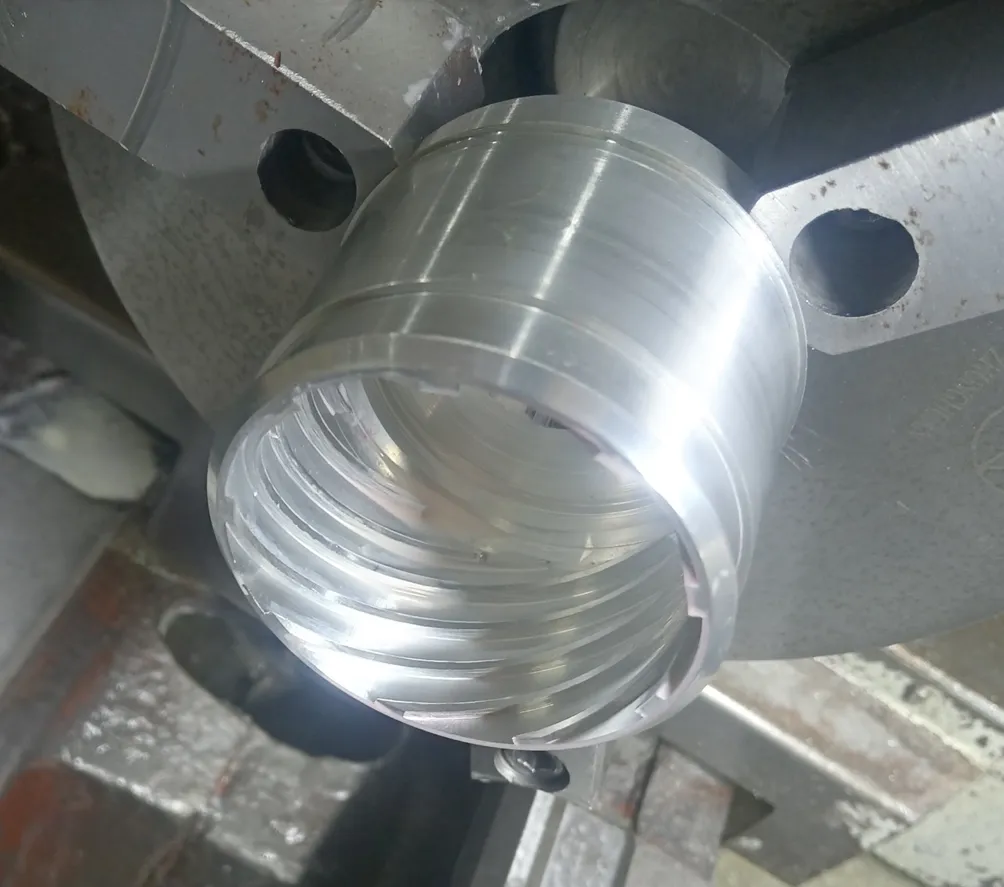
Hai mai incontrato quei componenti di tipo scanalato nelle pompe per vuoto a levitazione magnetica con passo estremamente grande e numero elevato di filettature?
La programmazione non è la parte più difficile di questo lavoro: la vera sfida sta nel processo di lavorazione e nei dettagli.
Basta una piccola svista e non si rispetteranno i requisiti di precisione del disegno. Oggi vedremo come ottenere una lavorazione precisa e stabile per questi due tipi di filettature.
Categoria 1: Filettature interne cilindriche di uguale altezza
Sia la cresta del filetto che il fondo della scanalatura poggiano sulla superficie cilindrica, risultando puliti e ordinati.
Tuttavia, la loro lavorazione produce vibrazioni significative ed è soggetta all'usura degli utensili.
Se programmato in modo convenzionale con più passate di taglio, la passata finale richiede spesso una finitura, con conseguenti dimensioni instabili.
Tecniche chiave
Taglio a strati + Completare ogni testa singolarmente. Non lavorare lo stesso strato per tutte le teste contemporaneamente.
Invece, lavora ogni testa in sequenza, dalla sgrossatura alla finitura, prima di passare alla successiva.
Questo approccio previene le incongruenze causate da errori cumulativi del sistema e dall'usura degli utensili.
Categoria due: picchi di filettatura su superfici cilindriche, fondi di scanalatura su superfici coniche
Questo è più complicato perché il fondo della scanalatura della filettatura è conico. Durante la programmazione, non è necessario solo calcolare il passo e il numero di principi, ma anche tenere conto delle variazioni di conicità.
Il personale tecnico ha lavorato con un avanzamento massimo di 280 mm e 14 principi. Se il programma non è scritto correttamente, si verificano salti nel percorso utensile, rovinando il profilo della filettatura.
Nucleo di programmazione
Calcolo della pendenza rastremata + variabili macro che controllano l' origine X per ogni strato. Conversione della rastrematura nella variazione della coordinata X per millimetro di movimento Z (pendenza K ).
Quindi, durante il taglio di ogni strato, regolare dinamicamente la coordinata X in base alla posizione Z in tempo reale . Di seguito è riportato un programma pratico utilizzato dal personale tecnico (thread interno a 9 punti):
Il personale tecnico ha utilizzato un programma macro per facilitare il debug e il riutilizzo. I parametri sono stati impostati in base al disegno: 88 mm di piombo, 9 principi, materiale in alluminio.
Di seguito è riportato il programma per la lavorazione di una filettatura interna multi-principio a passo largo:

Di seguito il video dell'elaborazione.
FAQ
Cosa sono le filettature interne cilindriche ad alto profilo e dove vengono utilizzate?
Le filettature interne cilindriche ad alto profilo sono particolarmente diffuse nei componenti di precisione, come le pompe per vuoto a levitazione magnetica. Spesso presentano passi estremamente ampi e principi multipli, che richiedono un'attenta programmazione e lavorazione per soddisfare rigorosi requisiti dimensionali e di finitura superficiale.
Perché le filettature interne cilindriche di uguale altezza sono difficili da lavorare?
Le filettature interne di pari altezza presentano difficoltà dovute alle vibrazioni e alla rapida usura dell'utensile durante il taglio. La lavorazione multipassata convenzionale può portare a dimensioni finali instabili, soprattutto nella passata di finitura. Il taglio a strati e il completamento sequenziale di ogni testa di filettatura contribuiscono a mantenere la stabilità dimensionale e a ridurre gli errori cumulativi.
In che modo le filettature interne con fondo conico complicano la lavorazione?
Le filettature interne a fondo conico presentano scanalature che giacciono su una superficie conica, rendendo la programmazione più complessa. Gli operatori devono calcolare con precisione l'inclinazione della conicità, il passo e il numero di principi. Non tenere conto di questi fattori può causare salti nel percorso utensile e distorcere il profilo della filettatura, in particolare su filettature con passo ampio e multi-principio.
Quali strategie di programmazione garantiscono la precisione nei thread interni multi-start con passo grande?
La precisione si ottiene calcolando la pendenza della conicità (pendenza K) e utilizzando macro variabili per controllare dinamicamente la coordinata X per ogni strato dell'asse Z. Ciò garantisce che ogni strato di taglio si regoli in tempo reale, preservando la geometria della filettatura e riducendo gli errori causati dalla flessione dell'utensile o dall'usura cumulativa.
Perché la lavorazione sequenziale della testa è importante per le filettature interne?
Lavorare ogni testa di filettatura dalla sgrossatura alla finitura prima di passare alla successiva previene incongruenze causate da errori di sistema e usura degli utensili. Questo approccio sequenziale garantisce dimensioni uniformi della filettatura a tutti gli inizi e migliora l'affidabilità dei componenti ad alta precisione.
In che modo la programmazione macro può migliorare l'efficienza della lavorazione delle filettature interne?
I programmi macro consentono al personale tecnico di automatizzare calcoli ripetitivi, regolare dinamicamente le coordinate di taglio e semplificare il debug. Impostando parametri come passo, numero di principi e proprietà del materiale, la programmazione macro garantisce una lavorazione uniforme e riproducibile per filettature interne complesse con passo elevato e multi-principio.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

