
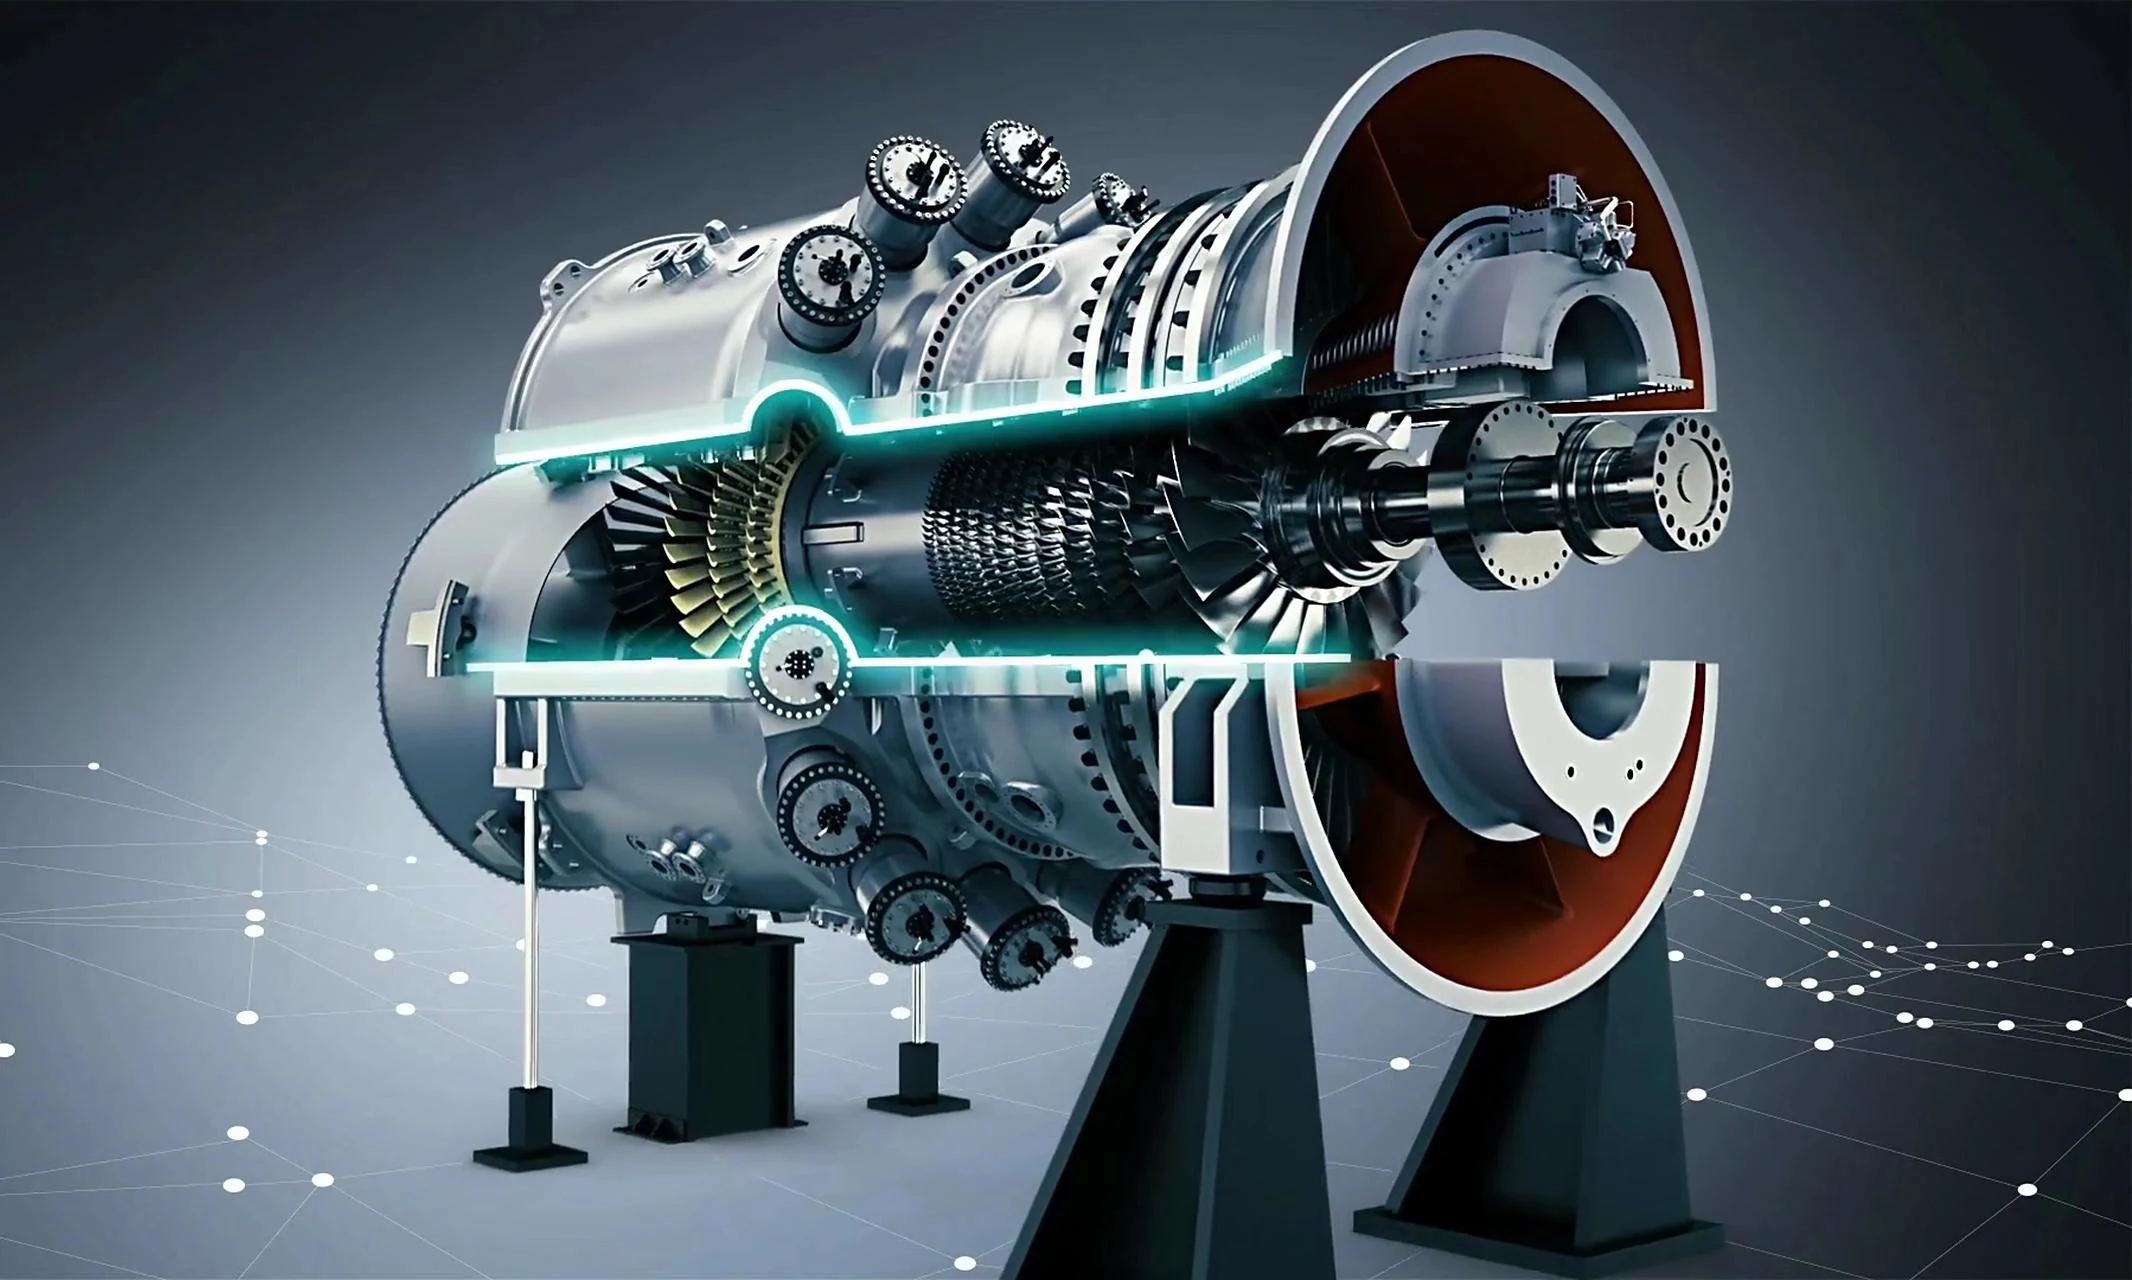
Le turbine a gas, in quanto fonte di energia pulita, offrono vantaggi quali avvio e arresto rapidi e un'elevata efficienza.
I componenti principali delle parti dello statore includono principalmente: alloggiamenti dei cuscinetti del compressore, anelli delle pale dello statore del compressore, anelli della turbina e diffusori di scarico.
In quanto componenti critici per il montaggio delle pale dello statore (vedere Figura 1), gli anelli del compressore condividono strutture simili ma richiedono metodi di lavorazione diversi.
Durante la lavorazione, per completare la lavorazione sono necessarie molteplici modifiche nelle posizioni di serraggio.
A causa della mancanza di approcci di lavorazione sistematici e standardizzati per i diversi tipi di anelli di fissaggio, gli operatori possono impiegare metodi e parametri diversi.
Inoltre, l'efficienza della programmazione CNC rimane bassa, con attività ripetitive significative durante la programmazione che aumentano i tempi di configurazione e riducono l'efficienza della produzione.
Questo documento si propone di riassumere e categorizzare sistematicamente le soluzioni di fresatura per gli anelli di fissaggio dei compressori delle turbine a gas.
L'obiettivo è fornire un solido supporto tecnico per la successiva lavorazione di pezzi simili, migliorare l'efficienza della programmazione CNC e ridurre i tempi di preparazione della lavorazione.
Tipi di caratteristiche di fresatura per anelli di fissaggio del compressore
Gli anelli di ritegno del compressore sono realizzati in acciaio inossidabile ZG17Cr1Mo , che offre eccellente resistenza al calore, robustezza e tenacità.
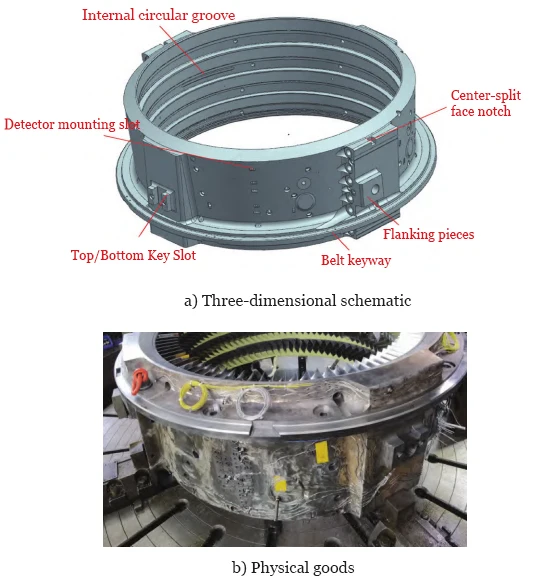
Come mostrato nella Figura 2, l'anello di fissaggio del compressore 1 comprende una fessura di montaggio del rilevatore e un foro di montaggio del rilevatore.
Presenta inoltre giunti a sovrapposizione su entrambi i lati della tacca della superficie di separazione centrale.
Inoltre, contiene scanalature per chiavette superiori e inferiori, scanalature per arco interno e scanalature per chiavette per cinghia.
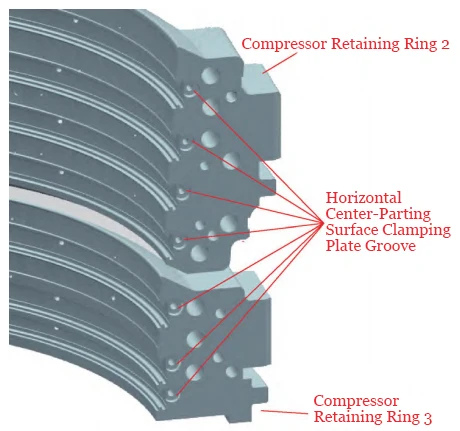
Gli anelli di fissaggio del compressore 2 e 3 (vedere Figura 3) presentano inoltre delle fessure circolari per la piastra di serraggio sul piano centrale orizzontale.
Queste caratteristiche sono in gran parte non complanari. I metodi di serraggio, le strategie di lavorazione e le soluzioni di utensili per ciascuna caratteristica si influenzano a vicenda durante la lavorazione.
Durante la lavorazione, i programmi CNC per diverse caratteristiche si interconnettono e si influenzano a vicenda
Redazione del piano del processo di fresatura
Attrezzature di lavorazione
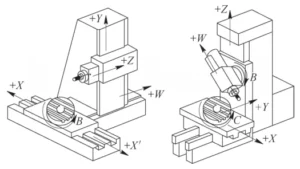
Il team ha scelto una macchina alesatrice e fresatrice da pavimento (vedere Figura 4) dotata di un sistema di controllo completamente digitale Siemens 840D per la lavorazione degli anelli del compressore.
Questa macchina è dotata di assi X, Y, Z, W, V, U e B , consentendo il controllo CNC a 7 assi con qualsiasi movimento simultaneo a 4 assi.
L' asse X controlla il movimento della colonna.
L' asse Y controlla il movimento della testa del tornio.
L' asse Z controlla il movimento del mandrino di alesatura.
L' asse W controlla il movimento del pistone.
L' asse V e l'asse B controllano rispettivamente i movimenti lineari e rotatori della tavola rotante.
L' asse U è una tavola rotante aggiuntiva montata parallelamente all'asse X e controlla il movimento della sella.
Piano di processo
Considerate le caratteristiche strutturali del supporto dell'anello del compressore, il processo di fresatura deve garantire sia la qualità che l'efficienza produttiva.
Per raggiungere questo obiettivo, gli ingegneri dividono la lavorazione in tre configurazioni
Ogni configurazione massimizza il numero di caratteristiche lavorate senza richiedere la sostituzione delle teste portautensili o il riposizionamento del pezzo in lavorazione.
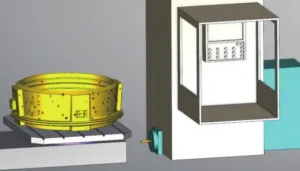
Prima impostazione (vedere Figura 5): con il pezzo in lavorazione assemblato, posizionarlo al centro del tavolo con l'estremità rivolta verso l'alto.
Orientare la metà superiore verso la direzione +X , mantenendo il piano centrale parallelo all'asse Z. Ruotando il piatto girevole, realizzare la fessura e i fori per il montaggio del rivelatore.
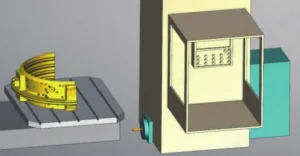
La seconda configurazione (vedere Figura 6) separa il pezzo in lavorazione in una sezione superiore e una inferiore.
Con la superficie terminale orientata verso l'alto e la superficie di separazione centrale rivolta verso il mandrino, gli operatori utilizzano questa configurazione per lavorare la sezione della superficie di separazione centrale.
Contemporaneamente, la tavola rotante risolve i problemi di posizionamento in questo stato, consentendo alla singola configurazione di lavorare anche entrambe le spalle laterali e la sede per chiavetta sul retro.
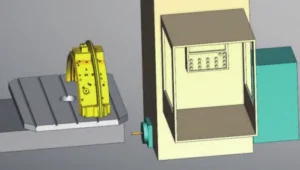
La terza configurazione (vedere Figura 7) posiziona la faccia terminale verso il mandrino con la superficie di separazione centrale rivolta verso il basso.
Questa configurazione viene utilizzata per lavorare la scanalatura dell'arco interno e fresare la sezione della tacca della cinghia.
√ Programma CNC
Durante le operazioni di fresatura, programmare il CNC secondo i seguenti passaggi:
1) Allineare l'anello di sicurezza concentricamente alla tavola rotante.
Utilizzando il centro del tavolo come asse di rotazione, ruotare il tavolo rotante per realizzare le fessure e i fori di montaggio del rilevatore sulla parete esterna dell'anello di fissaggio.
2) Posizionare il piano centrale rivolto verso il mandrino. Lavorare la tacca del piano centrale, la scanalatura della piastra di serraggio del piano centrale e i fori per le viti.
3) Ruotare il piatto girevole in modo che entrambi i lati dell'anello di ritegno siano rivolti verso il mandrino, quindi lavorare le sezioni della flangia su entrambi i lati.
4) Ruotare il piatto girevole in modo che la parte posteriore dell'anello di ritegno sia rivolta verso il mandrino, quindi lavorare la sezione della sede della chiavetta sul retro.
5) Con il piano centrale rivolto verso il basso, lavorare la scanalatura dell'arco interno, fresare la tacca della cinghia e forare e maschiare il foro filettato interno all'interno della tacca.
Soluzioni di utensili
Gli ingegneri hanno configurato soluzioni di utensili corrispondenti per le operazioni di fresatura di diversi anelli di supporto del compressore della turbina a gas.
Durante la programmazione, gli operatori devono specificare chiaramente gli utensili per ogni fase di lavorazione. La Tabella 1 elenca le caratteristiche di lavorazione esistenti e le relative soluzioni di utensili.
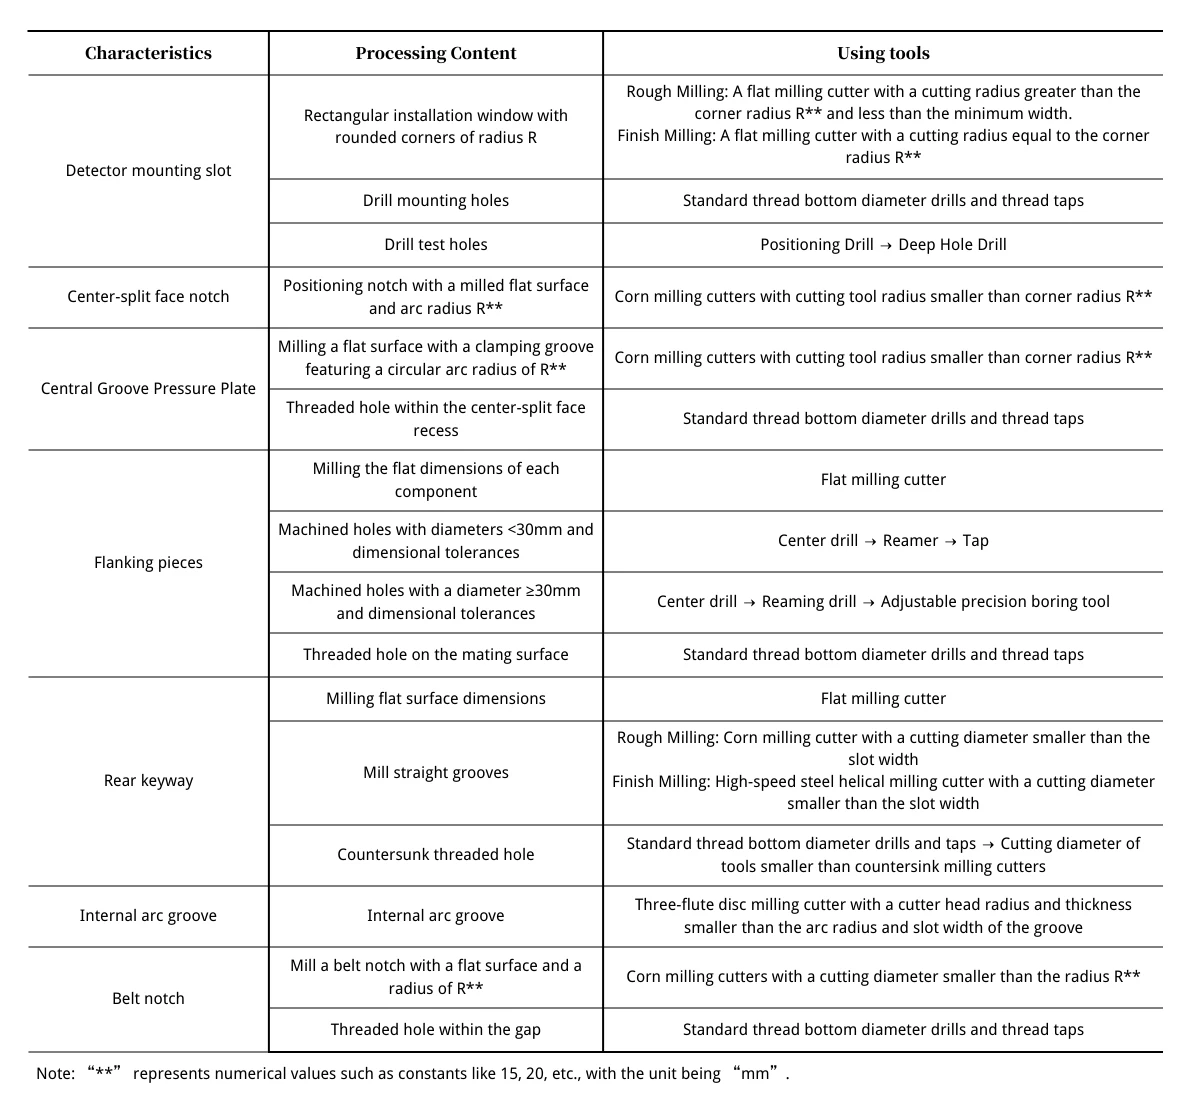
Di seguito sono riportate le considerazioni da tenere in considerazione per la scelta dello strumento.
1) Per vari tipi di superfici intagliate, la differenza tra il raggio della superficie ( R ) e la dimensione dell'intaglio gioca un ruolo importante nella selezione dell'utensile.
Se questa differenza è troppo grande e l'operatore continua a utilizzare utensili con un raggio di taglio inferiore o uguale al raggio della superficie ( R ), l'operatore deve eseguire più operazioni di fresatura a strati.
Ciò aumenta il numero di passate e, in ultima analisi, riduce l'efficienza della lavorazione.
Pertanto, l'operatore esegue la sgrossatura utilizzando una fresa con un raggio di taglio maggiore di R , e poi rifinisce con l'utensile originale.
2) Quando si lavorano scanalature con raggi inferiori, utilizzare una fresa con raggio corrispondente.
In alternativa, lavorare prima la base e i lati, lasciando un margine per il raggio inferiore, quindi eseguire un programma separato per fresare il raggio.
3) Quando si lavorano scanalature ad arco, calcolare attentamente le dimensioni del portautensili e la distanza tra il cerchio interno del pezzo in lavorazione per evitare interferenze.
Programmazione CNC
Impostazione del punto zero
L'impostazione del punto zero per gli anelli di fissaggio del compressore varia in base alle diverse condizioni di serraggio, ma le superfici di riferimento selezionate devono essere il più possibile coerenti.
Per la lavorazione integrale (sistema di coordinate mostrato in Figura 8), i punti zero sono impostati come segue: X 0 è il piano centrale orizzontale, Y 0 è la superficie di riferimento A , Z 0 è il centro del cilindro.
Quando il piano centrale è parallelo all'asse Z , B 0 è impostato.
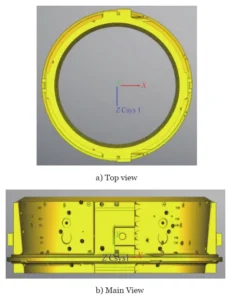
Quando si esegue la lavorazione con l'asse centrale rispetto al piano mediano (sistema di coordinate mostrato in Figura 9), i punti zero vengono impostati come segue: X 0 è la posizione centrale del cerchio interno, Y 0 è il piano di riferimento assiale e Z 0 è il piano mediano orizzontale.
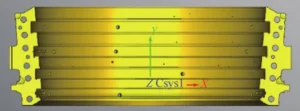
Quando si esegue la lavorazione con il piano mediano rivolto verso il basso (vedere Figura 10 per il sistema di coordinate), i punti zero vengono impostati come segue: X 0 è la posizione centrale del cerchio interno, Z 0 è il piano di riferimento assiale e Y 0 è il piano mediano orizzontale.
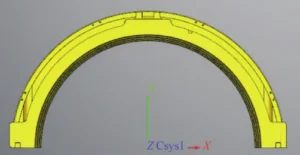
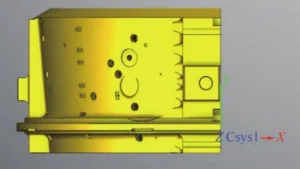
Quando si lavora su entrambi i lati rivolti verso il mandrino (sistema di coordinate mostrato in Figura 11), i punti zero vengono impostati come segue: Z 0 è la posizione centrale del cerchio interno, Y 0 è il piano di riferimento assiale, X 0 è il piano centrale orizzontale.
Programmazione
Per ridurre i tempi di preparazione della lavorazione, il programma di lavorazione è modularizzato tramite funzionalità.
Sulla base di ciò, gli ingegneri hanno sviluppato una subroutine universale per parametrizzare le dimensioni critiche.
Ciò consente l'assegnazione solo delle dimensioni critiche all'interno del programma principale, riducendo al minimo i tempi di programmazione ripetitiva.
Inoltre, quando esistono più istanze di funzionalità simili in posizioni diverse, i programmatori utilizzano la funzione di lettura a blocchi REPEAT .
In questo modo tutti i dati sulla posizione vengono consolidati in un'unica posizione di programmazione, facilitando la creazione e la verifica del programma e consentendo al contempo l'esecuzione continua della lavorazione.
Il contenuto del blocco REPEAT è mostrato qui di seguito.

Le caratteristiche principali sono classificate come segue:
1. Fessure rettangolari
Inclusa la scanalatura posteriore (vedere Figura 12) e la fessura di montaggio del rilevatore (vedere Figura 13).
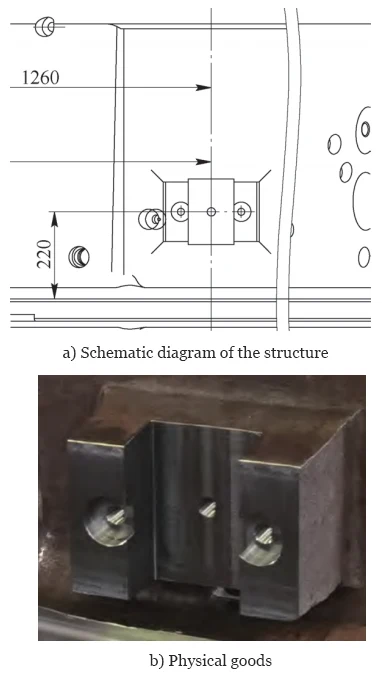
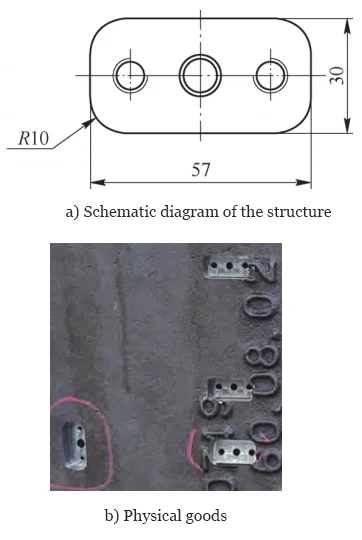
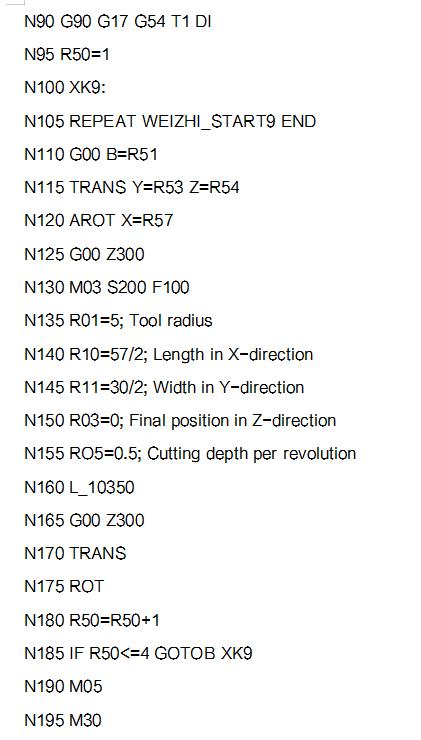
Prendendo come esempio lo slot di montaggio del rilevatore, il programma imposta come parametri la lunghezza, la larghezza, la profondità, il raggio dell'utensile e la profondità di taglio del rilevatore.
Durante la lavorazione di sgrossatura e finitura, gli operatori devono solo sostituire l'utensile e modificarne il raggio.
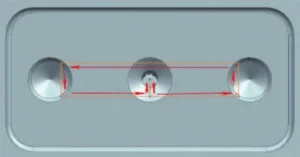
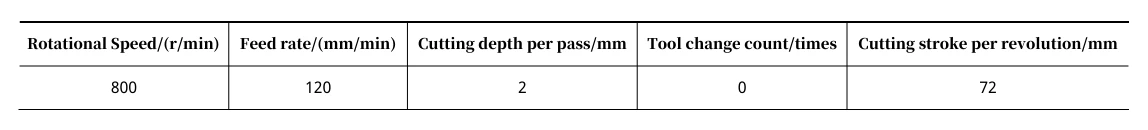
Il percorso di alimentazione per lo slot di montaggio del rilevatore (vedere Figura 14) e il programma corrispondente sono i seguenti, con i dati di alimentazione elencati nella Tabella 2.
2. Scanalature di apertura rettangolari (vedere Figura 15)
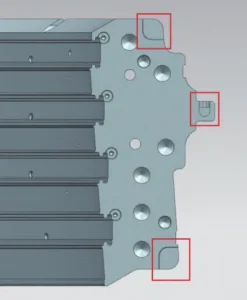
Includere scanalature di apertura della cinghia (vedere Figura 16) e scanalature di apertura della superficie di separazione centrale (vedere Figura 17). La programmazione di queste caratteristiche è relativamente complessa.
Oltre a impostare la lunghezza, la larghezza, la profondità, il raggio dell'utensile e la profondità di taglio della scanalatura di apertura della cinghia, gli ingegneri definiscono anche diversi altri parametri.
Questi parametri aggiuntivi includono la direzione di apertura della scanalatura, le tolleranze perimetrali e le tolleranze inferiori.
Includono anche la velocità di avanzamento lungo la larghezza della scanalatura.
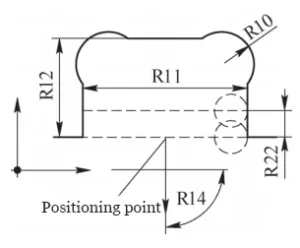
Di seguito è riportato il programma principale per la scanalatura di apertura della cinghia.
N5 G90 G17 G54 T1 D1
N10 TRASMISSIONE Z55
N15G00Z100
N20 M03 M42 S1500 F200
N25 RO1=11 R02=100 R03=0 R10=10 R11=150 R12=46 R13=17;R01 : Metodo di lavorazione.
① Scanalatura standard [11-Sgrossatura, 12-Fresatura di contorno ( Z - Stratificato), 13-Fresatura di contorno ( Z - Non stratificato), 14-Utensile di finitura della superficie inferiore].
② Scanalatura tipica [21-Sgrossatura, 22-Fresatura di contorno ( Z a strati), 23-Fresatura di contorno ( Z non a strati), 24-Taglio di finitura inferiore].
R02 : Posizione di ritorno.
R03 : Posizione del materiale grezzo, ovvero profondità di lavorazione iniziale.
R10 : Raggio di base della scanalatura, non deve essere inferiore al raggio dell'utensile.
R11 : Lunghezza della fessura (lungo la direzione del bordo di apertura).
R12 : Larghezza della fessura (perpendicolare alla direzione del bordo di apertura).
R13 : Profondità della fessura ( Z ).
N30 R14=22.5 R16=0 R17=0.5 R22=20 R23=5 ;
R14 : Angolo di direzione dell'apertura della fessura, 0 corrisponde alla direzione positiva dell'asse X , 90 alla direzione positiva dell'asse Y , 180 alla direzione negativa dell'asse X , 270 alla direzione negativa dell'asse Y.
R16 : Indennità della parete laterale.
R17 : Spazio libero sul fondo della fessura.
R22 : Velocità di avanzamento nella direzione della larghezza della fessura; non valida durante la finitura della superficie inferiore (calcolata direttamente in base al diametro dell'utensile).
R23: Velocità di avanzamento in profondità dell'asse Z ; non valida durante la fresatura di contorno ( Z non stratificato) e la finitura della superficie inferiore (profondità a passaggio singolo).
3. Tipi di fori
Include vari fori svasati, fori profondi e fori di alesatura sulla scanalatura della piastra di serraggio divisa al centro (vedere Figura 18).
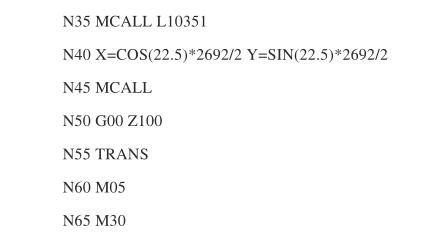
Gli operatori realizzano direttamente le caratteristiche dei fori utilizzando programmi modulari come CYCLE82, CYCLE83, CYCLE840 e CYCLE86 , che eseguono foratura, svasatura, maschiatura e alesatura.
Prima di avviare questi cicli, i programmatori convertono gli assi cartesiani nella posizione del centro del foro utilizzando le funzioni TRANS e ROT.
In alternativa, i programmatori completano il posizionamento utilizzando il modulo MCALL.
I programmi principali per la fresatura e la foratura dei fori nella scanalatura della piastra di serraggio divisa al centro sono i seguenti:
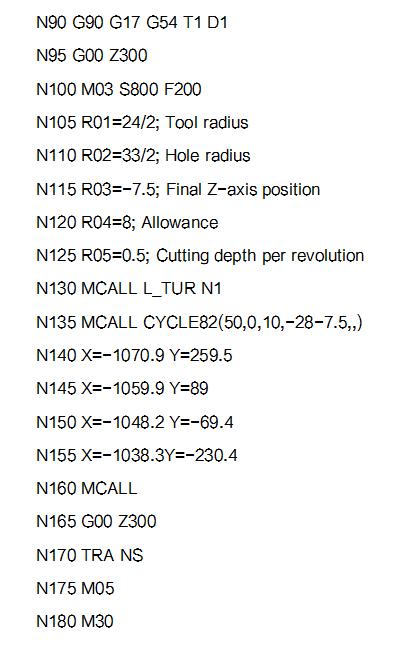
Durante l'intero processo di lavorazione, gli operatori sostituiscono i programmi per le diverse fasi con le istruzioni corrispondenti o cicli fissi in base al contenuto effettivo della lavorazione.
Quindi regolano i parametri di taglio in base ai valori richiesti per l'utensile corrente.
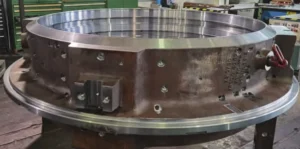
Il pezzo effettivamente lavorato è mostrato nella Figura 19.
Conclusione
I ricercatori hanno sviluppato una serie completa di metodi di produzione attraverso lo studio del processo di fresatura per i cuscinetti ad anello dei compressori delle turbine a gas.
Hanno inoltre individuato soluzioni di utensili appropriate.
Inoltre, hanno stabilito specifiche di programmazione CNC standardizzate.
Nella produzione effettiva, questo approccio elimina efficacemente le attività di programmazione ripetitive.
Migliora notevolmente l'efficienza della lavorazione di pezzi simili.
Migliora inoltre l'utilizzo delle attrezzature e semplifica le transizioni dei processi.
Inoltre, contribuisce ad accorciare i cicli di produzione complessivi.
Contribuisce inoltre a migliorare la qualità della lavorazione e le prestazioni degli anelli di supporto del compressore della turbina a gas, garantendo così un funzionamento stabile della turbina.
Questo risultato rappresenta una duplice svolta nella produzione: migliora sia la capacità produttiva sia l'ottimizzazione della qualità.
Convalida pienamente il valore pratico dell'ottimizzazione sinergica dei vari elementi del processo.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

