
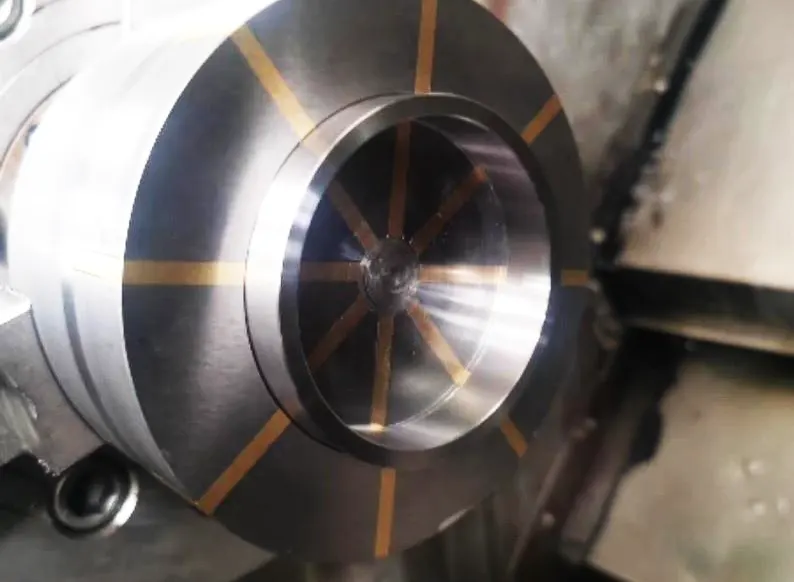
Una macchina a scudo è un tipo di macchinario ingegneristico specificamente utilizzato per lo scavo di gallerie. I suoi componenti ad anello di tenuta, insieme ad altre guarnizioni ausiliarie (come anelli di tenuta in poliuretano e anelli di tenuta in gomma nitrilica), formano un sistema di tenuta completo.
Questo sistema di tenuta garantisce che il silo di terra della macchina schermatrice rimanga libero da scorie di terreno e acqua di falda.
Fornisce inoltre tenuta e lubrificazione alla trasmissione principale, contribuendo a garantire la durata utile del cuscinetto principale.
Ci sono anelli nella trasmissione principale e nel corpo dello scudo della macchina scudo, tra i quali la trasmissione principale è quella che presenta la maggior parte delle specifiche e delle tipologie di anelli.
Gli anelli nella trasmissione principale si dividono principalmente in anelli di tenuta, anelli di isolamento, anelli di compressione , anelli a labirinto, anelli di collegamento e così via, a seconda della loro funzione.
L'uso di anelli metallici può massimizzare la capacità di carico dell'intero sistema di tenuta della trasmissione principale.
Questo è uno dei fattori chiave per garantire il normale funzionamento delle macchine con scudo di grande diametro e persino delle macchine con scudo di diametro estremamente grande.
Ruolo degli anelli metallici nella capacità portante
Prendendo come esempio gli anelli di tenuta nella trasmissione principale di una macchina con scudo di grande diametro, il rapporto diametro-spessore di ciascun anello è maggiore di 150, il che rappresenta un tipico rapporto tra diametro e spessore degli anelli.
Durante il processo di lavorazione, il serraggio del pezzo, il posizionamento, il trasferimento e la selezione dei percorsi di processo hanno un grande impatto sulla deformazione del pezzo e sulla precisione della lavorazione.
Soprattutto nella lavorazione di anelli di grande diametro con pareti sottili, la tolleranza dimensionale e la deformazione del pezzo risultano più difficili da controllare, il che influisce direttamente sull'assemblaggio dell'azionamento principale.
In questo articolo, viene utilizzato come esempio un anello di tenuta per una fresa a tazza per tunnel. Viene analizzato il processo di lavorazione di componenti ad anello di grande diametro e pareti sottili.
Viene proposto un insieme di programmi di lavorazione economici e realizzabili.
Questi programmi sono progettati per soddisfare i requisiti di assemblaggio dei componenti riducendo al contempo i costi di produzione.
Modello di parti
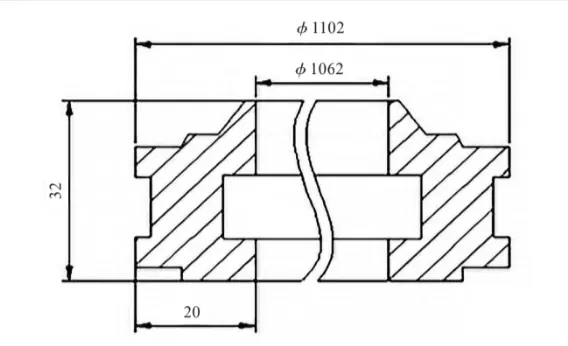
Per quanto riguarda una macchina per la perforazione di gallerie nell'anello a parete sottile A, il materiale del pezzo da lavorare è 42CrMo.
Nella Figura 1102 sono illustrate le dimensioni del diametro esterno del pezzo da lavorare: 1062 mm, diametro interno: 32 mm, altezza totale: 1 mm e schizzo della sezione trasversale.
Processo di lavorazione di anelli a parete sottile di grande diametro
La difficoltà nella lavorazione di anelli a parete sottile di grande diametro risiede nell'allineamento del serraggio e nel controllo delle sollecitazioni di lavorazione, soprattutto quando ciò viene realizzato con una soluzione efficiente ed economica.
È molto impegnativo realizzare la lavorazione di anelli con pareti sottili di grande diametro o addirittura di diametro enormi con un elevato grado di generalizzazione e una soluzione a basso costo.
In questo articolo si ottiene una lavorazione di alta qualità di anelli a pareti sottili controllando il serraggio, il centraggio e la deformazione di lavorazione degli anelli.
Prendiamo come esempio la lavorazione dell'anello a parete sottile A nella Figura 1.
L'anello A presenta un profilo a forma di linguetta che sporge da un'estremità, il che è sfavorevole per la lavorazione mediante serraggio ordinario e, se vengono progettati e prodotti utensili speciali, comportano troppe specifiche.
Nell'azionamento principale di una macchina con scudo, di solito ci sono da 1 a 5 anelli con struttura simile e gli stessi diametri interni ed esterni dell'anello A.
Il numero di anelli a parete sottile di questo tipo dipende dalle condizioni geologiche della macchina scudo.
Sulla base del problema menzionato e della forma del pezzo, viene adottato un metodo di scarico multi-pezzo.
Con questo metodo, diversi anelli a parete sottile con lo stesso diametro interno ed esterno vengono laminati e scaricati insieme.
Inoltre, viene aggiunto un pezzo extra al numero di anelli richiesti.
L'altezza della dimensione vuota per questo anello extra dovrebbe essere preferibilmente il doppio dello spessore dell'anello.
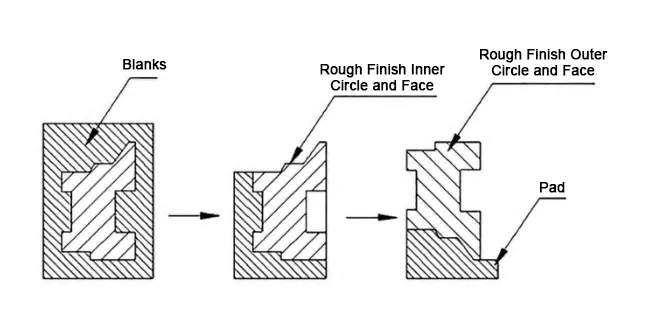
Come mostrato nella Figura 2, una volta completata la lavorazione del materiale, i passaggi principali sono i seguenti:
(1) Processo di tornitura sicura e separazione manuale dei pezzi lavorati
Separatamente dalla superficie del cerchio interno e da quella del cerchio esterno, spegnere il pezzo; durante lo spegnimento, cercare di non spegnere direttamente il pezzo, nella direzione radiale vi è un residuo di 3 mm, interrompere la rotazione, separazione manuale del pezzo.
Con lo stesso metodo di lavorazione di altre parti dell'anello, il pezzo grezzo rimanente può essere utilizzato come pezzo di ricambio o come pezzo di imitazione, dopo la lavorazione per l'imbottitura della linguetta delle parti dell'anello con pareti sottili.
(2) Istruzioni per il serraggio e la lavorazione superficiale dell'anello A
Pulisci il tavolo da lavoro, gira l'anello A, almeno 8 piastre di pressione distribuite uniformemente saranno fissate sul tavolo da lavoro, trova il cerchio esterno del pezzo in lavorazione, tutte le superfici terminali dell'auto sembrano piatte (l'anello è tagliato da pezzi grezzi, le due superfici terminali hanno visto la luce).
(3) Tornitura della scanalatura dell'anello interno con tolleranza radiale di 2 mm
Premere il pezzo in lavorazione dal cerchio esterno, sgrossare il cerchio interno fino alla dimensione desiderata, ruotare la scanalatura dell'anello interno, lasciando un margine di raggio di 2 mm;
Sgrossatura del gradino della superficie frontale (Figura 3), tornitura smussata, lasciando 2 mm di margine; sgrossatura del cerchio interno su misura, lasciando 2 mm di margine.
(4) Riserraggio e lavorazione finale di pezzi invecchiati
Dopo il trattamento di invecchiamento del pezzo, riposizionarlo e raddrizzarlo sulla macchina secondo i passaggi precedenti. Tornitura di semifinitura, tornitura di finitura della superficie frontale a misura;
Tornitura semifinita, tornitura di finitura a gradini della superficie frontale e della superficie smussata a misura; prestare attenzione a garantire i requisiti di rugosità superficiale; tornitura di sgrossatura e finitura del cerchio interno e della scanalatura anulare a misura.
(5) Lavorazione dei fori e fresatura dei bordi smussati per l'anello A
L'anello A presenta fori filettati o fori di luce nella direzione circonferenziale. Eseguire i fori secondo i requisiti del disegno.
Utilizzare una fresa da 10 mm di diametro per fresare il bordo smussato del gradino. Quindi praticare i fori.
(6) Lavorazione di precisione e ribaltamento del pezzo ad anello con utensili personalizzati
Girare il pezzo utilizzando gli utensili di tornitura speciali progettati per pezzi ad anello. Posizionare il pezzo su un blocco di pari altezza, che può essere realizzato con il materiale disponibile per le pastiglie dei pneumatici.
Correggere la superficie interna rotonda del pezzo. Premere il pezzo dall'esterno.
Sgrossare e rifinire la superficie frontale fino allo spessore desiderato. Sgrossare e rifinire la linguetta, il gradino e lo smusso fino alle dimensioni specificate.
(7) Tornitura e controllo della tolleranza di anelli a parete sottile utilizzando maschere personalizzate
Premere il pezzo in lavorazione dal lato interno, quindi allentare la piastra di pressione esterna. Prima premere un lato del pezzo in lavorazione, quindi allentare l'altro lato.
Procedere con la tornitura di semifinitura. Quindi, completare la tornitura del cerchio esterno fino alla dimensione specificata.
Quindi, completare la tornitura della scanalatura dell'anello esterno fino alla dimensione finale. Infine, eseguire la sgrossatura e la finitura della linguetta per raggiungere la dimensione desiderata.
È necessario prestare molta attenzione al processo di lavorazione per garantire che vengano rispettati i requisiti di tolleranza di forma e posizione.
Durante la tornitura , la quantità di impegno dell'utensile e l'avanzamento devono essere ridotti al minimo.
Questo aiuta a prevenire la deformazione del pezzo. Lo schema del processo di lavorazione è illustrato in Figura 3.
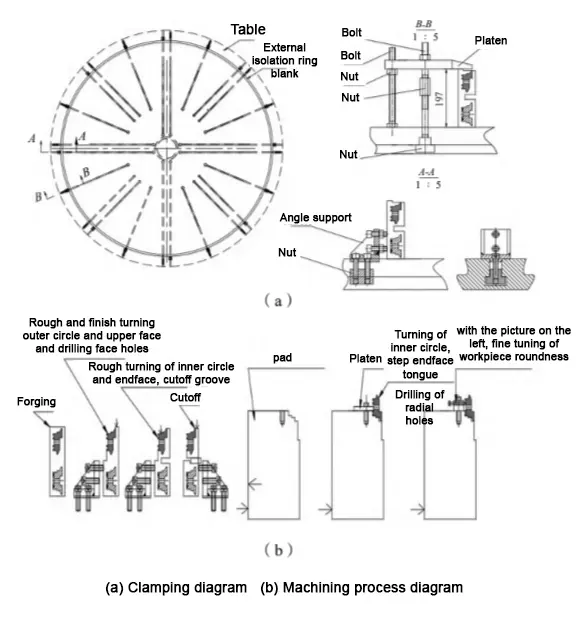
Senza dover ricorrere a grandi attrezzature speciali, il serraggio e il centraggio di anelli a parete sottile vengono realizzati progettando piccole attrezzature di serraggio e pattini per pneumatici.
Nel processo di lavorazione, la sgrossatura e la finitura vengono eseguite separatamente.
Il pezzo viene allentato e sottoposto a un trattamento di invecchiamento tra la fase di sgrossatura e quella di finitura. Questo processo aiuta a liberare lo stress di lavorazione accumulato durante la sgrossatura.
Per i pezzi che richiedono una precisione particolarmente elevata, si ricorre all'invecchiamento tramite vibrazioni per rimuovere più efficacemente le tensioni residue.
Principi per la sequenziazione delle operazioni di lavorazione in base alle dimensioni del pezzo
In combinazione con le caratteristiche delle dimensioni esterne del pezzo, per regolare la sequenza di lavorazione della forma della parte, i principi di base sono:
(1) un serraggio il più possibile secondo i disegni richiesti dimensione lavorazione in atto.
Riducendo il numero di serraggi si possono evitare in larga misura errori di lavorazione dovuti al riferimento di serraggio.
(2) per i requisiti di coassialità, perpendicolarità della dimensione, per quanto possibile nello stesso serraggio completato.
Nel processo di uno strumento nella formazione delle dimensioni esterne, è possibile massimizzare la sua coassialità e perpendicolarità.
(3) Facile da bloccare la priorità della faccia finale per la finitura.
Disegni sul contorno della morfologia delle modifiche più moderate alla fine della priorità per la finitura, facili da girare come un'altra estremità del punto di riferimento di finitura stabile.
In base alle caratteristiche della forma dell'anello e alla classificazione dei materiali, gli anelli con specifiche simili vengono lavorati utilizzando gli stessi tamponi di lavorazione. Un esempio di tali casi di lavorazione in loco è mostrato nella Figura 4.
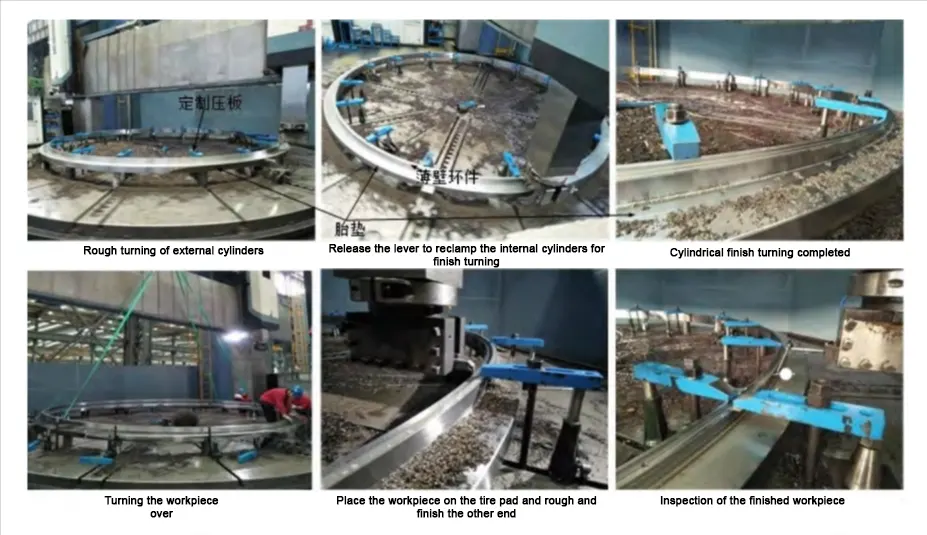
Programma di riduzione dello stress per anelli a parete sottile di grande diametro
Una volta completata la lavorazione di sgrossatura, i pezzi vengono sottoposti a trattamento di invecchiamento tramite vibrazione o naturale, e a ricottura di distensione quando le condizioni lo consentono, in modo da raggiungere l'obiettivo di stabilizzare le dimensioni.
Dopo l'invecchiamento, il pezzo viene sottoposto a lavorazione meccanica di finitura.
Nelle lavorazioni meccaniche in loco, l'effetto della ricottura di distensione è molto maggiore di quello dell'invecchiamento vibratorio. L'invecchiamento vibratorio è stato sviluppato a partire dal "metodo di rilassamento a martello" (invecchiamento a percussione).
Durante il processo di invecchiamento dovuto alle vibrazioni, al componente viene applicato periodicamente uno stress dinamico.
Questa sollecitazione dinamica si sovrappone alla sollecitazione residua già presente nel materiale.
Quando la sollecitazione combinata raggiunge il limite di snervamento del materiale, il componente inizia a risuonare.
Questa risonanza provoca una deformazione plastica localizzata all'interno del componente.
Questa deformazione plastica solitamente si manifesta per la prima volta nella regione con il maggiore stress residuo.
Favorisce il rilassamento e il rilascio dello stress residuo in quella zona.
Di conseguenza, la dimensione del pezzo in lavorazione viene stabilizzata, raggiungendo l'obiettivo di eliminare le sollecitazioni residue.
Tuttavia, le tensioni residue rimosse dall'invecchiamento per vibrazione sono limitate. Per i componenti ad anello con pareti sottili, l'uso della ricottura di distensione ha un buon effetto sulla stabilizzazione delle dimensioni dei componenti.
Contemporaneamente, prima della finitura, viene applicato all'anello un impatto ultrasonico Hauckner.
Questo impatto vibratorio ad alta frequenza aiuta a rilasciare le tensioni residue presenti nel pezzo in lavorazione.
Inoltre, trasforma lo stato di sollecitazione di trazione sulla superficie del pezzo in uno stato di sollecitazione di compressione.
Programma di tornitura di anelli a parete sottile di grande diametro
Nella pratica, il pezzo con buona rigidità viene solitamente trasportato direttamente su un carrello mobile e fatto ruotare in aria.
Le attrezzature per lo scavo di gallerie hanno un diametro dell'anello di tenuta di 3 ~ 7 m, il rapporto diametro/spessore è superiore a 150 e presentano una struttura complessa.
Devono essere girati frequentemente durante la lavorazione e i pezzi stessi presentano scarsa rigidità. Il metodo di tornitura tradizionale causa facilmente deformazioni del pezzo.
Gli utensili di sollevamento esistenti hanno solo la funzione di sollevamento e non possono svolgere contemporaneamente la funzione di rotazione e trasporto a lunga distanza.
Per il sollevamento in piano di anelli a parete sottile, è possibile utilizzare un'imbracatura. Tuttavia, quando è necessario capovolgere il pezzo, è necessario utilizzare utensili ausiliari.
In caso contrario, il pezzo potrebbe deformarsi a causa delle sollecitazioni introdotte durante il processo di ribaltamento.
pezzo conservazione
Allo stesso tempo, è necessario considerare anche lo stoccaggio del pezzo dopo la lavorazione.
Per la ribaltatura degli anelli finiti a parete sottile, gli anelli a parete sottile di grande diametro vengono generalmente fissati mediante piastre di supporto per anelli.
Il ribaltamento, il sollevamento orizzontale e il sollevamento verticale degli anelli a parete sottile vengono ottenuti utilizzando occhielli di sollevamento posizionati in punti diversi.
Questo metodo evita efficacemente la deformazione degli anelli a parete sottile, che può essere causata da una forza non uniforme durante il processo di sollevamento (Fig. 5).
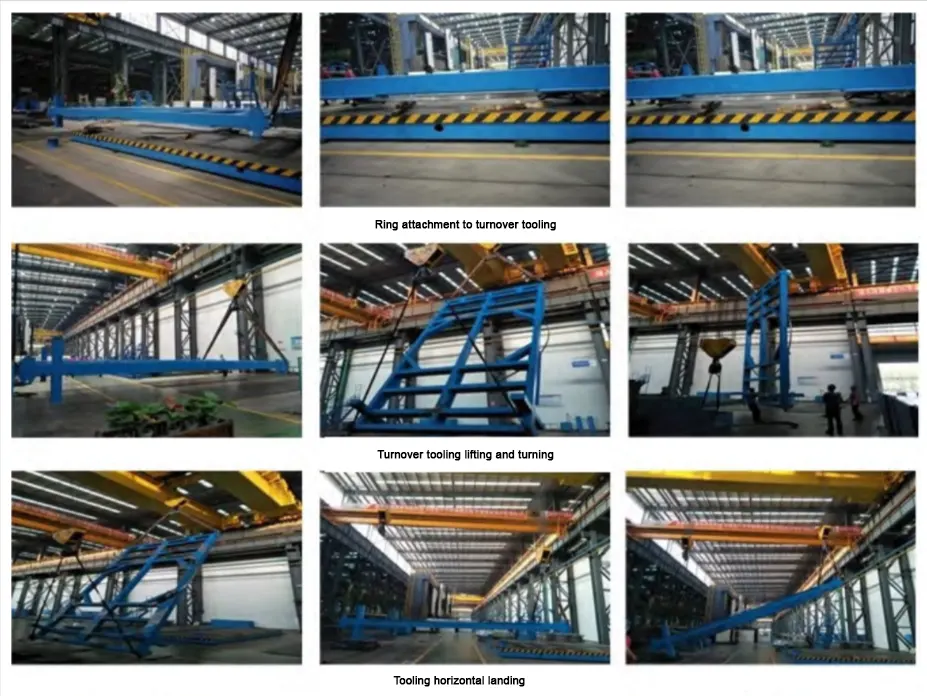
Il design razionale riduce il numero di attrezzature per la rotazione di anelli di grande diametro con pareti sottili e facilita il trasporto degli anelli su lunghe distanze.
Conclusione
In questo articolo viene analizzata in dettaglio la lavorazione di guarnizioni di protezione di grande diametro con pareti sottili, soggette a deformazione.
L'ottimizzazione e il miglioramento vengono effettuati da diversi aspetti, tra cui il serraggio, il posizionamento, il trasferimento e la selezione dei percorsi di processo.
Inoltre, la progettazione di attrezzature, dispositivi di fissaggio e utensili di rotazione specializzati è mirata a migliorare la stabilità e la precisione della lavorazione.
Dopo l'elaborazione con il programma di lavorazione proposto nel presente documento, le dimensioni di lavorazione dell'anello di tenuta soddisfano i requisiti di assemblaggio e non vi sono problemi di riparazione.
Dal punto di vista dell'intero ciclo di vita del prodotto, l'uso di questo programma può realizzare l'elaborazione a basso costo delle parti e migliorare l'efficienza di elaborazione

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

