

La domanda di scatole di schermatura del segnale è in aumento nei settori delle comunicazioni, dell'intelligenza artificiale e della tecnologia elettronica.
Le cavità complesse, l'ampia tolleranza e la bassa rigidità della produzione di prova hanno causato vibrazioni dell'utensile, tagli irregolari, instabilità, deformazioni e alti tassi di scarto.
Abbiamo ottimizzato il processo e gli utensili per soddisfare le esigenze di precisione e di superficie, limitando al contempo la deformazione e migliorando la qualità e l'efficienza.
Utilizzando uno specifico modello di scatola di schermatura, abbiamo analizzato i problemi di produzione di prova, adattato i processi e ottenuto un successo immediato con una maggiore efficienza.
Analisi della struttura delle parti
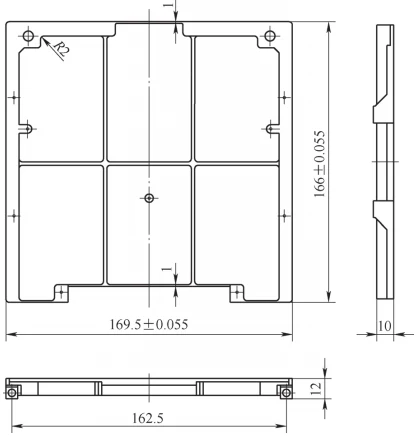
La scatola di schermatura (Fig. 1) è una cavità in lega di alluminio che misura 169.5 × 166 × 12 mm.
Il processo di lavorazione rimuove la maggior parte del materiale, lasciando nervature e pareti sottili (raggio 2 mm, spessore 1 mm) con fori irregolari che richiedono elevata precisione.
Analisi del processo
I progettisti dividono l'alloggiamento della scatola di schermatura in due parti: il corpo della scatola e il coperchio della scatola, e li fissano insieme tramite scanalature allungate e circuiti stampati convessi.
Le flange del corpo scatolato e le scanalature del coperchio della scatola garantiscono una tenuta perfetta.
La superficie di contatto tra il corpo della scatola di schermatura e la scheda PCB deve essere piana e priva di sbavature.
I tecnici devono rivestire i pad di saldatura su entrambi i lati con una maschera di saldatura e contrassegnare chiaramente le linee serigrafiche bianche.
Le dimensioni e le posizioni dei fori di posizionamento devono essere precise.
Questi requisiti mirano a garantire l'installazione precisa e il fissaggio sicuro del corpo della scatola di schermatura.
In base alla struttura della scatola di schermatura e alle esigenze di lavorazione, gli ingegneri scelgono un centro di lavorazione verticale.
Per lavorazioni complesse a più fasi , ridurre al minimo il serraggio dei pezzi per migliorare la precisione di posizionamento.
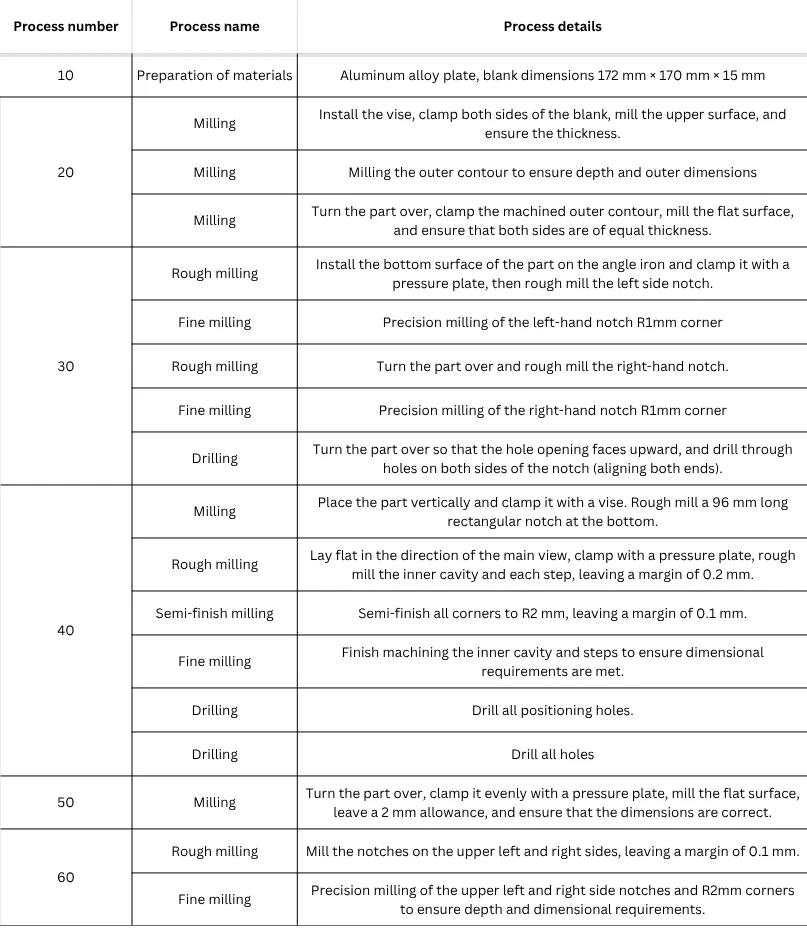
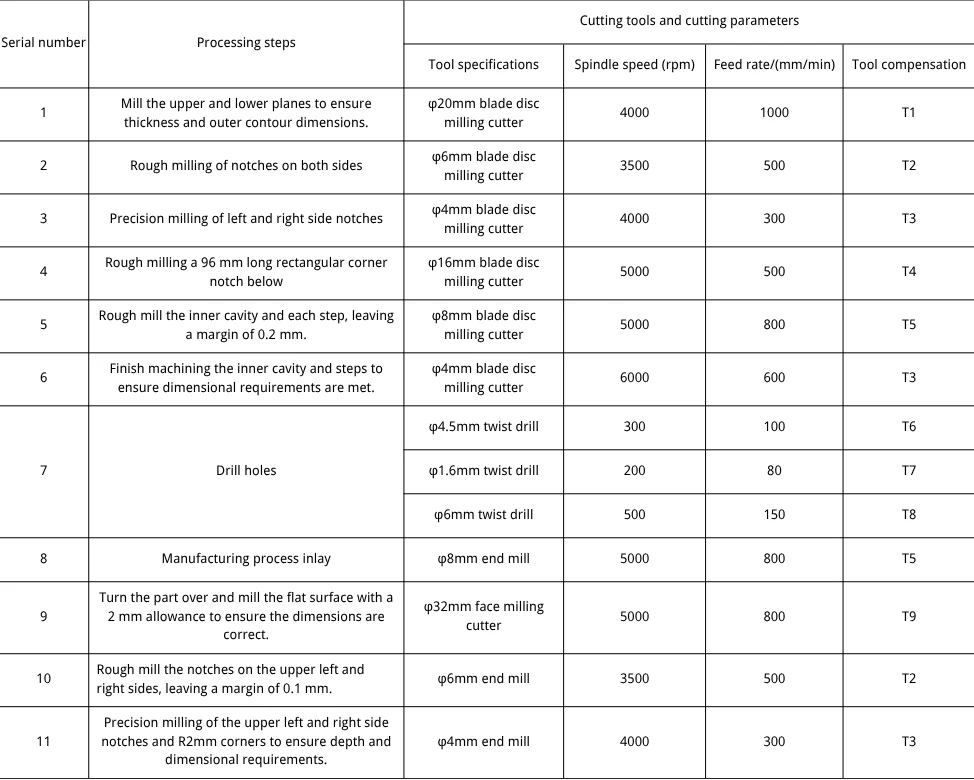
La tabella 1 mostra il processo di schermatura della scatola, che garantisce rigidità, riduzione delle sollecitazioni, minore deformazione e maggiore resa.
Metodi di serraggio e sfide di lavorazione
Il posizionamento e il serraggio influiscono sui passaggi successivi;
Gli errori di tolleranza riducono la planarità, la perpendicolarità e la precisione dei fori.
A causa delle condizioni aziendali, dei costi e dell'idoneità del CNC, gli ingegneri escludono le ventose dal serraggio.
Le sfide di elaborazione del componente sono le seguenti.
- Per la lavorazione di contorni e planari si utilizza una fresa a spianare da φ20 mm a 4000 giri/min, avanzamento di 1000 mm/min, tolleranza di ±0.1 mm.
Lavorare il primo passaggio fino al limite di tolleranza rende difficile mantenere la tolleranza del contorno dopo ripetuti serraggi.
Per migliorare il posizionamento ripetuto, mantenere la tolleranza della prima fase di lavorazione entro 0.02–0.03 mm.
- Durante le prove, gli operatori prima fresano la cavità interna, poi le tacche sulla faccia opposta.
Durante la lavorazione di intagli su facce opposte, la piastra di serraggio tocca solo 1 mm della superficie.
Se la forza di serraggio è troppo elevata, potrebbe causare deformazioni da stress e danni al pezzo;
Se la forza di serraggio è troppo bassa, il pezzo potrebbe spostarsi durante la fresatura.
Si consiglia di lavorare prima entrambi i lati, montando il pezzo su un ferro angolare e fissandolo con una piastra.
Le superfici inclinate rendono inefficace la foratura centrale; praticare dei fori su entrambe le estremità, quindi fresare delle tacche interne da 1 mm.
Per migliorare l'efficienza, utilizzare una fresa da φ6 mm per la sgrossatura e una fresa da φ2 mm per la finitura.
La lavorazione grezza lascia materiale in eccesso; i tagli multistrato a 4000 giri/min e 300 mm/min garantiscono una finitura uniforme.
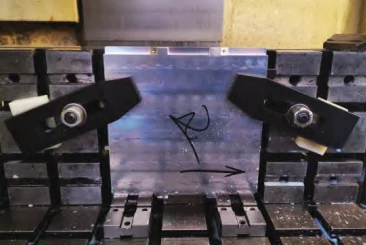
La figura 2 mostra il serraggio della parete laterale; la figura 3 mostra il serraggio del dispositivo di fissaggio della cavità interna.
Sgrossare la cavità interna con un gradino di intaglio con tolleranza di 0.2 mm utilizzando una fresa da φ10 mm, profondità di 2 mm, passo del 75%, 4000 giri/min, avanzamento di 500 mm/min.
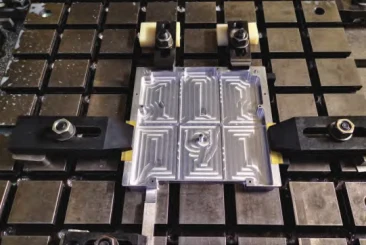
Dopo aver lavorato con questi parametri, abbiamo riscontrato diversi problemi.
Il percorso utensile disorganizzato ha causato un fondo irregolare, una finitura scadente, segni di vibrazione e superfici irregolari.
Quando abbiamo rilasciato la piastra di serraggio, il pezzo ha mostrato una deformazione irregolare dovuta alla sollecitazione.
Ottimizzazione del processo di fresatura delle cavità interne
Per risolvere i problemi nella fresatura delle cavità originale, gli ingegneri hanno implementato queste ottimizzazioni.
- Aggiungiamo un foglio di plastica tra la piastra e il pezzo in lavorazione per migliorare il serraggio ed evitare danni.
- Abbiamo sostituito la fresa originale da φ10 mm con una fresa da φ8 mm.
Gli ingegneri hanno aumentato la velocità del mandrino a 5000 giri/min e la velocità di avanzamento a 800 mm/min per una maggiore efficienza e precisione.
- Gli ingegneri hanno adottato una strategia di taglio con profondità gradualmente decrescente man mano che il processo procede.
Con l'aumentare degli strati di lavorazione, aumenta anche la velocità di taglio per massimizzare l'utilizzo degli utensili fin dall'inizio e garantire la precisione finale.
Durante la fresatura grezza, gli operatori regolano le profondità degli strati intermedi, escludendo lo strato finale.
Lo strato finale mantiene una tolleranza di 0.2 mm in una passata per uniformità, quindi viene rifinito con una fresa da φ4 mm.
- Per angoli difficili, la lavorazione di sgrossatura riduce la tolleranza per facilitare la finitura con una fresa da φ4 mm.
Migliorare le irregolarità del fondo e degli angoli e i segni delle vibrazioni per garantire la qualità complessiva del pezzo.
- Posizionare gli ugelli per una copertura multi-angolo per ottimizzare il fluido da taglio ed eliminare i punti ciechi dovuti al calore.
Controlla con precisione il flusso e la velocità del refrigerante per rimuovere rapidamente il calore senza compromettere la stabilità della lavorazione.
Ottimizzare per garantire una lavorazione stabile, una migliore qualità e meno difetti dovuti a deformazione termica e da stress.
L'ottimizzazione del serraggio, dei percorsi utensile, del taglio e del raffreddamento risolve le sfide nella fresatura di cavità.
Parametri di taglio e strategie di programmazione
Per facilitare la programmazione, gli ingegneri disegnano innanzitutto un diagramma di flusso del processo, elencando ogni fase del processo di lavorazione.
Mantenere una tolleranza uniforme durante la sgrossatura per stabilizzare il carico, ridurre i cambi utensile e mantenere costante la rimozione del materiale.
Nella tabella 2 sono elencate le specifiche degli utensili e i parametri di taglio per le fasi di lavorazione in base alle dimensioni del pezzo.
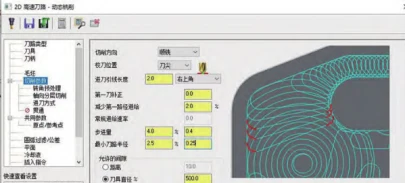
Mastercam programma la fresatura; CAM sim riduce le vibrazioni degli angoli scegliendo la fresatura dinamica 2D per percorsi ottimali.
La figura 4 mostra il percorso di fresatura dinamico 2D di Mastercam per gli angoli, migliorando la stabilità e la scorrevolezza.
Gli ingegneri scelgono la fresatura concorde per ridurre al minimo il percorso dell'utensile e i tempi di inattività, migliorando l'efficienza.
Per facilitare l'asportazione dei trucioli ed evitare bruschi cambiamenti nella forza di taglio, gli ingegneri adottano la fresatura a strati di contorno sull'asse Z.
Gli ingegneri dividono il pezzo in più strati e lavorano ogni strato in sequenza, dall'alto verso il basso.
Dopo aver lavorato tutte le aree del pezzo in ogni strato, gli ingegneri elaborano lo strato successivo.
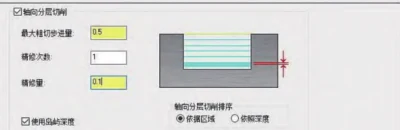
La figura 5 mostra il percorso utensile per le impostazioni dei parametri di taglio basati sui livelli.
Ogni strato utilizza un avanzamento a spirale, combinato con un percorso utensile arrotondato senza angoli acuti.
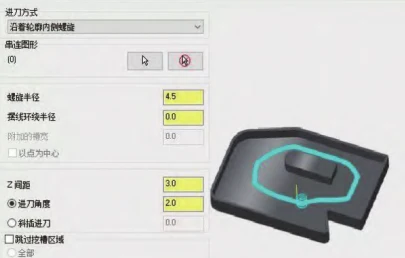
La stratificazione uniforme della profondità e l'avanzamento a spirale migliorano la stabilità dell'utensile, riducono l'usura e ne prolungano la durata; vedere l'avanzamento della cavità interna nella Figura 6.
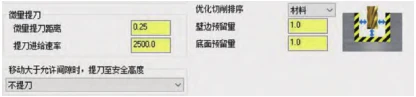
La funzione "Micro Lift" imposta la distanza di sollevamento dell'utensile dal pezzo in lavorazione dopo la lavorazione; gli operatori utilizzano il valore predefinito.
La "velocità di avanzamento di retrazione" è la velocità di retrazione non tagliente dell'utensile; aumentandola si aumenta l'efficienza.
Pertanto, gli operatori ritengono generalmente più ragionevole selezionare una velocità maggiore rispetto a quella utilizzata durante il taglio.
Le impostazioni dei parametri di micro-retrazione sono mostrate nella Figura 7.
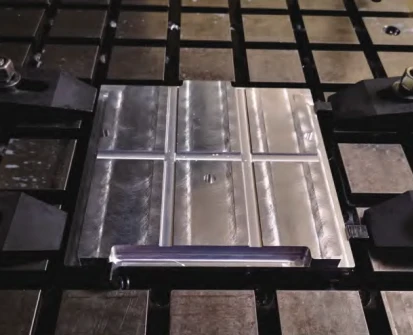
Durante la lavorazione di una superficie piana inversa da 2 mm, l'operatore utilizza una fresa frontale da φ32 mm a 5000 giri/min e avanzamento di 800 mm/min.
La superficie piana vibra, causando irregolarità; una singola passata di fresatura non può garantire la planarità, causando segni di vibrazione.
Un blocco inserto più basso di 0.02 mm riduce le vibrazioni garantendo un contatto completo e una finitura Ra=1.6μm.
La lavorazione di fresatura con macchina utensile è illustrata nella Figura 8.
Conclusione
La scatola di schermatura ha pareti sottili 1 mm, soggette a deformazione e rottura a causa delle variazioni della forza di taglio.
Progettare il serraggio per allineare i punti di riferimento e preservare la qualità della superficie; organizzare correttamente la sequenza.
Utilizzare una chiave dinamometrica e garantire una forza di serraggio uniforme per evitare deformazioni o crepe.
Un serraggio corretto migliora la stabilità e la rigidità del pezzo, riducendone la deformazione.
Con utensili adatti e la fresatura dinamica 2D Mastercam, è possibile ottimizzare i percorsi, aumentare la velocità e l'avanzamento del mandrino e ridurre il taglio per ridurre al minimo la deformazione.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

