
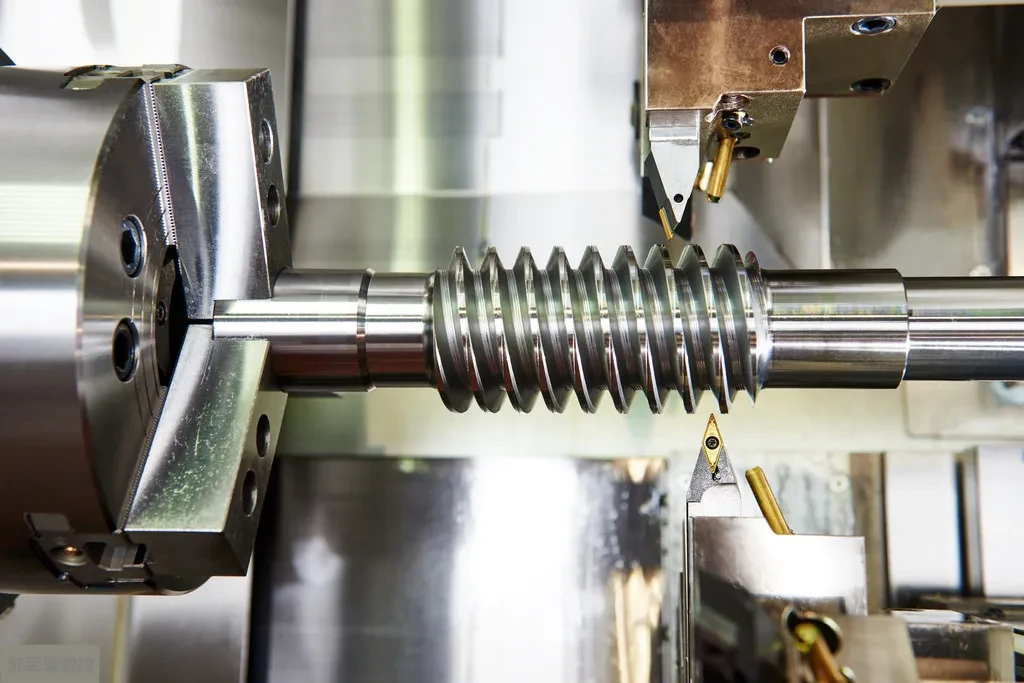
Nel campo della lavorazione meccanica, la tornitura di filettature trapezoidali metriche a passo largo è da tempo un compito impegnativo.
I metodi tradizionali di formatura presentano numerosi problemi, tra cui scarsa qualità della superficie, bassa efficienza di lavorazione e costi elevati degli utensili.
Oggi presentiamo una soluzione di lavorazione rivoluzionaria: l'utilizzo dei più comuni inserti per tornitura esterna a 35° .
Grazie a metodi di programmazione e processi innovativi, realizziamo in modo efficiente filettature trapezoidali a passo largo con un angolo di 30° , risolvendo perfettamente questo problema critico del settore!
Situazione attuale
L'angolo di elica delle filettature trapezoidali metriche è di 30°.
Per filettature con passo compreso tra 1.5 e 8 mm , è possibile acquistare inserti filettati trapezoidali in metallo duro standard per operazioni di tornitura.
Tuttavia, per filettature trapezoidali a passo elevato, superiori a 8 mm , non sono disponibili inserti in metallo duro standard.
Di conseguenza, gli strumenti di modulo sono in genere l'unica opzione.
Questo approccio tradizionale presenta notevoli limitazioni:
1. Scarsa qualità della finitura superficiale
2. Velocità di taglio limitate che comportano una bassa efficienza di lavorazione
3. Costi elevati e tempi di consegna prolungati per gli strumenti di moduli personalizzati
4. Elevati requisiti di competenza per gli operatori
Un principio fondamentale nella lavorazione degli utensili per tornitura CNC è il seguente: quando possibile, si dovrebbe dare priorità agli utensili di tornitura standard, compresi gli inserti standard, ricorrendo agli utensili di formatura solo quando assolutamente necessario.
Come possiamo quindi realizzare filettature trapezoidali a 30° utilizzando inserti standard a 35°?
Soluzione innovativa
Selezionando inserti di tornitura standard con un angolo di spoglia di 35 gradi, abbiamo affrontato con successo questa sfida, nonostante l'angolo di fianco di 30 gradi della filettatura trapezoidale metrica sembrasse a prima vista incompatibile.
Ciò è stato possibile grazie alla disposizione specializzata degli utensili e alla progettazione del percorso di lavorazione.
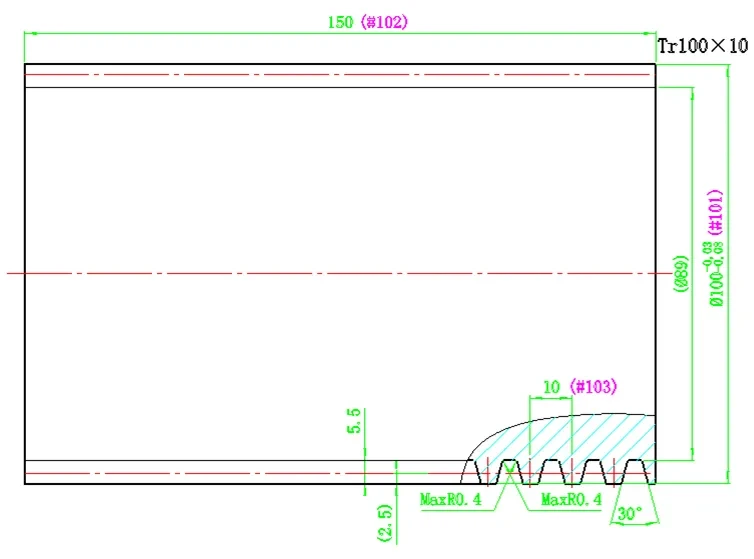
Esempio di lavorazione: tornitura di una filettatura trapezoidale con passo di 10 mm .
Corpo utensile standard e inserti standard
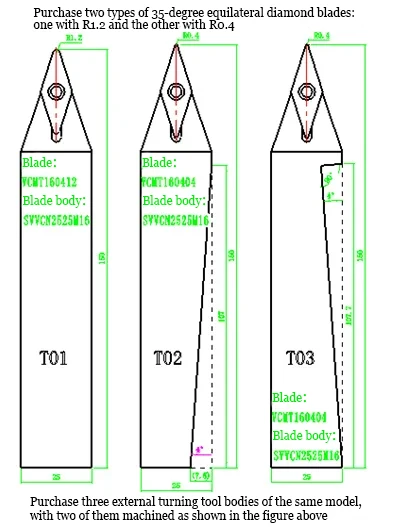
Utilizza il corpo utensile standard più comune e inserti a forma di diamante a 35° ( VCMT160404 ), eliminando la necessità di utensili speciali e riducendo significativamente i costi di attrezzaggio.
Operazione collaborativa a tre strumenti
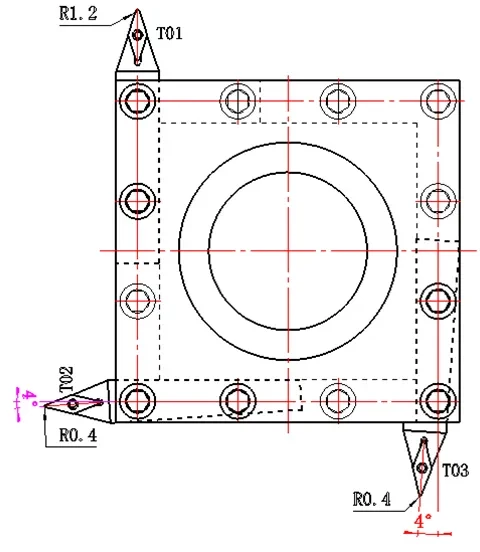
Grazie alla disposizione precisa e al funzionamento coordinato di tre utensili sul portautensili, vengono completate rispettivamente la sgrossatura, la finitura sul lato sinistro e la finitura sul lato destro.
Processo di lavorazione
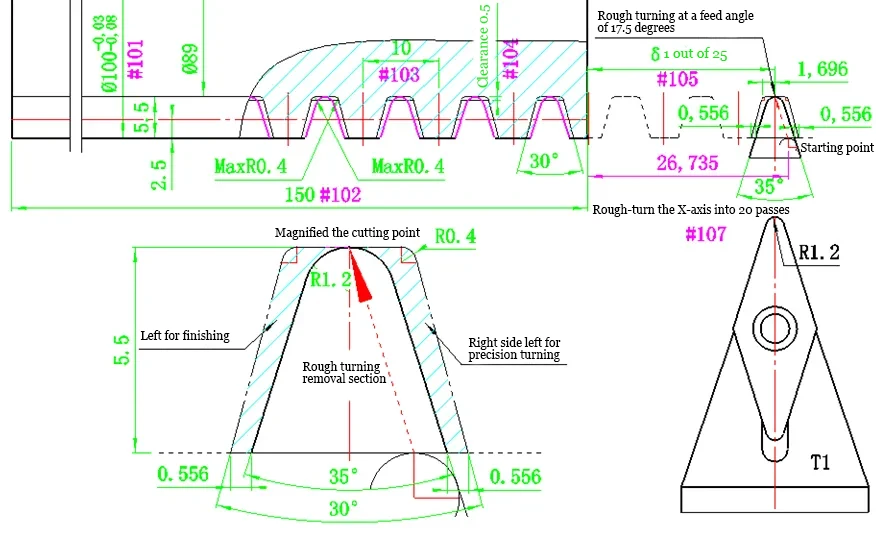
Utensile T1: tornitura di sgrossatura con 20 passate con un angolo di avanzamento di 17.5 gradi per rimuovere la maggior parte del materiale.
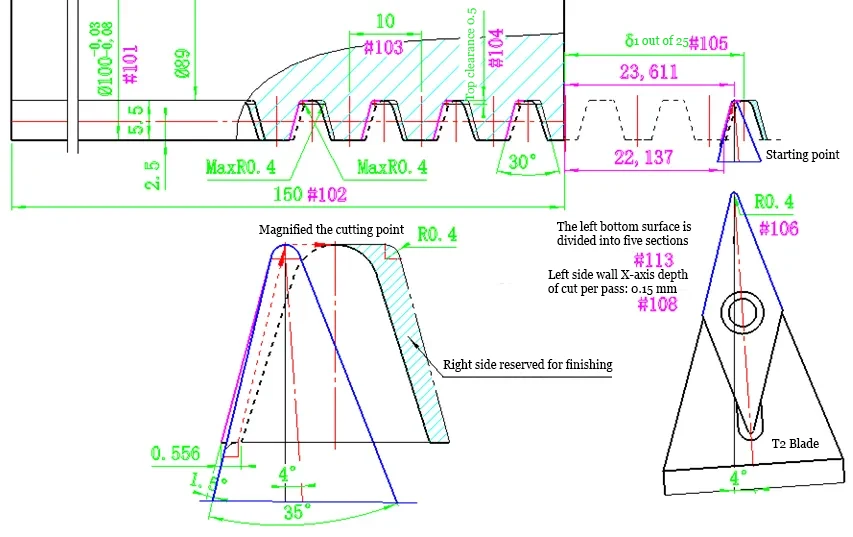
Strumento T2: Rifinire la parete sinistra e la superficie inferiore sinistra della scanalatura per garantire la precisione sul lato sinistro.
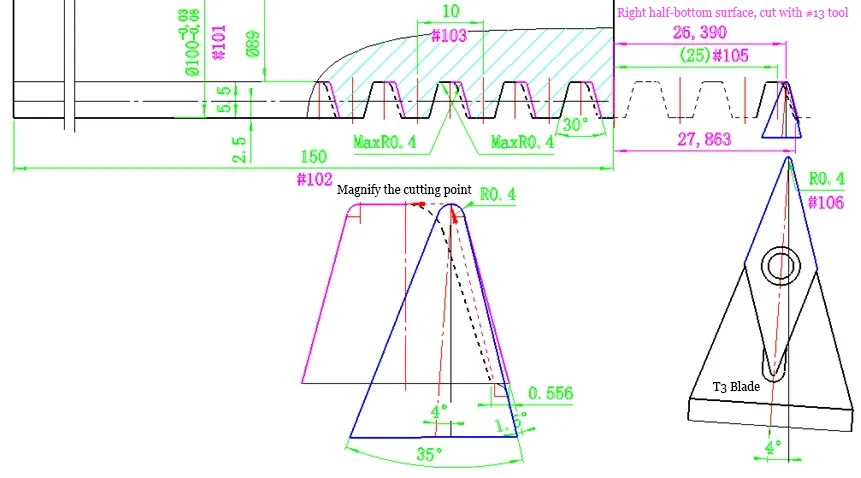
Strumento T3: Rifinire la parete destra e la superficie inferiore destra della scanalatura per garantire la precisione della superficie del lato destro.
Programma macro
Gli esperti tecnici hanno sviluppato una soluzione di programmazione parametrica che si adatta alla lavorazione di filettature trapezoidali di varie specifiche semplicemente modificando alcuni parametri nel programma principale, migliorando significativamente la versatilità del programma e l'efficienza produttiva.
O520
#101=100;(#1 rappresenta il diametro esterno della filettatura trapezoidale)
#102=100;(#2 rappresenta la lunghezza della filettatura trapezoidale, utilizzare 150 per la lavorazione)
#103=10:(#3 rappresenta il passo P della filettatura trapezoidale)
#104=0.5;(#4 rappresenta il gioco superiore della filettatura trapezoidale, che può essere trovato nello standard)
#105=25;(#5 rappresenta la lunghezza del segmento di aumento della velocità di avanzamento durante la tornitura di questa filettatura, può essere aumentato/diminuito)
#106=0.4;(#6 rappresenta il raggio della punta dell'utensile utilizzato per la finitura di questa filettatura, P2~P5 utilizzano 0.2, P6~P12 utilizzano 0.4, P14~P44 utilizzano 0.8)
#107=20; (#7 rappresenta il numero di passate di sgrossatura utilizzando un utensile centrale a 35 gradi, regolabile)
#108=0.15; (#8 rappresenta la profondità di taglio sull'asse X per ogni passata per la finitura della parete sinistra/destra utilizzando un utensile centrale a 35 gradi, regolabile)
#109=0202;(#9 indica la posizione dell'utensile e il numero di offset per la finitura della parete sinistra e della superficie inferiore sinistra, soggetto alle istruzioni effettive)
#111=0303;(#11 indica la posizione dell'utensile e il numero di offset per la finitura della parete destra e della superficie inferiore destra, soggetto alle istruzioni effettive)
#113=5; (#13 rappresenta il numero di incrementi per le superfici inferiori sinistra e destra durante la tornitura di finitura, regolabile)
G54 S300 M03 ; (Utilizzare S360 per la lavorazione, regolabile; M03 per filettature destrorse / M04 per filettature sinistrorse)
T0101; (Posizione dell'utensile e numero di offset per la tornitura di sgrossatura utilizzando l'utensile centrale; regolare secondo necessità)
G00 X145 Z100 : ( I valori di comando X e Z per la posizione iniziale sono determinati in base alle dimensioni della macchina utensile e del pezzo)
G65 P530 A#101 B#102 C#103 I#104 J#5 K#6 D#7 E#8 F#9 H#11 M#13 ; (Chiama la subroutine O530 e assegna i valori alle sue 11 variabili)
G00 X145 Z100 M05 ; (I valori di comando X e Z per la posizione di ritorno devono essere determinati in base alla macchina utensile e alle dimensioni del pezzo)
M30 ;
Vantaggi tecnici significativi e benefici notevoli
Per filettature trapezoidali grosse con passi superiori a 8 mm:
1. Riduzione dei costi: elimina la necessità di utensili di tornitura in acciaio rapido o in metallo duro.
2. Maggiore precisione: il profilo viene “tracciato” durante la tornitura, garantendo un’elevata precisione del contorno sezionale.
3. Qualità migliorata: un'area di contatto minima per passata consente velocità di avanzamento più elevate, con conseguente finitura superficiale superiore.
4. Minori requisiti di competenza: gli operatori necessitano di relativamente meno competenze specialistiche.
Per filettature trapezoidali metriche con passi ≤8mm:
1. Risparmio sui costi: elimina la necessità di inserti filettati trapezoidali specializzati e dei relativi corpi utensile.
2. Qualità controllabile: evita problemi di qualità superficiale causati dal taglio degli utensili di formatura.
3. Produzione flessibile: un'unica soluzione soddisfa più specifiche, riducendo i tempi di cambio utensile.
Sintesi
Questa innovazione tecnologica non solo risolve la sfida della lavorazione di filettature trapezoidali a passo largo, ma dimostra anche un nuovo approccio alla lavorazione: sfruttando le innovazioni di programmazione e di processo, libera completamente il potenziale degli utensili da taglio standard per ottenere una lavorazione efficiente e precisa.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

