
Wichtige Erkenntnisse
- Eine Vorrichtung führt das Schneidwerkzeug, während eine Spannvorrichtung das Werkstück hält und es dem Koordinatensystem der CNC-Maschine ermöglicht, den Werkzeugweg zu steuern.
- Das 3-2-1-Prinzip nutzt sechs Kontaktpunkte in drei Ebenen, um die sechs Freiheitsgrade eines Bauteils einzuschränken, ohne es zu überbeanspruchen.
- Für den Erfolg der Vorrichtung sind Steifigkeit, die korrekte Auswahl der Bezugspunkte und ein sicherer Spanabfuhrbereich wichtiger als die Gesamtkomplexität der Vorrichtung.
- Eine zu starke Fixierung des Werkstücks mit zu vielen Positionierhilfen ist einer der häufigsten Fehler bei der Vorrichtungskonstruktion und führt zu Abweichungen zwischen den Teilen.
Jig vs Fixture: Der entscheidende Unterschied
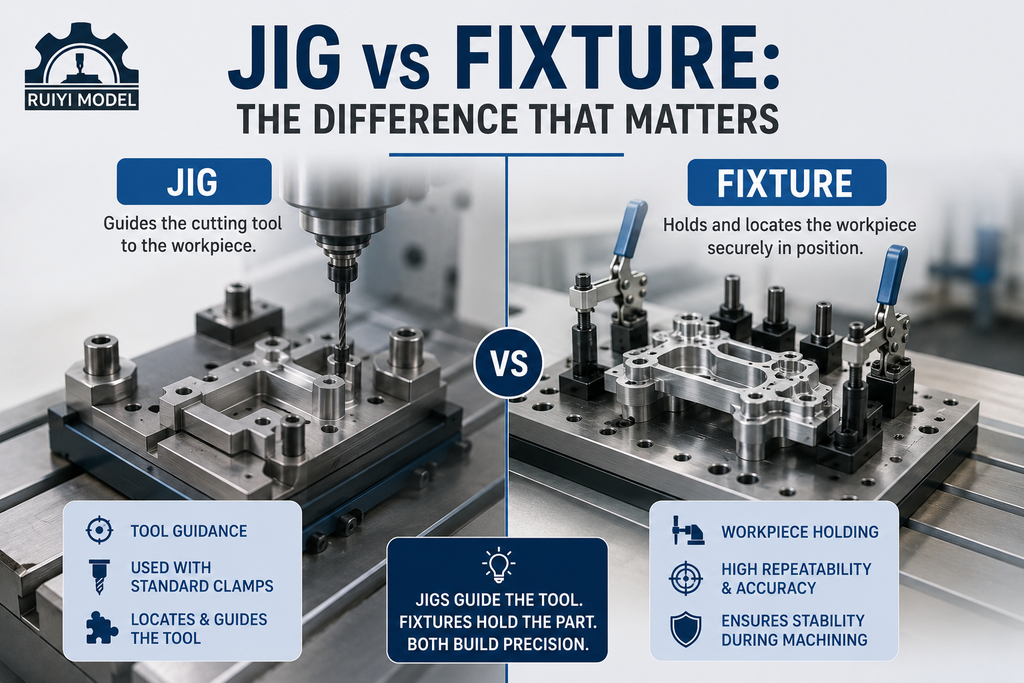
Vorrichtungen und Spannvorrichtungen sind beides Werkstückspannwerkzeuge, erfüllen aber unterschiedliche Funktionen. Eine Vorrichtung, beispielsweise eine Bohrschablone mit gehärteten Buchsen, führt das Schneidwerkzeug direkt und gewährleistet so, dass die Bohrungen immer an der gleichen Stelle sitzen, ohne dass jedes Teil einzeln vermessen werden muss. Eine Spannvorrichtung hält und positioniert das Werkstück, führt aber nicht das Werkzeug. In der modernen CNC-Bearbeitung sind die meisten Spannvorrichtungen für Fräsmaschinen und Bearbeitungszentren technisch gesehen Spannvorrichtungen, da das maschineneigene Koordinatensystem und der programmierte Werkzeugweg die Werkzeugbewegung steuern. Weitere Informationen zur Anwendung in der Fertigung finden Sie in unserem früheren Leitfaden zu Spannvorrichtungen und deren technologischer Entwicklung.
Das 3-2-1-Ortungsprinzip
Jedes starre Bauteil im Raum besitzt sechs Freiheitsgrade: drei translatorische und drei rotatorische. Das 3-2-1-Prinzip ist die Standardmethode, um alle sechs Freiheitsgrade mit einer minimalen Anzahl an Kontaktpunkten zu steuern. Dadurch werden Verzerrungen und Inkonsistenzen vermieden, die durch eine zu starke Einschränkung des Bauteils entstehen können.
| Flugzeug | Kontaktstellen | Freiheitsgrade eingeschränkt |
| Primärebene | 3 Punkte | Bewegung entlang einer Achse, Drehung um die beiden anderen. |
| Sekundärebene | 2 Punkte | Bewegung entlang einer horizontalen Richtung, Drehung um die vertikale Achse |
| Tertiärebene | 1 Punkt | Der letzte verbleibende Freiheitsgrad |
Zuordnung von Bezugspunkten zu Zeichnungsbezugspunkten
Die Bezugspunkte der Vorrichtung sollten nach Möglichkeit mit den in der Teilezeichnung angegebenen Bezugspunkten übereinstimmen. Verwenden Sie bearbeitete Referenzflächen anstelle von Rohmaterialflächen zur Positionierung, da bearbeitete Flächen plan und präzise sind. Wenn das Teil bereits eine Bohrung oder einen Schlitz aufweist, ist ein auf dieses Merkmal abgestimmter Zentrierstift oft zuverlässiger als das Hinzufügen einer neuen Referenzfläche.
Spannstrategie
Die Spannkraft muss den Schnittkräften standhalten, ohne das Werkstück zu verformen, insbesondere bei dünnwandigen oder filigranen Geometrien. Kniehebelspanner eignen sich für die manuelle Fertigung kleinerer Stückzahlen. Hydraulische und pneumatische Spanner sind ideal für die Serienfertigung, bei der schnelles, wiederholbares Be- und Entladen die Nebenzeiten reduziert. Spanner sollten stets auf einem stabilen Bereich des Werkstücks aufliegen, niemals auf einer dünnen Wand oder einer ungestützten Stelle. Unter allen Bereichen, die sich verbiegen könnten, sind Auflagen oder Stützelemente anzubringen. Dieses Prinzip liegt auch unseren Spannvorrichtungen für die Serienfertigung von Mehrteil-Spannvorrichtungen zugrunde.
Werkstoff und Steifigkeit des Vorrichtungskörpers
Steifigkeit ist die oberste Regel bei der Vorrichtungskonstruktion, da jede Bewegung unter Schnittbelastung direkt zu einer mangelhaften Oberflächengüte oder Ausschuss führt. Gängige Werkstoffe für Vorrichtungskörper sind Werkzeugstahl und Gusseisen für Serienfertigungen sowie Aluminium für leichtere oder kleinere Stückzahlen, bei denen Gewicht und Kosten wichtiger sind als maximale Steifigkeit. Verstärkungsrippen und -streben an schwächeren Stellen tragen zur Stabilität bei, ohne unnötige Masse hinzuzufügen.
Konstruktions-Checkliste für CNC-Vorrichtungen und -Lehrmittel
- Prüfen Sie die kritischen Toleranzen des Bauteils und gleichen Sie die Bezugspunkte der Vorrichtung mit den Bezugspunkten der Zeichnung ab.
- Wenden Sie das 3-2-1-Prinzip an und vermeiden Sie das Hinzufügen von mehr als den benötigten sechs Punkten.
- Klemmen nur an starren Abschnitten anbringen, fern von dünnen Wänden oder ungestützten Spannweiten.
- Prüfen Sie den Werkzeugansatz und den Freiraum, damit der Fräser nicht mit Klemmen oder Positionierelementen kollidieren kann.
- Planen Sie eine Späneabfuhr ein, damit sich keine Späne unter dem Bauteil oder an einem Positionierer ansammeln können.
- Konstruktion für schnelles und eindeutiges Laden, damit der Bediener das Teil nicht falsch laden kann.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen einer Vorrichtung und einer Halterung?
Eine Vorrichtung führt das Schneidwerkzeug in eine präzise Position, während eine Spannvorrichtung das Werkstück sicher hält und sich auf das maschineneigene Koordinatensystem stützt, um den Werkzeugweg zu steuern.
Warum wird das 3-2-1-Prinzip bei der Konstruktion von Leuchten verwendet?
Es beschränkt alle sechs Freiheitsgrade eines starren Teils mit der minimalen Anzahl an Kontaktpunkten, was eine wiederholbare Positionierung ermöglicht, ohne das Werkstück zu überbeanspruchen oder zu verzerren.
Was passiert, wenn eine Leuchte zu viele Positionierpunkte verwendet?
Eine zu starke Einschränkung führt zu unnötigen Kontaktpunkten, die das Bauteil bei jeder Belastung in eine beanspruchte oder leicht veränderte Position zwingen können, was sich als Bauteil-zu-Bauteil-Variation bemerkbar macht.
Kann die gleiche Vorrichtungskonstruktion für verschiedene Teilegrößen verwendet werden?
Modulare und rekonfigurierbare Vorrichtungen können eine Familie ähnlicher Teile aufnehmen, aber eine dedizierte Vorrichtung ist in der Regel steifer und wiederholgenauer für ein einzelnes, in großen Stückzahlen gefertigtes Teil.
Zusammenfassung
Eine gute Vorrichtungs- und Lehrenkonstruktion ist im Betrieb unsichtbar. Sie zeigt sich in gleichbleibender Teilequalität, schnellen Umrüstzeiten und geringem Ausschuss – nicht in einem komplizierten Werkzeug. Benötigt Ihr Projekt eine kundenspezifische Vorrichtung, die parallel zu Ihrer Serienproduktion entwickelt wird? Unsere Online-CNC-Bearbeitungsdienstleistungen in China können die Werkstückspannung im Rahmen desselben Programms fertigen und validieren.

