
Respuesta rápida
La tolerancia de mecanizado CNC es la variación admisible en las dimensiones de una pieza con respecto a su valor nominal. Las tolerancias CNC estándar suelen ser de ±0.05 mm (±0.002 pulgadas) para características generales, mientras que el mecanizado CNC de precisión puede lograr tolerancias mucho más estrictas para componentes críticos.
Las tolerancias son el punto donde los planos de ingeniería se convierten en costes de fabricación. Una sola tolerancia excesiva en una característica no crítica puede duplicar el precio de una pieza, retrasar la entrega varios días y generar cuellos de botella en la inspección que ralentizan la cadena de suministro durante meses.
Las tolerancias son el punto donde los planos de ingeniería se convierten en costes de fabricación. Una sola tolerancia excesiva en una característica no crítica puede duplicar el precio de una pieza, retrasar la entrega varios días y generar cuellos de botella en la inspección que ralentizan la cadena de suministro durante meses.
Sin embargo, unas tolerancias insuficientemente especificadas provocan fallos de montaje, devoluciones en obra y daños a la reputación que resultan mucho más costosos.
Comprender las tolerancias del mecanizado CNC, su significado, su clasificación, las capacidades reales de las máquinas modernas y cómo especificarlas correctamente, es una de las habilidades más valiosas que puede desarrollar cualquier ingeniero mecánico o diseñador de productos. Esta guía lo abarca todo.
¿Qué es la tolerancia de mecanizado?
La tolerancia es la variación total permitida en una dimensión. Si un eje se especifica con un diámetro de 25.00 mm y una tolerancia de ±0.05 mm, cualquier eje que mida entre 24.95 mm y 25.05 mm es una pieza aceptable. La banda de tolerancia total en este caso es de 0.10 mm.
Las tolerancias existen porque ningún proceso de fabricación es perfectamente repetible. Toda herramienta se deforma bajo la fuerza de corte. Toda pieza se expande y contrae con los cambios de temperatura. Toda fijación introduce errores de posicionamiento pequeños pero reales. Las tolerancias definen el margen dentro del cual esas variaciones inevitables son aceptables para que la pieza funcione correctamente.
La relación entre tolerancia y función lo es todo. Un orificio de cojinete con un diámetro 0.02 mm mayor al necesario tendrá una holgura radial apreciable. Un orificio con un diámetro 0.5 mm mayor al necesario seguirá permitiendo el paso de un perno sin problemas. La clave está en saber distinguir entre ambas.
Comprender la tolerancia comienza por comprender los procesos CNC que la mantienen. Obtenga más información sobre nuestras capacidades: Aplicación y optimización de la tecnología CNC en el mecanizado de precisión eficiente.
Tipos de Tolerancias en Mecanizado CNC
Tolerancias dimensionales
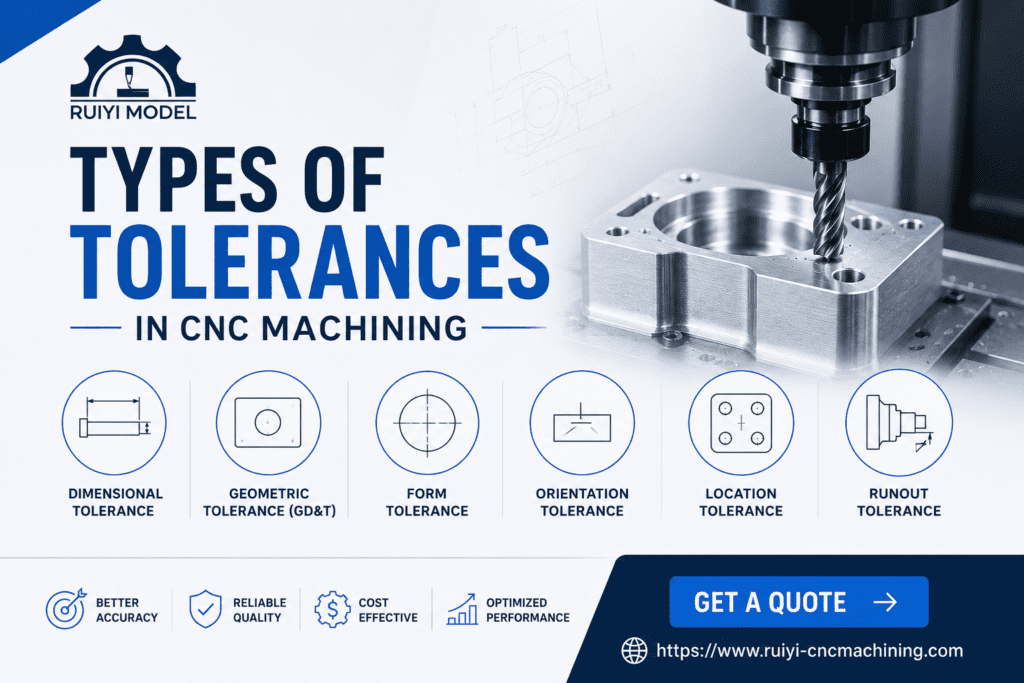
Estas dimensiones lineales de control son: longitudes, anchuras, alturas, diámetros y profundidades. Se expresan como bilaterales (±0.05 mm a cada lado del valor nominal) o unilaterales (+0.00 / -0.10 mm, permitiendo una desviación en una sola dirección).
Tolerancias geométricas
Las tolerancias geométricas controlan la forma, la orientación y la ubicación de los elementos independientemente de su tamaño. Estas se especifican mediante símbolos GD&T e incluyen planitud, cilindricidad, perpendicularidad, paralelismo, posición verdadera, desviación y concentricidad.
Tolerancias de acabado superficial
La rugosidad superficial (Ra) y las especificaciones de textura superficial controlan la topografía microscópica de las superficies mecanizadas. Las superficies CNC típicas, tal como se obtienen tras el mecanizado, presentan valores de Ra de 1.6 a 3.2 micrómetros. Las superficies pulidas o rectificadas pueden alcanzar valores de Ra de 0.1 a 0.4 micrómetros.
Tolerancias de rosca
Las roscas cumplen con las clases de tolerancia estándar definidas por ISO (6H/6g para roscas métricas) o ANSI/ASME (2B/2A para roscas en pulgadas unificadas). Estas clases definen la variación admisible del diámetro primitivo para un ajuste preciso, desde holgado (clase 1) hasta de alta precisión (clase 3).
Para obtener información avanzada sobre roscado y tolerancia, consulte: Investigación sobre la tecnología de procesamiento de fresado CNC de roscas.
Normas ISO 2768 y ASME Y14.5
ISO 2768: Tolerancias generales
La norma ISO 2768 define grados de tolerancia generales para dimensiones lineales y características geométricas en dibujos que no incluyen indicaciones de tolerancia individuales. Tiene cuatro clases de tolerancia:
| Clase | Símbolo | Mareas Ideales para Lecciones | Uso típico |
| final | f | Más ajustado que mediano | Mecanismos de precisión |
| Media | m | Precisión estándar de taller | La mayoría de las piezas mecanizadas (predeterminado) |
| Grueso | c | Para características menos críticas | Fundición, mecanizado en bruto |
| Muy grueso | v | Clase más relajada | Productos semielaborados o en bruto |
Para una dimensión nominal de 30 mm según la norma ISO 2768-m (media), la tolerancia lineal es de ±0.2 mm. Según la norma ISO 2768-f (fina), es de ±0.1 mm. Estas tolerancias se aplican a las dimensiones que no se especifican individualmente en el plano.
Tolerancias lineales según la norma ISO 2768 por rango dimensional
| Rango nominal | multa (f) | Medio (m) | Grueso (c) |
| 0.5 a 3mm | ±0.05 mm | ±0.1 mm | ±0.2 mm |
| 3 a 30mm | ±0.1 mm | ±0.2 mm | ±0.5 mm |
| 30 a 120mm | ±0.15 mm | ±0.3 mm | ±0.8 mm |
| 120 a 400mm | ±0.2 mm | ±0.5 mm | ±1.2 mm |
| 400 a 1000mm | ±0.3 mm | ±0.8 mm | ±2.0 mm |
ASME Y14.5: Norma GD&T
La norma ASME Y14.5 (edición más reciente: 2018) es el estándar estadounidense predominante para el dimensionamiento y la tolerancia geométrica. Define un lenguaje simbólico para especificar no solo el tamaño de las características, sino también su forma, orientación, ubicación y desviación con respecto a los puntos de referencia. El dimensionamiento y la tolerancia geométrica son más precisos y prácticos para la fabricación que el dimensionamiento tradicional con márgenes de tolerancia para requisitos funcionales complejos.
💡 ¿SABÍAS QUE?
La norma ISO 2768-m es la norma general de tolerancia más utilizada en el mecanizado CNC internacional. Si su plano no especifica una norma general de tolerancia, pregunte a su proveedor qué norma aplica por defecto. Hacer suposiciones al respecto puede dar lugar a costosos litigios de fabricación y retrabajos. Para consultar el documento completo de la especificación ISO 2768, visite la plataforma en línea de ISO: ISO.org.
Capacidades típicas de tolerancia CNC por proceso
| Proceso | Tolerancia estándar | Tolerancia de precisión | Notas |
| Fresado CNC (3 ejes) | ±0.05 mm | ±0.01 mm | Ubicación y tamaño |
| Fresado CNC (5 ejes) | ±0.05 mm | ±0.01 mm | geometría compleja |
| Torneado CNC | ±0.05 mm | ±0.005 mm | Diámetros, excentricidad |
| Rectificado CNC | ±0.005 mm | ±0.001 mm | Proceso posterior al mecanizado |
| Aburrido | ±0.01 mm | ±0.002 mm | Diámetro del agujero y redondez |
| Escariado | Ajuste H7 (±0.015 a 0.030 mm) | Ajuste H6 | Ajuste de agujeros |
| Alambre EDM | ±0.01 mm | ±0.002 mm | Perfiles complejos, material endurecido |
| Plantilla aburrida | ±0.005 mm | ±0.001 mm | Ubicación precisa de los agujeros |
Estas cifras representan lo que pueden lograr máquinas bien mantenidas y operadas por técnicos cualificados en condiciones controladas. Las tolerancias reales dependen de la geometría de la pieza, el material, la complejidad de la configuración y el control de la temperatura ambiente de la planta de mecanizado.
Para un estudio de caso real sobre mecanizado que muestra cómo se gestionan las tolerancias en piezas complejas, lea: Caso práctico: Análisis y pruebas del proceso de mecanizado CNC de piezas de precisión con formas especiales.
GD&T: Dimensionamiento y tolerancias geométricas
Las tolerancias geométricas (GD&T) van más allá de las simples dimensiones de más/menos para definir con precisión la forma, la orientación y la ubicación que debe tener una característica para funcionar correctamente. Es el lenguaje de la fabricación de precisión, y su uso correcto elimina la ambigüedad que provoca desperdicios y retrabajos.
Las 14 características de GD&T
| Categoría | Característica | Símbolo |
| Formulario | Planitud | △ |
| Formulario | Rectitud | - |
| Formulario | Circularidad | ○ |
| Formulario | Cilindricidad | ◇ |
| Orientación | Perpendicularidad | ⊥ |
| Orientación | Paralelismo | // |
| Orientación | Angularidad | ∠ |
| Ubicacion | Posición verdadera | Y |
| Ubicacion | Concentricidad | ◎ |
| Ubicacion | Simetría | ≡ |
| Perfil de la empresa | Perfil de una línea | ⌒ |
| Perfil de la empresa | Perfil de una superficie | | |
| descentramiento | Descentramiento circular | ↗ |
| descentramiento | Excentricidad total | ↗↗ |
Por qué la posición real importa más que el signo más/menos para los patrones de agujeros
Cuando se tiene un círculo de pernos con cuatro agujeros, el dimensionamiento tradicional de más/menos crea una zona de tolerancia cuadrada para el centro de cada agujero. La posición verdadera de GD&T crea una zona de tolerancia cilíndrica. Para la misma función de ensamblaje, una zona cilíndrica proporciona un 57 % más de área de tolerancia útil que una zona cuadrada, lo que se traduce en menos piezas defectuosas y un menor coste sin comprometer la funcionalidad. Este es uno de los beneficios económicos más concretos de adoptar GD&T.
Cómo la tolerancia afecta el costo y el tiempo de entrega
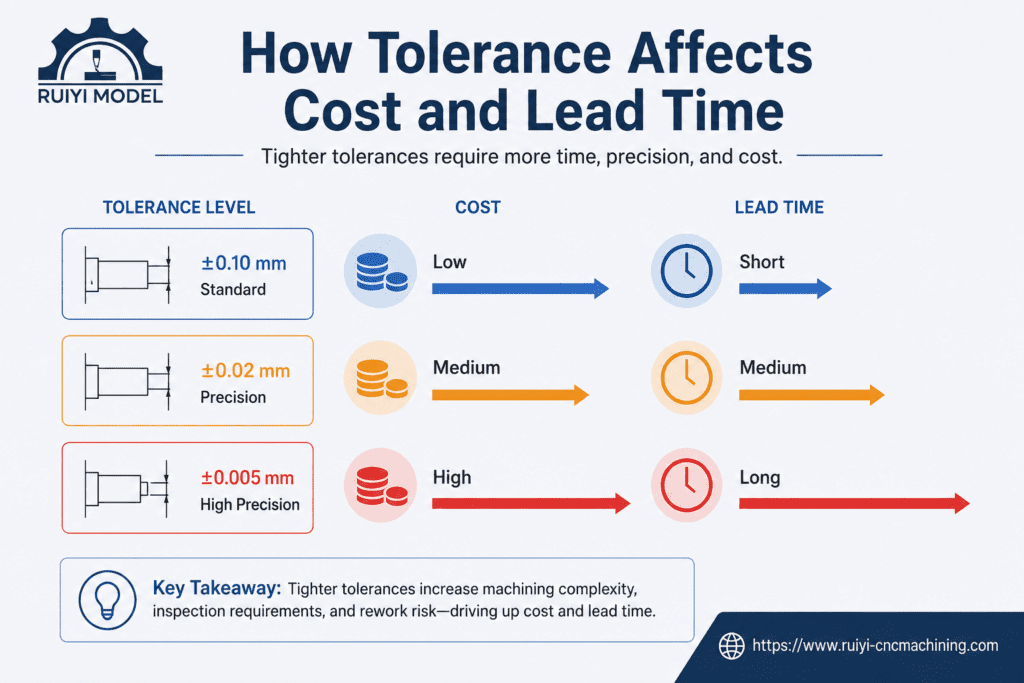
La relación entre tolerancia y coste no es lineal, sino exponencial. Pasar de ±0.1 mm a ±0.05 mm podría incrementar el coste en un 20 %. Pasar de ±0.05 mm a ±0.01 mm podría incrementarlo entre un 100 % y un 200 %. Pasar de ±0.01 mm a ±0.005 mm podría requerir operaciones de rectificado, inspección con control de temperatura y utillaje especializado, multiplicando el coste varias veces.
| Rango de tolerancia | Coste relativo | Lo que se requiere |
| ± 0.1 mm a ± 0.5 mm | Línea base (1x) | Configuración CNC estándar, sin inspección especial. |
| ±0.05 mm | 1.2x a 1.5x | Configuración cuidadosa, inspección estándar |
| ±0.02 mm | 1.5x a 2x | Estabilización de la temperatura, herramientas calibradas |
| ±0.01 mm | 2x a 3x | Inspección con CMM, fijación de precisión |
| ±0.005 mm | 3x a 5x | A menudo requiere rectificado, SPC, informe completo de CMM |
| <± 0.005 mm | 5x a 10x+ | Procesos especiales, medición neumática, lapeado |
Descubra cómo se optimizan los procesos de mecanizado de precisión para cumplir con los exigentes requisitos de tolerancia: Cómo mejorar la precisión del producto optimizando los procesos de mecanizado.
PRO TIP
La regla 80/20 se aplica a las tolerancias. Aproximadamente el 80 % de las características de una pieza mecanizada típica pueden aceptar tolerancias ISO 2768-m (medias) . El 20 % restante, que requiere un control más estricto, debe identificarse mediante análisis funcional, no por costumbre ni por precaución excesiva. Invierta su presupuesto de tolerancias en las características que realmente afectan al rendimiento, el ajuste y la función.
Mejores prácticas para especificar tolerancias
1. Comience con el análisis funcional.
Para cada elemento de su dibujo, pregúntese: "¿Qué sucede si esta dimensión alcanza su desviación máxima permitida?". Si la respuesta es "nada", reduzca la tolerancia. Si la respuesta es "fallo de montaje", ajústela con precisión. Deje que la funcionalidad guíe cada especificación.
2. Utilice GD&T para características críticas.
El dimensionamiento con márgenes positivos y negativos para las tolerancias de ubicación de los patrones de orificios es ambiguo y genera desperdicio. La posición verdadera de GD&T proporciona una tolerancia más útil para el mismo requisito funcional. Aprenda los cinco símbolos de GD&T más comunes (planitud, posición verdadera, perpendicularidad, cilindricidad y excentricidad) y sus planos serán inmediatamente más fáciles de fabricar.
3. Especifique siempre una norma de tolerancia general.
Cada plano debe incluir una nota que especifique la norma general de tolerancia: «Salvo que se especifique lo contrario: ISO 2768-m» o «Dimensiones sin tolerancia según ASME Y14.5». Sin esta nota, el proveedor aplicará su propia interpretación, lo que dará lugar a disputas.
4. Comprender el comportamiento de los materiales.
El aluminio se dilata aproximadamente 23 micrómetros por metro por grado Celsius. Un orificio de aluminio de 100 mm medido a 20 °C en un taller con aire acondicionado será 2.3 micrómetros más grande a 30 °C. Para tolerancias inferiores a ±0.01 mm, la temperatura de medición dimensional se convierte en una especificación, no en un detalle secundario.
5. Características de diseño para la inspeccionabilidad
Una tolerancia que especifique pero que no pueda medir carece de sentido. Antes de añadir una tolerancia estricta, confirme que su proveedor dispone del equipo de inspección necesario para verificarla: máquina de medición por coordenadas (CMM), rastreador láser, medidor neumático o comparador óptico, según corresponda. Solicite el método de inspección junto con su presupuesto.
6. Comuníquese con anticipación con su proveedor de mecanizado.
Comparta su dibujo en la revisión DFM antes de finalizarlo. Los operarios de máquinas CNC experimentados identificarán de inmediato las tolerancias imposibles de lograr con configuraciones estándar o que aumentan el costo sin mejorar la funcionalidad. Esta conversación es gratuita y suele reducir el costo de la pieza entre un 15 % y un 30 %.
Para conocer nuestro enfoque integral sobre DFM y control de calidad, consulte: Control de calidad del proceso de mecanizado CNC: aspectos clave de la investigación.
Errores comunes que cometen los ingenieros con las tolerancias
1: SOBRETOLERANCIA EN TODO EL DIBUJO
Especificar tolerancias estrictas en cada elemento «por si acaso» es uno de los errores más costosos en los planos de ingeniería. Transmite inexperiencia a los proveedores e infla directamente los presupuestos. Aplique tolerancias estrictas con precisión, solo donde la función lo requiera.
2: ANÁLISIS DE ACUMULACIÓN DE TOLERANCIAS DESCUIDADO
Aunque cada elemento individual se encuentre dentro de los límites de tolerancia, el sistema resultante falla debido a que las tolerancias individuales se acumulan de forma desfavorable. Es fundamental realizar un análisis de acumulación de tolerancias en el peor de los casos antes de finalizar cualquier cadena de dimensiones críticas para el ensamblaje.
3: ESPECIFICAR TOLERANCIAS SIN VERIFICAR LA INSPECTABILIDAD
Una tolerancia de ±0.003 mm en un orificio interno profundo puede ser funcionalmente necesaria, pero físicamente imposible de medir con equipos estándar. Si su proveedor no puede medirla, no puede certificarla. Confirme siempre la capacidad de medición antes de especificar tolerancias extremas.
4: OLVIDANDO LA CLASE DE AJUSTE DE HILO
Las tolerancias de rosca no especificadas varían según el proveedor. Siempre especifique explícitamente la clase de ajuste de la rosca: M8x1.25 – 6H para roscas internas, M8x1.25 – 6g para roscas externas. Para aplicaciones de precisión que requieren una holgura mínima, especifique la clase 5H/5g o 4H/4g y confirme que su proveedor puede ofrecerla.
| PERSPECTIVA DE EXPERTOS – Los planos que recibimos de ingenieros experimentados son muy reveladores. Cuando vemos tolerancias estrictas solo en las características que las requieren funcionalmente, y la norma ISO 2768-m en todo lo demás, sabemos que estamos trabajando con alguien que entiende de fabricación. Los presupuestos son más claros, las piezas son correctas a la primera y las inspecciones se realizan con mayor rapidez. Cuando recibimos planos donde cada dimensión tiene una tolerancia bilateral estricta, independientemente de su función, el presupuesto aumenta significativamente e iniciamos una conversación sobre el diseño para la fabricación (DFM) antes de continuar. Siempre vale la pena hablar de tolerancias desde el principio.— Equipo de ingeniería de mecanizado CNC de RuiYi |
Puntos Clave
- Las tolerancias estándar de mecanizado CNC suelen ser ±0.05 mm; el mecanizado de precisión puede lograr ±0.005 mm o más rigurosos con los procesos adecuados.
- ISO 2768-m Es la tolerancia general más común para piezas mecanizadas por CNC. Indíquela siempre explícitamente en su plano.
- El costo de tolerancia es exponencial, no linealCada mejora de diez veces en la tolerancia puede multiplicar el costo de la pieza entre dos y cinco veces.
- Posición real de GD&T Proporciona aproximadamente un 57 % más de tolerancia útil que la tolerancia equivalente de más/menos para patrones de agujeros, lo que ayuda a reducir los costes sin comprometer la funcionalidad.
- Aplique tolerancias estrictas únicamente a las características en las que el análisis funcional demuestre que son necesarias.
- El análisis de acumulación de tolerancias es esencial para cualquier cadena dimensional que involucre más de dos piezas.
- Durante la revisión DFM, antes de finalizar los planos, comente los requisitos de tolerancia con su proveedor de máquinas CNC.
Conclusión:
Las tolerancias de mecanizado CNC determinan la variación aceptable en las dimensiones de las piezas y afectan directamente a la calidad, el coste y el plazo de entrega. Al aplicar las normas de tolerancia adecuadas, como ISO 2768 y ASME Y14.5, los ingenieros pueden garantizar una fabricación precisa, una inspección eficiente y una producción rentable.
Preguntas frecuentes
¿Cuál es la tolerancia estándar para el mecanizado CNC?
La tolerancia más común en el mecanizado CNC es de ±0.1 mm a ±0.2 mm, según la norma ISO 2768-m. Muchos talleres también pueden lograr una tolerancia de ±0.05 mm para las características mecanizadas estándar.
¿Cuál es la tolerancia más estricta que se puede lograr con el mecanizado CNC?
El mecanizado CNC de alta precisión puede lograr tolerancias tan ajustadas como ±0.001 mm a ±0.005 mm en condiciones controladas, aunque unas tolerancias más estrictas aumentan los costes de producción.
¿Cuál es la diferencia entre tolerancia bilateral y unilateral?
La tolerancia bilateral permite variaciones en ambas direcciones con respecto a una dimensión nominal, mientras que la tolerancia unilateral permite variaciones en una sola dirección.
¿Qué es ISO 2768?
La norma ISO 2768 es una norma internacional que define tolerancias generales para dimensiones y características geométricas no especificadas individualmente en los planos de ingeniería.
¿Cómo se relaciona el acabado superficial con la tolerancia?
El acabado superficial y la tolerancia dimensional son especificaciones independientes, pero a menudo se requieren acabados superficiales más lisos para lograr tolerancias más estrictas.
¿Existen diferencias en las tolerancias de las máquinas CNC entre el fresado y el torneado?
Sí. El torneado CNC generalmente logra tolerancias más estrictas en características redondas, mientras que el fresado CNC normalmente mantiene ±0.05 mm para características lineales estándar.

Solomon Yang es un profesional de la industria manufacturera con amplia experiencia en la fabricación de componentes electrónicos, mecánicos e industriales. Tras haber ocupado diversos cargos en empresas manufactureras estadounidenses y taiwanesas, ha desarrollado un profundo conocimiento de los procesos de fabricación, la gestión de la producción, el control de calidad y las operaciones de la cadena de suministro global.
Con amplia experiencia en desarrollo de negocios, operaciones de ventas, comercio internacional, gestión de relaciones con clientes y soporte de proyectos de ingeniería, Solomon combina el conocimiento técnico con la estrategia comercial para ofrecer soluciones de fabricación innovadoras y rentables. Le apasionan las tecnologías de fabricación avanzadas, la mejora de procesos y el desarrollo profesional continuo, y está firmemente comprometido con la creación de valor para clientes y socios en todo el mundo.

