
Schnelle Antwort
Die CNC-Bearbeitungstoleranz bezeichnet die zulässige Abweichung der Bauteilabmessungen von ihrem Nennwert. Standardmäßige CNC-Toleranzen liegen typischerweise bei ±0.05 mm (±0.002 Zoll) für allgemeine Merkmale, während die Präzisions-CNC-Bearbeitung deutlich engere Toleranzen für kritische Bauteile ermöglicht.
Toleranzen sind der Punkt, an dem technische Zeichnungen zu Fertigungskosten führen. Eine einzige zu hohe Toleranz bei einem nicht kritischen Merkmal kann den Preis eines Bauteils verdoppeln, die Lieferung um Tage verzögern und Inspektionsengpässe verursachen, die Ihre Lieferkette monatelang beeinträchtigen.
Toleranzen sind der Punkt, an dem technische Zeichnungen zu Fertigungskosten führen. Eine einzige zu hohe Toleranz bei einem nicht kritischen Merkmal kann den Preis eines Bauteils verdoppeln, die Lieferung um Tage verzögern und Inspektionsengpässe verursachen, die Ihre Lieferkette monatelang beeinträchtigen.
Doch zu geringe Toleranzen führen zu Montagefehlern, Rücksendungen im Feld und Reputationsschäden, die weitaus höhere Kosten verursachen.
Das Verständnis von CNC-Bearbeitungstoleranzen – was sie bedeuten, wie sie klassifiziert werden, was moderne Maschinen tatsächlich bearbeiten können und wie man sie sinnvoll spezifiziert – gehört zu den wichtigsten Kompetenzen, die ein Maschinenbauingenieur oder Produktdesigner entwickeln kann. Dieser Leitfaden behandelt all diese Aspekte.
Was versteht man unter Bearbeitungstoleranz?
Die Toleranz ist die maximal zulässige Abweichung einer Abmessung. Ist eine Welle beispielsweise mit 25.00 mm und einer Toleranz von ±0.05 mm spezifiziert, so ist jede Welle mit einem Durchmesser zwischen 24.95 mm und 25.05 mm zulässig. Die maximale Toleranz beträgt hier 0.10 mm.
Toleranzen sind notwendig, da kein Fertigungsprozess perfekt wiederholbar ist. Jedes Werkzeug verformt sich unter Schnittkräften. Jedes Werkstück dehnt sich bei Temperaturänderungen aus und zieht sich zusammen. Jede Vorrichtung verursacht kleine, aber reale Positionierungsfehler. Toleranzen definieren den Bereich, innerhalb dessen diese unvermeidbaren Abweichungen akzeptabel sind, damit das Bauteil einwandfrei funktioniert.
Das Verhältnis zwischen Toleranz und Funktion ist entscheidend. Eine um 0.02 mm überdimensionierte Lagerbohrung weist messbares Radialspiel auf. Eine um 0.5 mm überdimensionierte Durchgangsbohrung nimmt eine Schraube problemlos auf. Die technische Herausforderung besteht darin, diesen Unterschied zu erkennen.
Toleranzen zu verstehen beginnt mit dem Verständnis der CNC-Prozesse, die sie bedingen. Erfahren Sie mehr über unsere Kompetenzen: Anwendung und Optimierung der CNC-Technologie in der effizienten Präzisionsbearbeitung.
Arten von Toleranzen in der CNC-Bearbeitung
Maßtoleranzen
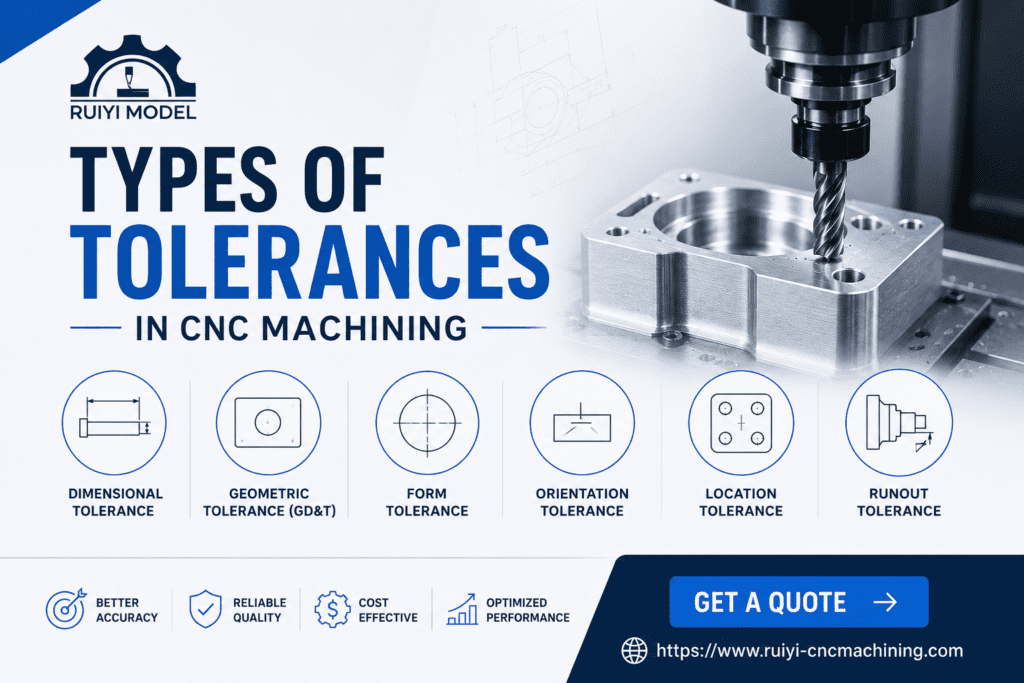
Diese Vorgaben regeln die linearen Abmessungen: Längen, Breiten, Höhen, Durchmesser und Tiefen. Sie werden als bilateral (±0.05 mm beidseitig des Nennwerts) oder unilateral (+0.00 / -0.10 mm, wobei eine Abweichung nur in einer Richtung zulässig ist) angegeben.
Geometrische Toleranzen
Geometrische Toleranzen regeln Form, Ausrichtung und Lage von Merkmalen unabhängig von deren Größe. Sie werden mithilfe von GD&T-Symbolen spezifiziert und umfassen Ebenheit, Zylindrizität, Rechtwinkligkeit, Parallelität, Lagegenauigkeit, Rundlauf und Konzentrizität.
Toleranzen der Oberflächenbeschaffenheit
Die Oberflächenrauheit (Ra) und die Oberflächentextur bestimmen die mikroskopische Topographie bearbeiteter Oberflächen. Typische CNC-bearbeitete Oberflächen weisen Ra-Werte von 1.6 bis 3.2 Mikrometern auf. Polierte oder geschliffene Oberflächen erreichen Ra-Werte von 0.1 bis 0.4 Mikrometern.
Gewindetoleranzen
Gewindemerkmale unterliegen den von ISO (6H/6g für metrische Gewinde) bzw. ANSI/ASME (2B/2A für Zollgewinde) definierten Toleranzklassen. Diese Klassen legen die zulässige Abweichung des Flankendurchmessers für die Passung fest, von Spiel (Klasse 1) bis Präzisionspassung (Klasse 3).
Weiterführende Informationen zu Gewinden und Toleranzen finden Sie in: Forschung zur CNC-Gewindefrästechnologie.
ISO 2768 und ASME Y14.5 Standards
ISO 2768: Allgemeintoleranzen
ISO 2768 definiert allgemeine Toleranzklassen für lineare Bemaßungen und geometrische Merkmale in Zeichnungen, die keine individuellen Toleranzangaben enthalten. Sie kennt vier Toleranzklassen:
| Klasse | Symbol | Beschreibung | Typische Verwendung |
| Ende | f | Enger als mittel | Präzisionsmechanismen |
| Medium | m | Standard-Werkstattgenauigkeit | Die meisten bearbeiteten Teile (Standard) |
| Grob | c | Für weniger kritische Merkmale | Gussteile, Grobbearbeitung |
| Sehr grob | v | Lockerste Klasse | Halbfertig- oder Rohmaterial |
Bei einem Nennmaß von 30 mm beträgt die lineare Toleranz nach ISO 2768-m (mittel) ±0.2 mm. Nach ISO 2768-f (fein) beträgt sie ±0.1 mm. Diese Toleranzen gelten für Maße, die in der Zeichnung nicht einzeln toleriert sind.
ISO 2768 Lineare Toleranzen nach Maßbereich
| Nennbereich | Fein (f) | Mittel (m) | Grob (c) |
| 0.5 zu 3mm | ± 0.05mm | ± 0.1mm | ± 0.2mm |
| 3 zu 30mm | ± 0.1mm | ± 0.2mm | ± 0.5mm |
| 30 zu 120mm | ± 0.15mm | ± 0.3mm | ± 0.8mm |
| 120 zu 400mm | ± 0.2mm | ± 0.5mm | ± 1.2mm |
| 400 zu 1000mm | ± 0.3mm | ± 0.8mm | ± 2.0mm |
ASME Y14.5: GD&T-Standard
ASME Y14.5 (neueste Ausgabe: 2018) ist der führende amerikanische Standard für geometrische Bemaßung und Tolerierung. Er definiert eine symbolische Sprache zur Angabe von Form, Ausrichtung, Lage und Rundlauf von Merkmalen relativ zu Bezugspunkten. GD&T ist präziser und fertigungsfreundlicher als die traditionelle Plus/Minus-Bemaßung bei komplexen funktionalen Anforderungen.
💡 WUSSTEN SIE SCHON?
ISO 2768-m ist die am häufigsten verwendete Norm für allgemeine Toleranzen in der internationalen CNC-Bearbeitung. Falls Ihre Zeichnung keine allgemeine Toleranznorm vorgibt, fragen Sie Ihren Lieferanten, welche Norm er standardmäßig anwendet. Annahmen in diesem Bereich können zu kostspieligen Fertigungsstreitigkeiten und Nacharbeiten führen. Das vollständige Dokument der ISO 2768 finden Sie auf der Online-Plattform der ISO: ISO.org.
Typische CNC-Toleranzfähigkeiten nach Prozess
| Prozess | Standardtoleranz | Präzisionstoleranz | Notizen |
| CNC-Fräsen (3-Achsen) | ± 0.05mm | ± 0.01mm | Lage und Größe |
| CNC-Fräsen (5-Achsen) | ± 0.05mm | ± 0.01mm | Komplexe Geometrie |
| CNC-Drehen | ± 0.05mm | ± 0.005mm | Durchmesser, Rundlauf |
| CNC-Schleifen | ± 0.005mm | ± 0.001mm | Nachbearbeitungsprozess |
| Bohren | ± 0.01mm | ± 0.002mm | Bohrungsdurchmesser und Rundheit |
| Reiben | Passung H7 (±0.015 bis 0.030 mm) | H6-Passform | Lochbeschlag |
| Drahterodieren | ± 0.01mm | ± 0.002mm | Komplexe Profile, gehärtetes Material |
| Koordinatenbohren | ± 0.005mm | ± 0.001mm | Präzise Positionierung von Löchern |
Diese Werte zeigen, was gut gewartete Maschinen mit qualifizierten Bedienern unter kontrollierten Bedingungen leisten können. Die tatsächlichen Toleranzen hängen von der Teilegeometrie, dem Material, der Komplexität der Einrichtung und der Temperaturregelung in der Bearbeitungsanlage ab.
Eine Fallstudie aus der Praxis, die zeigt, wie Toleranzen bei komplexen Teilen gehandhabt werden, finden Sie hier: Processing Case: CNC Machining Process Analysis and Testing of Precision Special-Shaped Parts.
GD&T: Geometrische Bemaßung und Tolerierung
GD&T geht über einfache Plus/Minus-Maße hinaus und definiert exakt Form, Ausrichtung und Position eines Merkmals für dessen korrekte Funktion. Es ist die Sprache der Präzisionsfertigung, und seine korrekte Anwendung beseitigt die Unklarheiten, die zu Ausschuss und Nacharbeit führen.
Die 14 GD&T-Merkmale
| Kategorie | Charakteristisch | Symbol |
| Form | Flatness | △ |
| Form | Geradheit | - |
| Form | Circularity | ○ |
| Form | Zylinderform | ◇ |
| Ausrichtung | Rechtwinkligkeit | ⊥ |
| Ausrichtung | Parallelität | // |
| Ausrichtung | Winkeligkeit | ∠ |
| Standort | Wahre Position | ⊕ |
| Standort | Konzentrizität | ◎ |
| Standort | Symmetrie | ≡ |
| Profil | Profil einer Linie | ⌒ |
| Profil | Profil einer Oberfläche | ⌣ |
| Läuft aus | Kreisschlag | ↗ |
| Läuft aus | Gesamtrundlauf | ↗↗ |
Warum die tatsächliche Position bei Lochmustern wichtiger ist als Plus/Minus
Bei einem Lochkreis mit vier Bohrungen erzeugt die herkömmliche Plus/Minus-Bemaßung eine quadratische Toleranzzone für jeden Bohrungsmittelpunkt. Die GD&T-Positionsbestimmung erzeugt hingegen eine zylindrische Toleranzzone. Bei gleicher Montagefunktion bietet eine zylindrische Zone 57 % mehr nutzbaren Toleranzbereich als eine quadratische Zone. Das bedeutet weniger Ausschuss und geringere Kosten ohne Funktionseinbußen. Dies ist einer der deutlichsten wirtschaftlichen Vorteile der Umstellung auf GD&T.
Wie sich Toleranz auf Kosten und Lieferzeit auswirkt
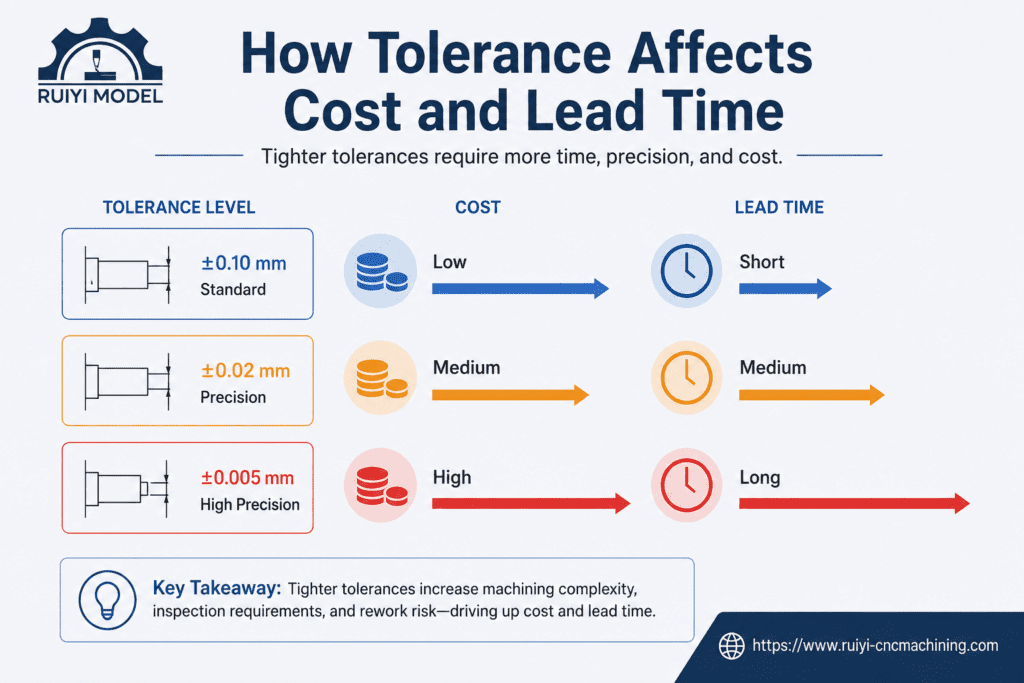
Der Zusammenhang zwischen Toleranz und Kosten ist nicht linear, sondern exponentiell. Eine Verbesserung der Toleranz von ±0.1 mm auf ±0.05 mm kann die Kosten um 20 % erhöhen. Eine Verbesserung von ±0.05 mm auf ±0.01 mm kann die Kosten um 100 bis 200 % steigern. Eine Verbesserung von ±0.01 mm auf ±0.005 mm kann Schleifvorgänge, temperaturkontrollierte Prüfungen und spezielle Vorrichtungen erfordern und die Kosten um ein Vielfaches erhöhen.
| Toleranzbereich | Relative Kosten | Was es erfordert |
| ± 0.1 mm bis ± 0.5 mm | Grundlinie (1x) | Standard-CNC-Einrichtung, keine spezielle Prüfung |
| ± 0.05mm | 1.2x zu 1.5x | Sorgfältige Einrichtung, Standardinspektion |
| ± 0.02mm | 1.5x zu 2x | Temperaturstabilisierung, kalibrierte Werkzeuge |
| ± 0.01mm | 2x zu 3x | CMM-Prüfung, Präzisionsvorrichtungen |
| ± 0.005mm | 3x zu 5x | Oftmals sind Schleifarbeiten, SPC und ein vollständiger CMM-Bericht erforderlich. |
| <± 0.005 mm | 5x bis 10x+ | Spezialverfahren, Luftmessung, Läppen |
Erfahren Sie, wie Präzisionsbearbeitungsprozesse optimiert werden, um anspruchsvolle Toleranzanforderungen zu erfüllen: Wie man die Produktpräzision durch die Optimierung von Bearbeitungsprozessen verbessert.
PRO TIPP
Die 80/20-Regel gilt auch für Toleranzen. Rund 80 % der Merkmale eines typischen bearbeiteten Teils können mit Toleranzen nach ISO 2768-m (mittel) gefertigt werden . Die verbleibenden 20 %, die eine engere Kontrolle erfordern, sollten durch Funktionsanalyse und nicht aus Gewohnheit oder übertriebener Vorsicht ermittelt werden. Konzentrieren Sie Ihr Toleranzbudget auf die Merkmale, die Leistung, Passung und Funktion tatsächlich beeinflussen.
Bewährte Vorgehensweisen zum Festlegen von Toleranzen
1. Beginnen Sie mit der Funktionsanalyse.
Fragen Sie sich bei jedem Element Ihrer Zeichnung: „Was passiert, wenn diese Abmessung ihre maximal zulässige Abweichung erreicht?“ Lautet die Antwort „Nichts“, verringern Sie die Toleranz. Lautet die Antwort „Montagefehler“, erhöhen Sie die Toleranz präzise. Die Funktion sollte jede Spezifikation bestimmen.
2. GD&T für kritische Merkmale verwenden
Die Plus/Minus-Bemaßung für die Lagetoleranzen von Lochmustern ist ungenau und ineffizient. Die Positionsbestimmung nach GD&T ermöglicht eine präzisere Toleranz für dieselbe funktionale Anforderung. Lernen Sie die fünf gängigsten GD&T-Symbole (Ebenheit, Lage, Rechtwinkligkeit, Zylindrizität, Rundlauf) kennen, und Ihre Zeichnungen werden sofort fertigungsgerechter.
3. Immer einen allgemeinen Toleranzstandard angeben.
Jede Zeichnung sollte einen Hinweis enthalten, der den allgemeinen Toleranzstandard angibt: „Sofern nicht anders angegeben: ISO 2768-m“ oder „Nicht tolerierte Maße gemäß ASME Y14.5“. Andernfalls wendet Ihr Lieferant seine eigene Auslegung an, und es kommt zu Streitigkeiten.
4. Materialverhalten verstehen
Aluminium dehnt sich mit jedem Grad Celsius um etwa 23 Mikrometer pro Meter aus. Eine 100 mm große Aluminiumbohrung, die in einer klimatisierten Werkstatt bei 20 °C gemessen wurde, ist bei 30 °C um 2.3 Mikrometer größer. Bei Toleranzen unter ±0.01 mm ist die Temperatur bei der Dimensionsmessung ein wesentlicher Bestandteil der Spezifikation und darf nicht vernachlässigt werden.
5. Konstruktionsmerkmale zur Gewährleistung der Prüfbarkeit
Eine Toleranzangabe, die Sie nicht messen können, ist wertlos. Bevor Sie eine enge Toleranz festlegen, vergewissern Sie sich, dass Ihr Lieferant über die erforderliche Prüfausrüstung verfügt: Koordinatenmessgerät, Lasertracker, Luftmessgerät oder optischer Komparator, je nach Bedarf. Fragen Sie im Angebot nach der Prüfmethode.
6. Nehmen Sie frühzeitig Kontakt mit Ihrem Bearbeitungslieferanten auf.
Teilen Sie Ihre Zeichnung vor der endgültigen Fertigstellung im DFM-Review. Erfahrene CNC-Maschinenbediener erkennen sofort Toleranzen, die entweder mit Standardeinstellungen nicht realisierbar sind oder die Kosten erhöhen, ohne die Funktion zu verbessern. Dieses Gespräch ist kostenlos und reduziert die Teilekosten häufig um 15 bis 30 %.
Unseren umfassenden Ansatz zu DFM und Qualitätskontrolle finden Sie unter: CNC-Bearbeitungsprozess-Qualitätskontrolle: Wichtige Aspekte der Forschung.
Häufige Fehler, die Ingenieure bei Toleranzen machen
1: ÜBERTOLERANZIERUNG DER GESAMTEN ZEICHNUNG
Die Festlegung enger Toleranzen für jedes einzelne Bauteil „nur zur Sicherheit“ ist einer der teuersten Fehler in technischen Zeichnungen. Sie signalisiert Unerfahrenheit gegenüber Lieferanten und treibt die Kosten direkt in die Höhe. Enge Toleranzen sollten gezielt und nur dort angewendet werden, wo die Funktion sie erfordert.
2: Toleranzanalyse vernachlässigt
Einzelne Merkmale können innerhalb der Toleranz liegen, dennoch versagt das Gesamtsystem, weil sich die einzelnen Toleranzen ungünstig summieren. Eine Worst-Case-Toleranzanalyse sollte durchgeführt werden, bevor die kritischen Maßketten für die Montage endgültig festgelegt werden.
3: Angabe von Toleranzen ohne Überprüfung der Prüfbarkeit
Eine Toleranz von ±0.003 mm bei einer tiefen Innenbohrung kann zwar funktional notwendig, aber mit Standardgeräten physikalisch nicht messbar sein. Kann Ihr Lieferant diese Toleranz nicht messen, kann er sie auch nicht zertifizieren. Prüfen Sie daher stets die Messmöglichkeiten, bevor Sie extreme Toleranzen festlegen.
4: VERGESSEN DER PASSFORMKLASSE
Nicht spezifizierte Gewindetoleranzen werden von verschiedenen Lieferanten standardmäßig unterschiedlichen Klassen zugeordnet. Geben Sie die Gewindepassungsklasse daher immer explizit an: M8x1.25 – 6H für Innengewinde, M8x1.25 – 6g für Außengewinde. Für Präzisionsanwendungen mit minimalem Spielraum geben Sie die Klasse 5H/5g oder 4H/4g an und vergewissern Sie sich, dass Ihr Lieferant diese einhalten kann.
| Experteneinblicke - „Die Zeichnungen erfahrener Ingenieure sprechen für sich. Wenn wir enge Toleranzen nur bei den funktional notwendigen Merkmalen sehen und für alle anderen die Norm ISO 2768-m gilt, wissen wir, dass wir mit einem Fertigungsexperten zusammenarbeiten. Die Angebote sind transparenter, die Teile sind auf Anhieb korrekt und die Prüfungen verlaufen schneller. Erhalten wir hingegen Zeichnungen, bei denen jede Abmessung unabhängig von der Funktion enge beidseitige Toleranzen aufweist, steigt das Angebot deutlich an, und wir führen vorab Gespräche über die Fertigungstechnik (DFM). Ein Gespräch über Toleranzen im Vorfeld ist immer sinnvoll.“— RuiYi CNC-Bearbeitungs-Ingenieurteam |
Wichtige Erkenntnisse
- Standardmäßige CNC-Bearbeitungstoleranzen sind typischerweise ± 0.05mmPräzisionsbearbeitung kann erreicht werden ± 0.005mm oder enger mit geeigneten Verfahren.
- ISO 2768-m Dies ist der gebräuchlichste allgemeine Toleranzstandard für CNC-gefertigte Teile. Geben Sie ihn immer explizit in Ihrer Zeichnung an.
- Toleranzkosten sind exponentiell, nicht linearJede zehnfache Verbesserung der Toleranz kann die Teilekosten um das Zwei- bis Fünffache erhöhen.
- GD&T wahre Position bietet eine um etwa 57 % höhere nutzbare Toleranz als eine gleichwertige Plus/Minus-Toleranz für Lochmuster und trägt so zur Kostensenkung bei, ohne die Funktion zu beeinträchtigen.
- Enge Toleranzen sollten nur bei Merkmalen angewendet werden, bei denen eine Funktionsanalyse deren Notwendigkeit belegt.
- Die Analyse der Toleranzketten ist für jede Dimensionskette mit mehr als zwei Teilen unerlässlich.
- Besprechen Sie die Toleranzanforderungen mit Ihrem CNC-Lieferanten während der DFM-Prüfung, bevor Sie die Zeichnungen finalisieren.
Fazit:
Die Toleranzen bei der CNC-Bearbeitung bestimmen die zulässige Abweichung der Bauteilabmessungen und beeinflussen direkt Qualität, Kosten und Lieferzeit. Durch die Anwendung geeigneter Toleranznormen wie ISO 2768 und ASME Y14.5 können Ingenieure eine präzise Fertigung, effiziente Prüfung und kostengünstige Produktion gewährleisten.
Häufig gestellte Fragen
Was ist die Standardtoleranz für die CNC-Bearbeitung?
Die gebräuchlichste allgemeine CNC-Bearbeitungstoleranz liegt gemäß ISO 2768-m bei ±0.1 mm bis ±0.2 mm. Viele Fertigungsbetriebe können für Standardbearbeitungsmerkmale auch ±0.05 mm erreichen.
Welche minimale Toleranz ist bei der CNC-Bearbeitung erreichbar?
Mit hochpräziser CNC-Bearbeitung lassen sich unter kontrollierten Bedingungen Toleranzen von ±0.001 mm bis ±0.005 mm erreichen, allerdings erhöhen engere Toleranzen die Produktionskosten.
Worin besteht der Unterschied zwischen bilateraler und unilateraler Toleranz?
Bei beidseitiger Toleranz ist eine Abweichung von einem Nennmaß in beide Richtungen zulässig, bei einseitiger Toleranz hingegen nur in eine Richtung.
Was ist ISO 2768?
ISO 2768 ist ein internationaler Standard, der allgemeine Toleranzen für Maße und geometrische Merkmale definiert, die nicht einzeln in technischen Zeichnungen angegeben sind.
In welchem Zusammenhang steht die Oberflächenbeschaffenheit mit der Toleranz?
Oberflächenbeschaffenheit und Maßtoleranz sind separate Spezifikationen, aber glattere Oberflächen sind oft erforderlich, um engere Toleranzen zu erreichen.
Gibt es Unterschiede bei den CNC-Toleranzen zwischen Fräsen und Drehen?
Ja. CNC-Drehen ermöglicht im Allgemeinen engere Toleranzen bei runden Elementen, während CNC-Fräsen typischerweise ±0.05 mm für standardmäßige lineare Elemente einhält.

Solomon Yang ist ein Experte der Fertigungsindustrie mit umfassender Erfahrung in der Herstellung von Elektronik-, Maschinenbau- und Industriekomponenten. Durch seine verschiedenen Positionen in amerikanischen und taiwanesischen Fertigungsunternehmen hat er sich ein tiefgreifendes Verständnis von Fertigungsprozessen, Produktionsmanagement, Qualitätskontrolle und globalen Lieferkettenabläufen angeeignet.
Mit seiner Expertise in den Bereichen Geschäftsentwicklung, Vertrieb, internationaler Handel, Kundenbeziehungsmanagement und Projektunterstützung im Engineering verbindet Solomon technisches Know-how mit kaufmännischer Strategie, um innovative und kosteneffiziente Fertigungslösungen zu entwickeln. Seine Leidenschaft gilt fortschrittlichen Fertigungstechnologien, Prozessoptimierung und kontinuierlicher beruflicher Weiterentwicklung. Er engagiert sich stark für die Wertschöpfung für Kunden und Partner weltweit.

