
Risposta rapida
La tolleranza di lavorazione CNC è la variazione ammissibile delle dimensioni di un pezzo rispetto al suo valore nominale. Le tolleranze CNC standard sono in genere di ±0.05 mm (±0.002 pollici) per le caratteristiche generali, mentre la lavorazione CNC di precisione può raggiungere tolleranze molto più strette per i componenti critici.
Le tolleranze sono il punto in cui i disegni tecnici si trasformano in costi di produzione. Una singola tolleranza sovrastimata su una caratteristica non critica può raddoppiare il prezzo di un componente, ritardare la consegna di giorni e creare colli di bottiglia nei controlli di qualità che rallentano la catena di fornitura per mesi.
Le tolleranze sono il punto in cui i disegni tecnici si trasformano in costi di produzione. Una singola tolleranza sovrastimata su una caratteristica non critica può raddoppiare il prezzo di un componente, ritardare la consegna di giorni e creare colli di bottiglia nei controlli di qualità che rallentano la catena di fornitura per mesi.
Tuttavia, tolleranze non specificate correttamente causano guasti in fase di assemblaggio, resi da parte dei clienti e danni alla reputazione che costano molto di più.
Comprendere le tolleranze di lavorazione CNC, il loro significato, la loro classificazione, le reali capacità delle macchine moderne e come specificarle in modo intelligente, è una delle competenze più preziose che un ingegnere meccanico o un progettista di prodotto possa sviluppare. Questa guida tratta tutti questi argomenti.
Che cos'è la tolleranza di lavorazione?
La tolleranza rappresenta la variazione totale ammessa in una dimensione. Se un albero è specificato come 25.00 mm con una tolleranza di ±0.05 mm, qualsiasi albero con una misura compresa tra 24.95 mm e 25.05 mm è considerato un componente accettabile. La banda di tolleranza totale in questo caso è di 0.10 mm.
Le tolleranze esistono perché nessun processo di produzione è perfettamente ripetibile. Ogni utensile si flette sotto l'azione della forza di taglio. Ogni pezzo si espande e si contrae con le variazioni di temperatura. Ogni dispositivo di fissaggio introduce piccoli ma reali errori di posizionamento. Le tolleranze definiscono l'intervallo entro il quale queste inevitabili variazioni sono accettabili affinché il pezzo funzioni correttamente.
Il rapporto tra tolleranza e funzionalità è fondamentale. Un foro per cuscinetto sovradimensionato di 0.02 mm presenterà un gioco radiale misurabile. Un foro di passaggio sovradimensionato di 0.5 mm, invece, accetterà comunque un bullone senza problemi. La capacità di giudizio ingegneristico sta nel saper distinguere tra le due situazioni.
Comprendere le tolleranze inizia con la comprensione dei processi CNC che le determinano. Scopri di più sulle nostre competenze: Applicazione e ottimizzazione della tecnologia CNC per una lavorazione di precisione efficiente.
Tipi di tolleranze nella lavorazione CNC
Tolleranze dimensionali
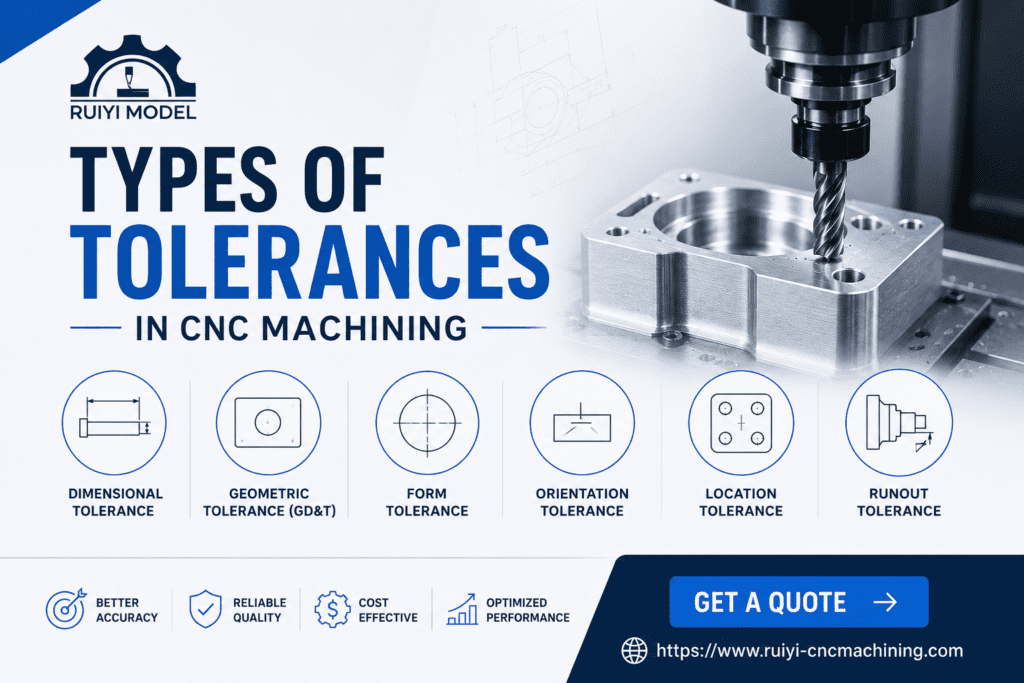
Questi parametri controllano le dimensioni lineari: lunghezze, larghezze, altezze, diametri e profondità. Sono espressi come bilaterali (±0.05 mm da entrambi i lati del valore nominale) o unilaterali (+0.00 / -0.10 mm, consentendo una deviazione in una sola direzione).
Tolleranze geometriche
Le tolleranze geometriche controllano la forma, l'orientamento e la posizione delle caratteristiche, indipendentemente dalle loro dimensioni. Queste vengono specificate utilizzando i simboli GD&T e includono planarità, cilindricità, perpendicolarità, parallelismo, posizione reale, eccentricità e concentricità.
Tolleranze sulla finitura superficiale
La rugosità superficiale (Ra) e le specifiche della tessitura superficiale controllano la topografia microscopica delle superfici lavorate. Le superfici tipiche lavorate a CNC presentano valori di Ra compresi tra 1.6 e 3.2 micrometri. Le superfici lucidate o rettificate possono raggiungere valori di Ra compresi tra 0.1 e 0.4 micrometri.
Tolleranze del filo
Le filettature seguono classi di tolleranza standard definite da ISO (6H/6g per il sistema metrico) o ANSI/ASME (2B/2A per le filettature in pollici unificate). Queste classi definiscono la variazione ammissibile del diametro primitivo per l'accoppiamento, da gioco libero (classe 1) a precisione (classe 3).
Per approfondimenti su filettatura e tolleranze, consultare: Ricerca sulla tecnologia di lavorazione della filettatura tramite fresatura CNC.
Norme ISO 2768 e ASME Y14.5
ISO 2768: Tolleranze generali
La norma ISO 2768 definisce le classi di tolleranza generali per le dimensioni lineari e le caratteristiche geometriche nei disegni che non riportano indicazioni di tolleranza individuali. Prevede quattro classi di tolleranza:
| Classe | Simbolo | Descrizione | Uso tipico |
| Fine | f | Più stretto della media | meccanismi di precisione |
| Medio | m | Precisione standard da officina | La maggior parte dei pezzi lavorati (impostazione predefinita) |
| grossolano | c | Per le caratteristiche meno critiche | Fusioni, lavorazione grezza |
| Molto grossolana | v | Classe più liberale | Materie prime semilavorate o grezze |
Per una dimensione nominale di 30 mm secondo la norma ISO 2768-m (media), la tolleranza lineare è di ±0.2 mm. Secondo la norma ISO 2768-f (fine), è di ±0.1 mm. Queste tolleranze si applicano alle dimensioni non specificate singolarmente nel disegno.
Tolleranze lineari ISO 2768 per intervallo dimensionale
| Range nominale | Multa (f) | Medio (m) | Grossa (c) |
| da 0.5 a 3mm | ± 0.05mm | ± 0.1mm | ± 0.2mm |
| da 3 a 30mm | ± 0.1mm | ± 0.2mm | ± 0.5mm |
| da 30 a 120mm | ± 0.15mm | ± 0.3mm | ± 0.8mm |
| da 120 a 400mm | ± 0.2mm | ± 0.5mm | ± 1.2mm |
| da 400 a 1000mm | ± 0.3mm | ± 0.8mm | ± 2.0mm |
ASME Y14.5: Norma GD&T
La norma ASME Y14.5 (edizione più recente: 2018) è lo standard americano di riferimento per la quotatura e la tolleranza geometrica (GD&T). Definisce un linguaggio simbolico per specificare non solo le dimensioni delle caratteristiche, ma anche la loro forma, orientamento, posizione e concentricità rispetto ai riferimenti. La GD&T è più precisa e adatta alla produzione rispetto alla tradizionale quotatura con tolleranze più/meno per requisiti funzionali complessi.
💡 LO SAPEVI?
La norma ISO 2768-m è lo standard di tolleranza generale più comunemente utilizzato nella lavorazione CNC a livello internazionale. Se il disegno non specifica uno standard di tolleranza generale, chiedete al vostro fornitore quale standard applica di default. Fare supposizioni in questo caso può portare a costose controversie di produzione e rilavorazioni. Per consultare il documento completo della specifica ISO 2768, visitate la piattaforma di ricerca online ISO: ISO.org.
Capacità di tolleranza CNC tipiche per processo
| Processo | Tolleranza standard | Tolleranza di Precisione | Note |
| Fresatura CNC (3 assi) | ± 0.05mm | ± 0.01mm | Posizione e dimensioni |
| Fresatura CNC (5 assi) | ± 0.05mm | ± 0.01mm | Geometria complessa |
| tornitura CNC | ± 0.05mm | ± 0.005mm | Diametri, eccentricità |
| Rettifica CNC | ± 0.005mm | ± 0.001mm | Processo di post-lavorazione |
| Noioso | ± 0.01mm | ± 0.002mm | Diametro del foro e rotondità |
| Alesatura | Compatibilità H7 (±0.015 a 0.030 mm) | Adatto per H6 | Raccordo del foro |
| Elettroerosione a filo | ± 0.01mm | ± 0.002mm | Profili complessi, materiale temprato |
| Jig noioso | ± 0.005mm | ± 0.001mm | Posizionamento preciso dei fori |
Questi valori rappresentano ciò che macchine ben manutenute e con operatori qualificati possono raggiungere in condizioni controllate. Le tolleranze reali dipendono dalla geometria del pezzo, dal materiale, dalla complessità dell'impostazione e dal controllo della temperatura ambientale dell'impianto di lavorazione.
Per un caso di studio reale sulla lavorazione meccanica che illustra come vengono gestite le tolleranze su componenti complessi, leggere: Caso di studio sulla lavorazione: analisi e collaudo del processo di lavorazione CNC di componenti di precisione di forma speciale.
GD&T: Quotatura e tolleranza geometrica
Il GD&T va oltre le semplici dimensioni con segno più/meno, definendo con precisione la forma, l'orientamento e la posizione che un elemento deve avere per funzionare correttamente. È il linguaggio della produzione di precisione e il suo corretto utilizzo elimina le ambiguità che causano scarti e rilavorazioni.
Le 14 caratteristiche GD&T
| Categoria | Caratteristica | Simbolo |
| Modulo | Pianura | △ |
| Modulo | rettilineità | - |
| Modulo | circolarità | ○ |
| Modulo | Cilindricità | ◇ |
| Orientamento | Perpendicolarità | ⊥ |
| Orientamento | Parallelismo | // |
| Orientamento | Angolarità | ∠ |
| Località | Posizione reale | ⊕ |
| Località | Concentricità | ◎ |
| Località | Simmetria | ≡ |
| Profile | Profilo di una linea | ⌒ |
| Profile | Profilo di una superficie | ⌣ |
| eccentricità | Eccentricità circolare | ↗ |
| eccentricità | Concentricità totale | ↗↗ |
Perché la posizione reale è più importante del segno più/meno per la disposizione dei fori
Quando si ha un cerchio di bulloni con quattro fori, la quotatura tradizionale con tolleranze più/meno crea una zona di tolleranza quadrata per ogni centro del foro. La quotatura in posizione reale GD&T crea una zona di tolleranza cilindrica. A parità di funzione di assemblaggio, una zona cilindrica offre il 57% in più di area di tolleranza utilizzabile rispetto a una zona quadrata, il che significa meno pezzi scartati e costi inferiori senza compromettere la funzionalità. Questo è uno dei vantaggi economici più concreti derivanti dal passaggio alla quotatura GD&T.
In che modo la tolleranza influisce sui costi e sui tempi di consegna?
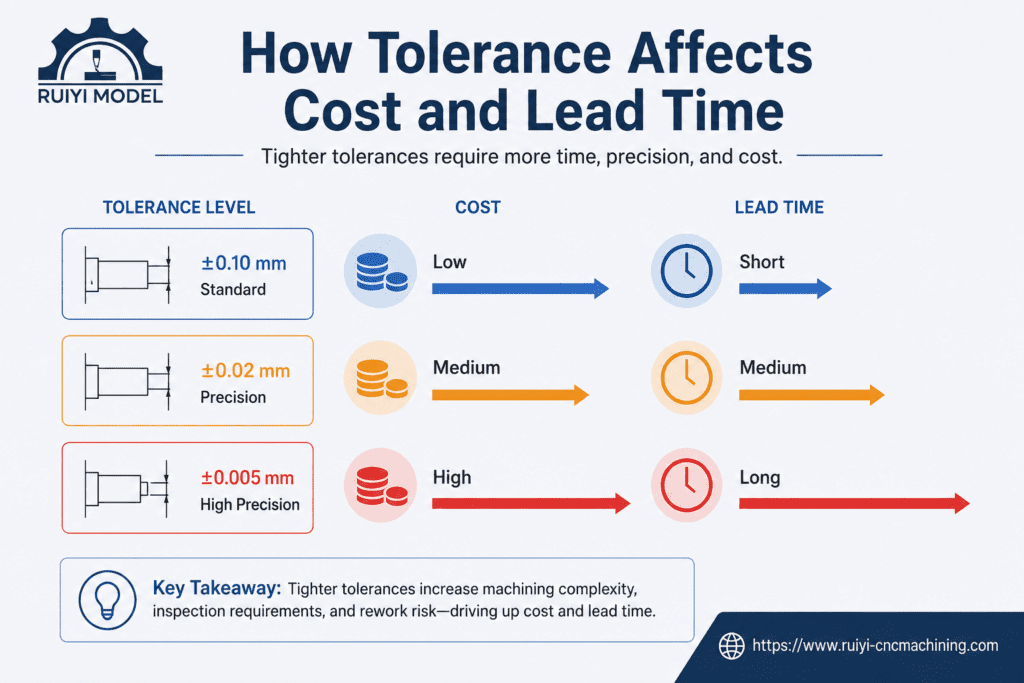
La relazione tra tolleranza e costo non è lineare, bensì esponenziale. Passare da ±0.1 mm a ±0.05 mm potrebbe comportare un aumento dei costi del 20%. Passare da ±0.05 mm a ±0.01 mm potrebbe aumentare i costi dal 100% al 200%. Passare da ±0.01 mm a ±0.005 mm potrebbe richiedere operazioni di rettifica, ispezioni a temperatura controllata e attrezzature specializzate, moltiplicando i costi diverse volte.
| Intervallo di tolleranza | Costo relativo | Cosa richiede |
| Da ± 0.1 mm a ± 0.5 mm | Linea di base (1x) | Configurazione CNC standard, nessuna ispezione speciale |
| ± 0.05mm | 1.2x a 1.5x | Configurazione accurata, ispezione standard |
| ± 0.02mm | 1.5x a 2x | Stabilizzazione della temperatura, utensili calibrati |
| ± 0.01mm | 2x a 3x | Ispezione con CMM, fissaggio di precisione |
| ± 0.005mm | 3x a 5x | Spesso richiede rettifica, SPC, rapporto completo CMM |
| <± 0.005 mm | Da 5x a 10x+ | Processi speciali, misurazione dell'aria, lappatura |
Scopri come i processi di lavorazione di precisione vengono ottimizzati per soddisfare i rigorosi requisiti di tolleranza: Come migliorare la precisione del prodotto ottimizzando i processi di lavorazione.
SUGGERIMENTO PRO
La regola 80/20 si applica alle tolleranze. Circa l'80% delle caratteristiche di un tipico componente lavorato può accettare tolleranze ISO 2768-m (medie) . Il restante 20%, che richiede un controllo più rigoroso, deve essere identificato tramite un'analisi funzionale, non per abitudine o eccessiva cautela. Utilizzate il vostro budget di tolleranza per le caratteristiche che influiscono realmente su prestazioni, accoppiamento e funzionalità.
Buone pratiche per specificare le tolleranze
1. Inizia con l'analisi funzionale
Per ogni elemento del disegno, chiedetevi: "Cosa succede se questa dimensione raggiunge la sua massima deviazione consentita?". Se la risposta è "nulla", allentate la tolleranza. Se la risposta è "cedimento dell'assemblaggio", stringetela con precisione. Lasciate che la funzionalità guidi ogni specifica.
2. Utilizzare GD&T per le caratteristiche critiche
La quotatura con tolleranze di posizionamento e di foratura è ambigua e inefficiente. La posizione reale GD&T offre una tolleranza più utilizzabile per lo stesso requisito funzionale. Impara i cinque simboli GD&T più comuni (planarità, posizione reale, perpendicolarità, cilindricità, eccentricità) e i tuoi disegni diventeranno immediatamente più adatti alla produzione.
3. Specificare sempre uno standard di tolleranza generale
Ogni disegno dovrebbe riportare una nota che specifichi lo standard di tolleranza generale: "Salvo diversa indicazione: ISO 2768-m" oppure "Dimensioni non tollerate secondo ASME Y14.5". In assenza di tale indicazione, il fornitore applicherà la propria interpretazione, con conseguenti controversie.
4. Comprendere il comportamento dei materiali
L'alluminio si espande di circa 23 micrometri per metro per grado Celsius. Un foro in alluminio da 100 mm misurato a 20 °C in un'officina climatizzata risulterà 2.3 micrometri più grande a 30 °C. Per tolleranze inferiori a ±0.01 mm, la temperatura di misurazione dimensionale diventa una specifica, non un elemento da considerare a posteriori.
5. Caratteristiche progettuali per l'ispezionabilità
Una tolleranza specificata ma non misurabile è priva di significato. Prima di imporre una tolleranza ristretta, accertatevi che il fornitore disponga dell'attrezzatura di ispezione necessaria per verificarla: macchina di misura a coordinate (CMM), laser tracker, calibro pneumatico o comparatore ottico, a seconda dei casi. Richiedete il metodo di ispezione al momento della richiesta di preventivo.
6. Comunica tempestivamente con il tuo fornitore di lavorazioni meccaniche
Prima di finalizzare il disegno, condividetelo con noi durante la fase di revisione DFM (Design for Manufacturing). Gli operatori CNC esperti individueranno immediatamente le tolleranze impossibili da raggiungere con le impostazioni standard o quelle che aumentano i costi senza apportare alcun beneficio alla funzionalità. Questa conversazione non costa nulla e spesso consente di ridurre il costo del pezzo dal 15 al 30%.
Per il nostro approccio completo al DFM e al controllo qualità, consultare: Controllo qualità del processo di lavorazione CNC: aspetti chiave della ricerca.
Errori comuni che gli ingegneri commettono con le tolleranze
1: TOLLERANZA ECCESSIVA DELL'INTERO DISEGNO
Specificare tolleranze ristrette su ogni elemento "tanto per essere sicuri" è uno degli errori più costosi nei disegni tecnici. Denota inesperienza ai fornitori e fa lievitare i preventivi. Applica tolleranze ristrette con precisione, solo dove la funzionalità lo richiede.
2: ANALISI DELL'ACCUMULO DELLE TOLLERANZE TRASCURATA
Le singole caratteristiche possono rientrare ciascuna nelle tolleranze, ma il sistema assemblato può comunque risultare difettoso perché le tolleranze individuali si sommano in una direzione sfavorevole. Un'analisi della somma delle tolleranze nel caso peggiore dovrebbe essere completata prima di finalizzare qualsiasi catena dimensionale critica per l'assemblaggio.
3: SPECIFICARE LE TOLLERANZE SENZA VERIFICARE L'ISPETTABILITÀ
Una tolleranza di ±0.003 mm su un foro interno profondo può essere funzionalmente necessaria ma fisicamente impossibile da misurare con le apparecchiature standard. Se il fornitore non è in grado di misurarla, non può certificarla. Verificare sempre la capacità di misurazione prima di specificare tolleranze estreme.
4: DIMENTICARE LA CLASSE DI ADATTAMENTO DEL FILO
Le tolleranze di filettatura non specificate assumono classi diverse a seconda del fornitore. Specificare sempre esplicitamente la classe di accoppiamento della filettatura: M8x1.25 – 6H per filettature interne, M8x1.25 – 6g per filettature esterne. Per applicazioni di precisione che richiedono un gioco minimo, specificare la classe 5H/5g o 4H/4g e verificare che il fornitore sia in grado di fornirla.
| APPROFONDIMENTO DEGLI ESPERTI - “I disegni che riceviamo da ingegneri esperti raccontano una storia. Quando vediamo tolleranze ristrette solo sulle caratteristiche che le richiedono funzionalmente, e la norma ISO 2768-m su tutto il resto, sappiamo di collaborare con qualcuno che comprende la produzione. I preventivi sono più chiari, i pezzi sono corretti fin da subito e i controlli sono più rapidi. Quando riceviamo disegni in cui ogni dimensione ha una tolleranza bilaterale ristretta indipendentemente dalla funzione, il preventivo aumenta significativamente e avviamo una discussione sulla producibilità (DFM) prima di procedere. Vale sempre la pena affrontare la questione delle tolleranze fin dall'inizio.”— Team di ingegneria per la lavorazione CNC di RuiYi |
Punti chiave
- Le tolleranze standard di lavorazione CNC sono in genere ± 0.05mm; la lavorazione di precisione può raggiungere ± 0.005mm o più stringenti con processi appropriati.
- ISO 2768-m è lo standard di tolleranza generale più comune per i pezzi lavorati a CNC. Indicalo sempre esplicitamente sul disegno.
- Il costo della tolleranza è esponenziale, non lineareOgni miglioramento di dieci volte nella tolleranza può moltiplicare il costo del componente da due a cinque volte.
- posizione reale GD&T Offre una tolleranza utilizzabile superiore di circa il 57% rispetto alla tolleranza equivalente più/meno per i modelli di foratura, contribuendo a ridurre i costi senza compromettere la funzionalità.
- Applicare tolleranze ristrette solo alle caratteristiche per le quali l'analisi funzionale dimostra la loro necessità.
- L'analisi dell'accumulo di tolleranze è essenziale per qualsiasi catena dimensionale che coinvolga più di due componenti.
- Prima di finalizzare i disegni, discutete i requisiti di tolleranza con il vostro fornitore di macchine CNC durante la revisione DFM (Design for Manufacturing).
Conclusione:
Le tolleranze di lavorazione CNC determinano la variazione accettabile nelle dimensioni dei pezzi e influiscono direttamente su qualità, costi e tempi di consegna. Applicando gli standard di tolleranza corretti, come ISO 2768 e ASME Y14.5, gli ingegneri possono garantire una produzione accurata, un'ispezione efficiente e una produzione economicamente vantaggiosa.
Domande frequenti
Qual è la tolleranza standard per la lavorazione CNC?
La tolleranza di lavorazione CNC più comune è compresa tra ±0.1 mm e ±0.2 mm, secondo la norma ISO 2768-m. Molte officine meccaniche riescono a raggiungere anche una tolleranza di ±0.05 mm per le lavorazioni standard.
Qual è la tolleranza più stretta ottenibile con la lavorazione CNC?
La lavorazione CNC ad alta precisione può raggiungere tolleranze molto strette, comprese tra ±0.001 mm e ±0.005 mm, in condizioni controllate, sebbene tolleranze più ristrette aumentino i costi di produzione.
Qual è la differenza tra tolleranza bilaterale e tolleranza unilaterale?
La tolleranza bilaterale consente variazioni in entrambe le direzioni rispetto a una dimensione nominale, mentre la tolleranza unilaterale consente variazioni in una sola direzione.
Cos'è ISO 2768?
La norma ISO 2768 è uno standard internazionale che definisce le tolleranze generali per le dimensioni e le caratteristiche geometriche non specificate singolarmente nei disegni tecnici.
Che relazione intercorre tra la finitura superficiale e la tolleranza?
La finitura superficiale e la tolleranza dimensionale sono specifiche separate, ma spesso sono necessarie finiture superficiali più lisce per ottenere tolleranze più strette.
Le tolleranze CNC differiscono tra fresatura e tornitura?
Sì. La tornitura CNC generalmente consente di ottenere tolleranze più strette su elementi rotondi, mentre la fresatura CNC in genere mantiene una tolleranza di ±0.05 mm per elementi lineari standard.

Solomon Yang è un professionista del settore manifatturiero con una vasta esperienza nella produzione di componenti elettronici, meccanici e industriali. Avendo ricoperto diverse posizioni in aziende manifatturiere americane e taiwanesi, ha maturato una conoscenza approfondita dei processi produttivi, della gestione della produzione, del controllo qualità e delle operazioni della catena di fornitura globale.
Grazie alla sua esperienza nello sviluppo commerciale, nelle operazioni di vendita, nel commercio internazionale, nella gestione delle relazioni con i clienti e nel supporto ai progetti di ingegneria, Solomon coniuga le competenze tecniche con la strategia commerciale per offrire soluzioni di produzione innovative ed economicamente vantaggiose. È appassionato di tecnologie di produzione avanzate, miglioramento dei processi e crescita professionale continua, con un forte impegno a creare valore per clienti e partner in tutto il mondo.

